Praxistipp
14.08.2020

MSG-Schweißen: Unterschiedliche Drahtvorschubsysteme

Bei dieser Veröffentlichung handelt es sich um einen für Sie kostenfreien Artikel aus unserem Infoblatt DER SCHWEISSER. Möchten Sie immer informiert werden und kurz und prägnante Tipps und Hinweise erhalten? Dann abonnieren Sie hier ein Jahresabo.
Der Schweisser

MSG-Schweißen: Unterschiedliche Drahtvorschubsysteme

Beim Metall-Schutzgasschweißen (MSG) wird eine Drahtelektrode durch einen an deren Ende brennenden elektrischen Lichtbogen unter Gasschutz abgeschmolzen. Um den Schweißprozess aufrecht zu erhalten, muss die Drahtelektrode in gleichem Maße wie sie abschmilzt nachgeschoben werden.

Das MSG-Schweißen erfolgt mit Hilfe eines Schweißbenners, der über ein sogenanntes Schlauchpaket mit der Schweißanlage verbunden ist. Im Schlauchpaket befinden sich die Zuleitungen für den Schweißstrom, das Schutzgas und für die Drahtelektrode sowie die Steuerleitungen – bei gekühlten Brennern auch die Hin- und Rückführschläuche für das Kühlmedium, meist Wasser. Die benötigte Länge des Schlauchpakets kann je nach Einsatzbedingung (beispielsweise Werkstatt, Baustelle, große Bauteile) variieren. Dadurch wird insbesondere die Drahtförderung beeinflusst.

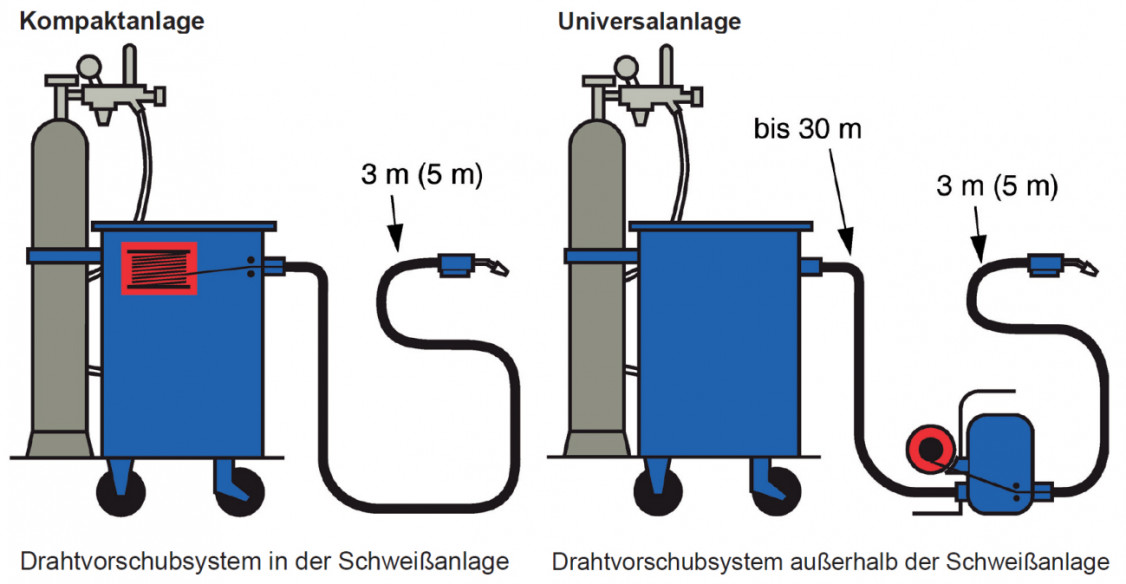
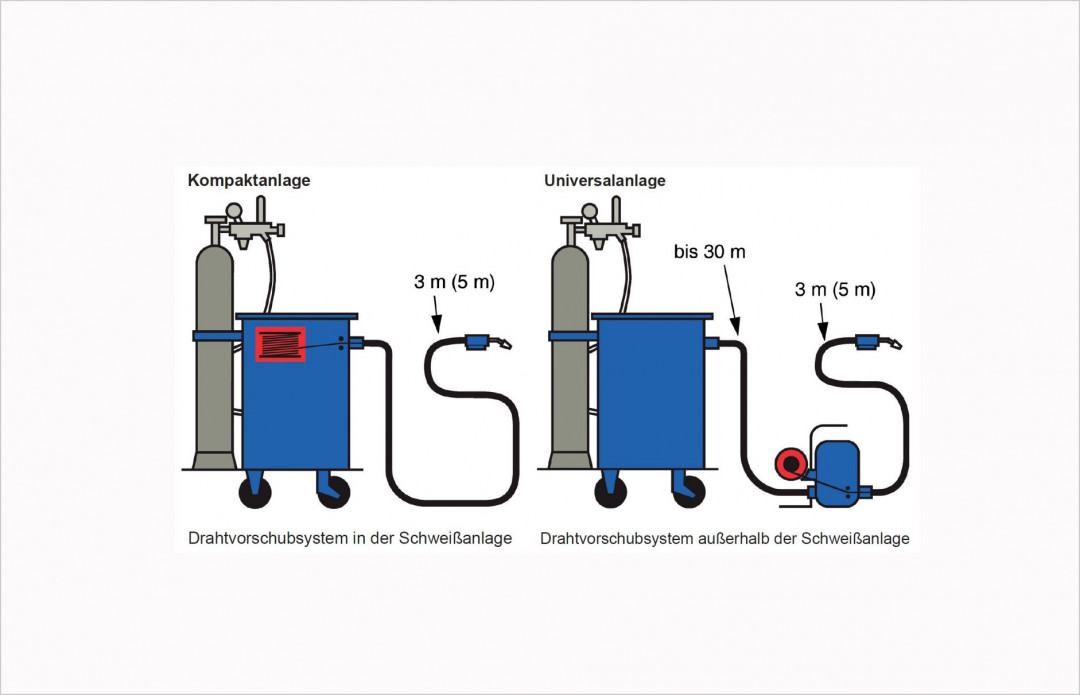
Bild 1: Drahtvorschubsysteme innerhalb und außerhalb der Schweißanlage. - © DVS Media GmbH
Bild 1: Drahtvorschubsysteme innerhalb und außerhalb der Schweißanlage. © DVS Media GmbH

In Kompaktanlagen (Bild 1 links) befindet sich die Drahtförderung innerhalb der Schweißanlage. Die Drahtelektrode wird von der Spule abgezogen und in die Förderleitung des Schlauchpakets hinein und bis zum Schweißbrenner durchgeschoben. Die Schlauchpaketlänge ist zum Vermeiden von Drahtförderstörungen üblicherweise auf 3 bis 5 m begrenzt.

Bei den Universalanlagen (Bild 1 rechts) ist das Drahtvorschubsystem außerhalb der Schweißanlage platziert und mit dieser durch eine Anschlussleitung von bis zu 30 Metern verbunden. Von da an steht das übliche Schlauchpaket von 3 bis 5 Meter Länge zur Verfügung. Beim Schweißen großer Bauteile und auf Baustellen ist es hifreich, nur das leichtere Drahtvorschubsystem bewegen zu müssen.

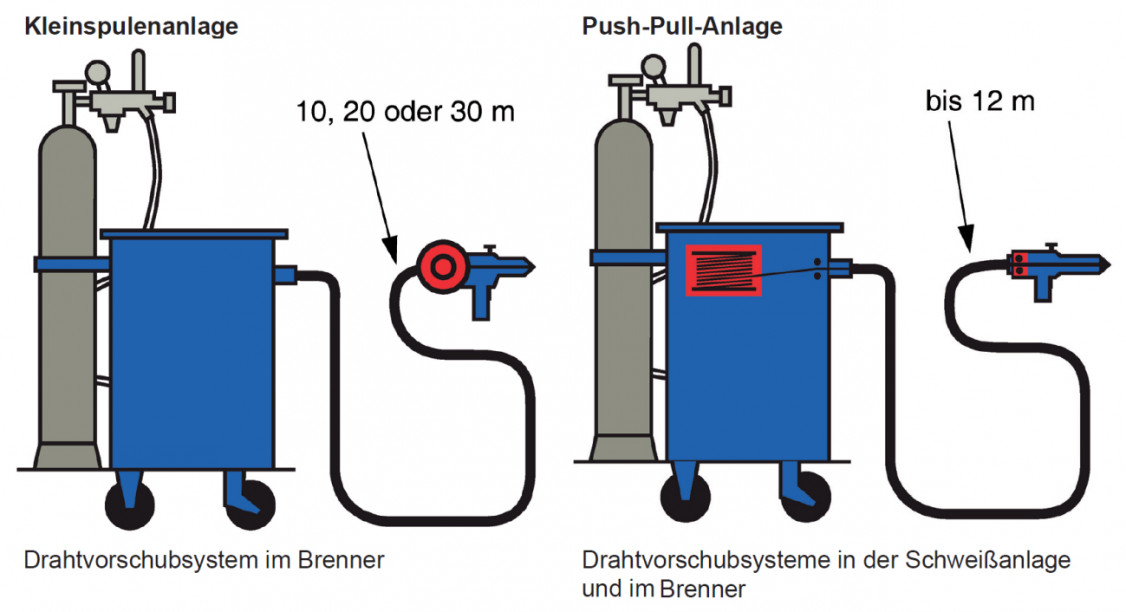
Bild 2: Eine Kleinspulenanlage und eine Push-Pull-Anlage. - © DVS Media GmbH
Bild 2: Eine Kleinspulenanlage und eine Push-Pull-Anlage. © DVS Media GmbH

Eine Alternative ist die Kleinspulenanlage (Bild 2 links). Wie der Name sagt, arbeitet die Anlage mit einer kleinen Drahtspule direkt am Schweißbrenner. Der Vorteil der langen Anschlussleitung (bis zu 30 Meter) wird aber durch einen deutlich schwereren Brenner und häufigeren Drahtwechsel erkauft.

Push-Pull-Anlagen (Bild 2 rechts) nutzen die Tatsache, dass ein Ziehen des Drahts problemloser ist als ein Schieben, bei dem es eher zu Verformungen oder Knickungen des Drahts mit anschließenden Förderstörungen kommen kann. Durch eine zusätzlich im Schweißbrenner integrierte Zugfördereinrichtung (Pull) wird das Drahtvorschubsystem (Push) erheblich unterstützt, und es werden gegenüber der Kompaktanlage deutlich längere Schlauchpakete von bis zu 12 Metern Länge möglich. Durch kompakte und leichte Bauweise der heutigen Pull Systeme sind die Schweißbrenner nur geringfügig schwerer.

(aus: DER SCHWEISSER, Heft 3/2020)

Schlagworte

DrahtvorschubMetall-SchutzgasschweißenMSG Schweißen

Verwandte Artikel

EQU30-Balancer mit abnehmbarem Drahtvorschub
26.09.2026

Mehr Ergonomie beim Schweißen mit abnehmbarem Drahtvorschub

Auf der EuroBLECH 2026 zeigt Engmar den patentierten EQU30 für den Einsatz mit Absaugbrennern. Der Balancer unterstützt den Schweißer bei Arbeiten an stationären Arbeitsp...

Absaugbrenner Drahtvorschub Ergonomie Euroblech Gesundheitsschutz Schweißbrenner Schweißen
Mehr erfahren
Lorch Schweißtechnik erweitert die iQS-Serie um die Push-Pull-Funktion. Die High-End-Stromquellen steuern damit erstmals auch Brenner mit eigenem Motor, der den Draht vorne aktiv kontrolliert.
16.09.2026

Stromquellen mit Push-Pull-Funktion ausgestattet

Lorch Schweißtechnik erweitert die iQS-Serie um eine Push-Pull-Funktion. Damit können die Stromquellen auch Brenner mit eigenem Motor steuern, der die Drahtförderung akti...

Aluminium Drahtvorschub Lichtbogen Schlauchpaket Schweißbrenner Schweißen Schweißparameter Stromquelle
Mehr erfahren
21.07.2026

Neuerscheinung Merkblatt DVS 0926-1

Mit Ausgabedatum Juli 2026 ist das Merkblatt DVS 0926-1 „Anforderungen an Energiequellen zum Metall-Schutzgasschweißen“ erschienen. Die Neuerscheinung ersetzt die Ausgabe...

DVS Energiequellen Merkblatt Metall-Schutzgasschweißen MSG Schweißen Regelwerke Schweißen
Mehr erfahren
Hightech-MAG-Schweißen von Förderschnecken mittels Roboter und Wendepositionierer
24.05.2026

Technologie für die Energiewende

Wenn zwei Unternehmen ähnliche Werte und Ziele verfolgen, kann daraus eine Zusammenarbeit entstehen, die über eine klassische Geschäftsbeziehung hinausgeht. Hargassner un...

Automatisierung Drahtvorschub Energieeffizienz Energiewende Heizsysteme Photovoltaik Schweißen Schweißgeräte
Mehr erfahren