26.10.2026
Anwenderbericht
Variantenvielfalt und Fachkräftemangel stellen die Schweißfertigung bei TGW Logistics vor Herausforderungen. Der österreichische Intralogistikspezialist fertigt am Standort Marchtrenk unter anderem Stahlbau- und Fördertechnikkomponenten für Logistik- und Materialflusssysteme. Die Produktion ist durch unterschiedliche Bauteilgeometrien, kleine Losgrößen und kurze Durchlaufzeiten geprägt. Um die Schweißprozesse zu automatisieren und die Beschäftigten zu entlasten, setzt das Unternehmen auf die Cobot-Schweißzelle CWC-D von Fronius.
Die schweißtechnischen Aufgaben bei TGW Logistics umfassen ein breites Bauteilspektrum. Es reicht von wenige Zentimeter großen Komponenten bis hin zu großformatigen Teilen mit Seitenlängen von bis zu zwei Metern. Verarbeitet wird überwiegend der Baustahl S235, vereinzelt auch S355. Typische Bauteile sind Fallschutzbremsen, Winkelkonstruktionen, Knotenbleche und tragende Unterstellfüße. Diese werden häufig in Losgrößen zwischen zehn und 200 Stück gefertigt.
Automatisierung wiederkehrender Schweißaufgaben
Bislanf wurden viele dieser Komponenten manuell geschweißt. AUfgrund unterschiedlicher Geometrien, Nahtlagen und Werkstoffstärken war dabei teilweise die Unterstützung durch Schweißfachkräfte erforderlich. Gleichzeitig erschwert der Fachkräftemangel die Besetzung der entsprechenden Stellen.
„Oft müssen unsere Schweißfachkräfte 100- oder 200-mal die gleiche Ecknaht schweißen“, beschreibt Mario Beidinger, Manager Manufacturing bei TGW Logistics, die Situation. „Was zunächst nach Routine aussieht, erfordert über Stunden hinweg höchste Konzentration, die irgendwann verloren geht. Trotzdem müssen wir uns auf eine konstant hohe Schweißqualität verlassen können – unabhängig davon, wer den Brenner führt.“
Hinzu kommen Unterschiede in der individuellen Arbeitsweise. So können sich beispielsweise Schweißstrom und Schweißgeschwindigkeit zwischen einzelnen Schweißern unterscheiden. Um reproduzierbare Ergebnisse zu erzielen und die Fachkräfte bei wiederkehrenden Aufgaben zu entlasten, entschied sich das Unternehmen nach interner Evaluierungsphase für die Cobot-Schweißzelle CWC-D von Fronius. Neben einer höheren Produktivität waren insbesondere gleichbleibende Schweißqualität. eine geringere Abhängigkeit von verfügbaren Fachkräften und die Flexibilität bei unterschiedlichen Bauteilen ausschlaggebend.
Zwei-Stationen-Betrieb
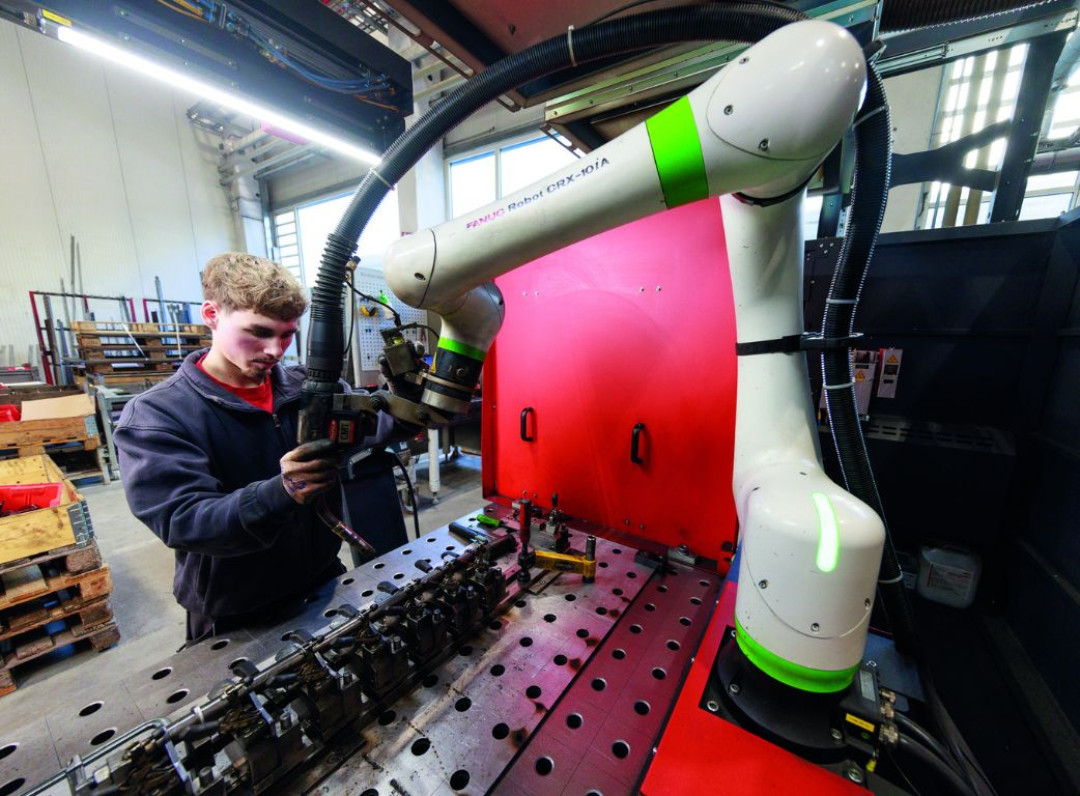
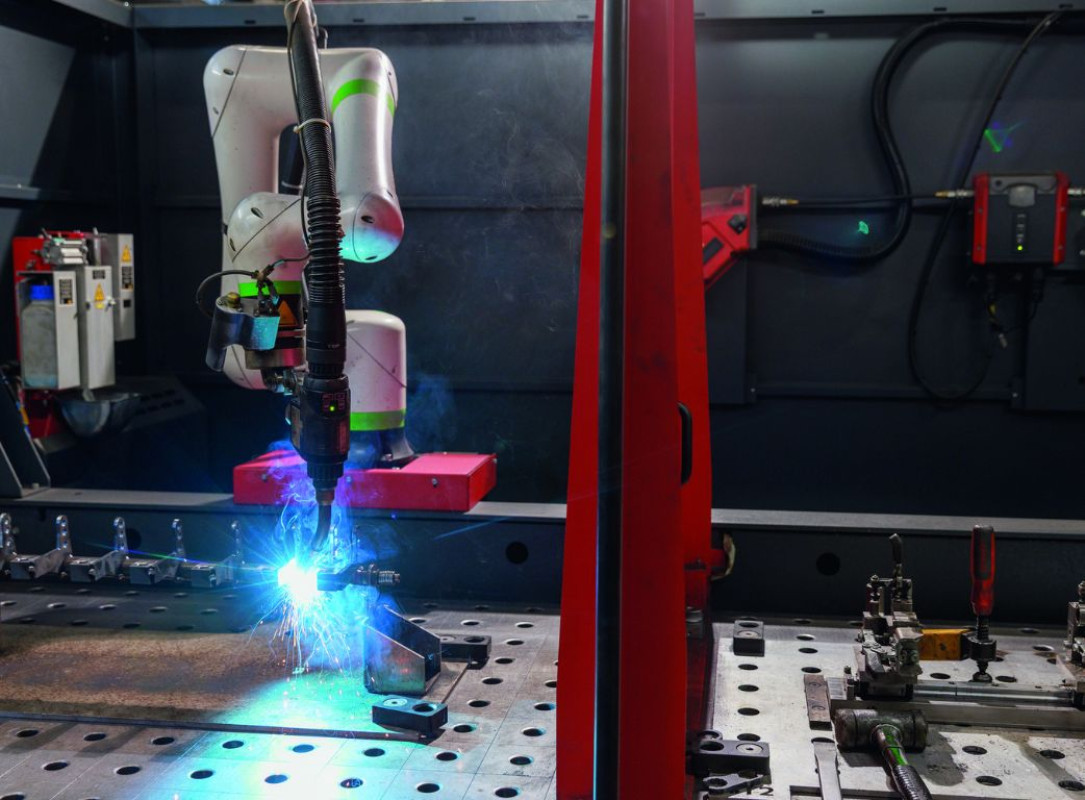
Die DWC-D verfügt püber zwei Arbeitsstationen, die eine rüstzeitparallelen Betrieb ermöglichen. Während an einer Station geschweißt wird, können an der zweiten bereits die Bauteile für den nächsten Schweißvorgang vorbereitet werden. Dadurch lassen sich Stillstandzeiten reduzieren. Jede Station bietet einen Arbeitsraum von 1.500 × 1.000 × 600 mm und ist für Bauteile mit einem Gewicht von bis zu 2.000 kg ausgelegt. Für längere Komponenten kann die Trennwand zwischen den beiden Stationen entfernt werden. Dadurch entsteht eine durchgängige Arbeitsfläche mit einer Länge von 3.000 mm.
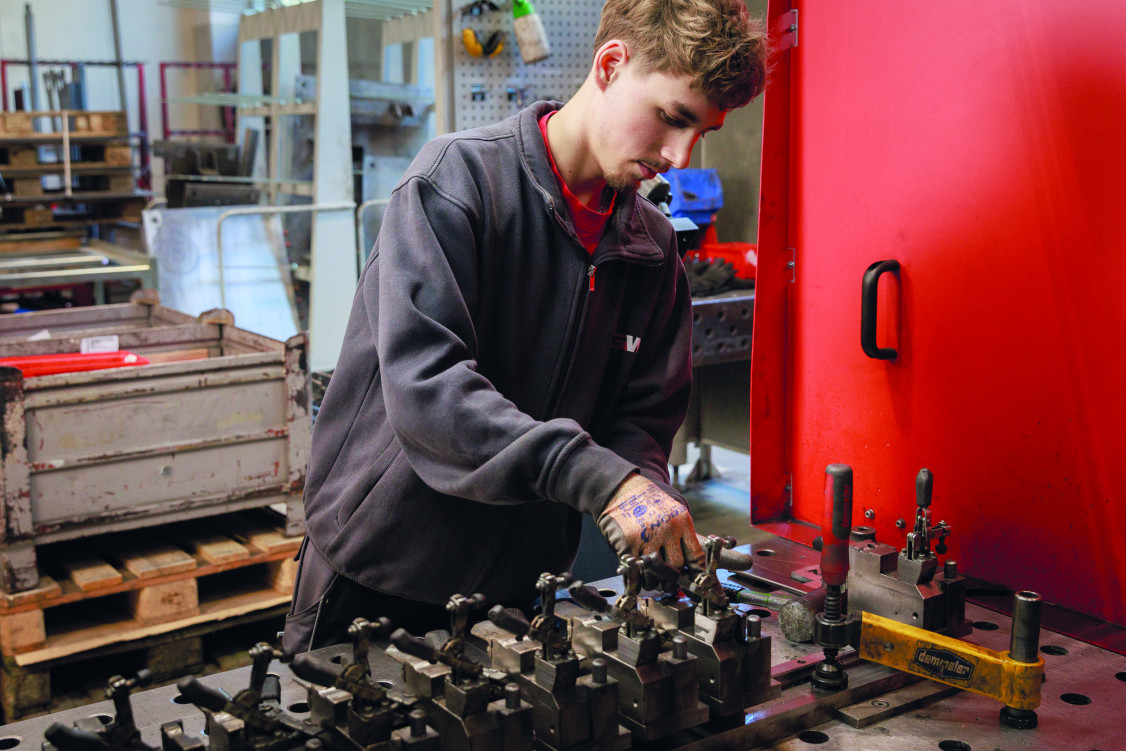
Der Cobot ist auf einer verfahrbaren Längsachse montiert, die in die Steuerung integriert ist. Diese kann entweder als zusätzlicher Freiheitsgrad in die Schweißbewegung einbezogen oder zur freien Positionierung des Cobots entlang der Schiene genutzt werden. Bei TGW Logistics werden die Bauteile direkt auf dem Schweißtisch fixiert und in einem Durchgang verschweißt. Zusätzliche Positionierer oder Drehtische sind dafür nicht erforderlich.
Zur Ausstattung der Schweißzelle gehören automatische Schutztüren, Absaughauben, ein UV-Schutz sowie eine geschlossene Einhausung. Diese dienen der Absaugung des Schweißrauchs und der Abschirmung der Lichtbogenstrahlung. Laut Hersteller entspricht die Anlage der Maschinenrichtlinie 2006/42/EG und verfügt über eine CE-Kennzeichnung.
Schweißprogramme direkt an der Anlage erstellen
Die Programmierung erfolgt über die Teach-in-Methode direkt an der Schweißzelle. Zunächst werden die Bewegungspunkte am Teach-Panel definiert. Anschließend führt der Bediener den Schweißbrenner zu den jeweiligen Start-, Schweiß- und Endpunkten, die per Tastendruck gespeichert werden. Abschließend wird ein vordefinierter Schweißjob ausgewählt. Die Schweißjobs sind nach Werkstoff, Blechdicke und Nahtvariante benannt. Dadurch sollen sie sich auch ohne detallierte Kenntnisse der einzelnen Schweißparameter eindeutig zuordnen lassen.
Bei TGW Logistics betreut ein Auszubildener mit Schweißerprüfung die Anlage eigenständig. Die Programmierung direkt an der Schweißzelle ermöglicht es dem Unternehmen, Mitarbeitende auch ohne spezialisierte Kenntnisse in der Roboterprogrammierung einzusetzen.