03.06.2026
Anwenderbericht
Advertorial

Anzeige
Im Rahmen der ganzheitlichen Beratung ewm maXsolution haben Spezialisten von EWM den gesamten Fertigungsprozess der Hüffermann Transportsysteme GmbH unter die Lupe genommen – und enormes Einsparpotenzial aufgedeckt. Nach der Optimierung eines Schweißarbeitsplatzes gemäß den Empfehlungen von EWM fertigte der Marktführer von Systemen für Transport- und Recyclingfahrzeuge in nur einem Jahr an einem Arbeitsplatz bis zu 10 % mehr Anhänger – ein beachtliches Ausbringungsplus bei gleichzeitiger Reduzierung der Arbeitszeit um bis zu 15 Prozent.
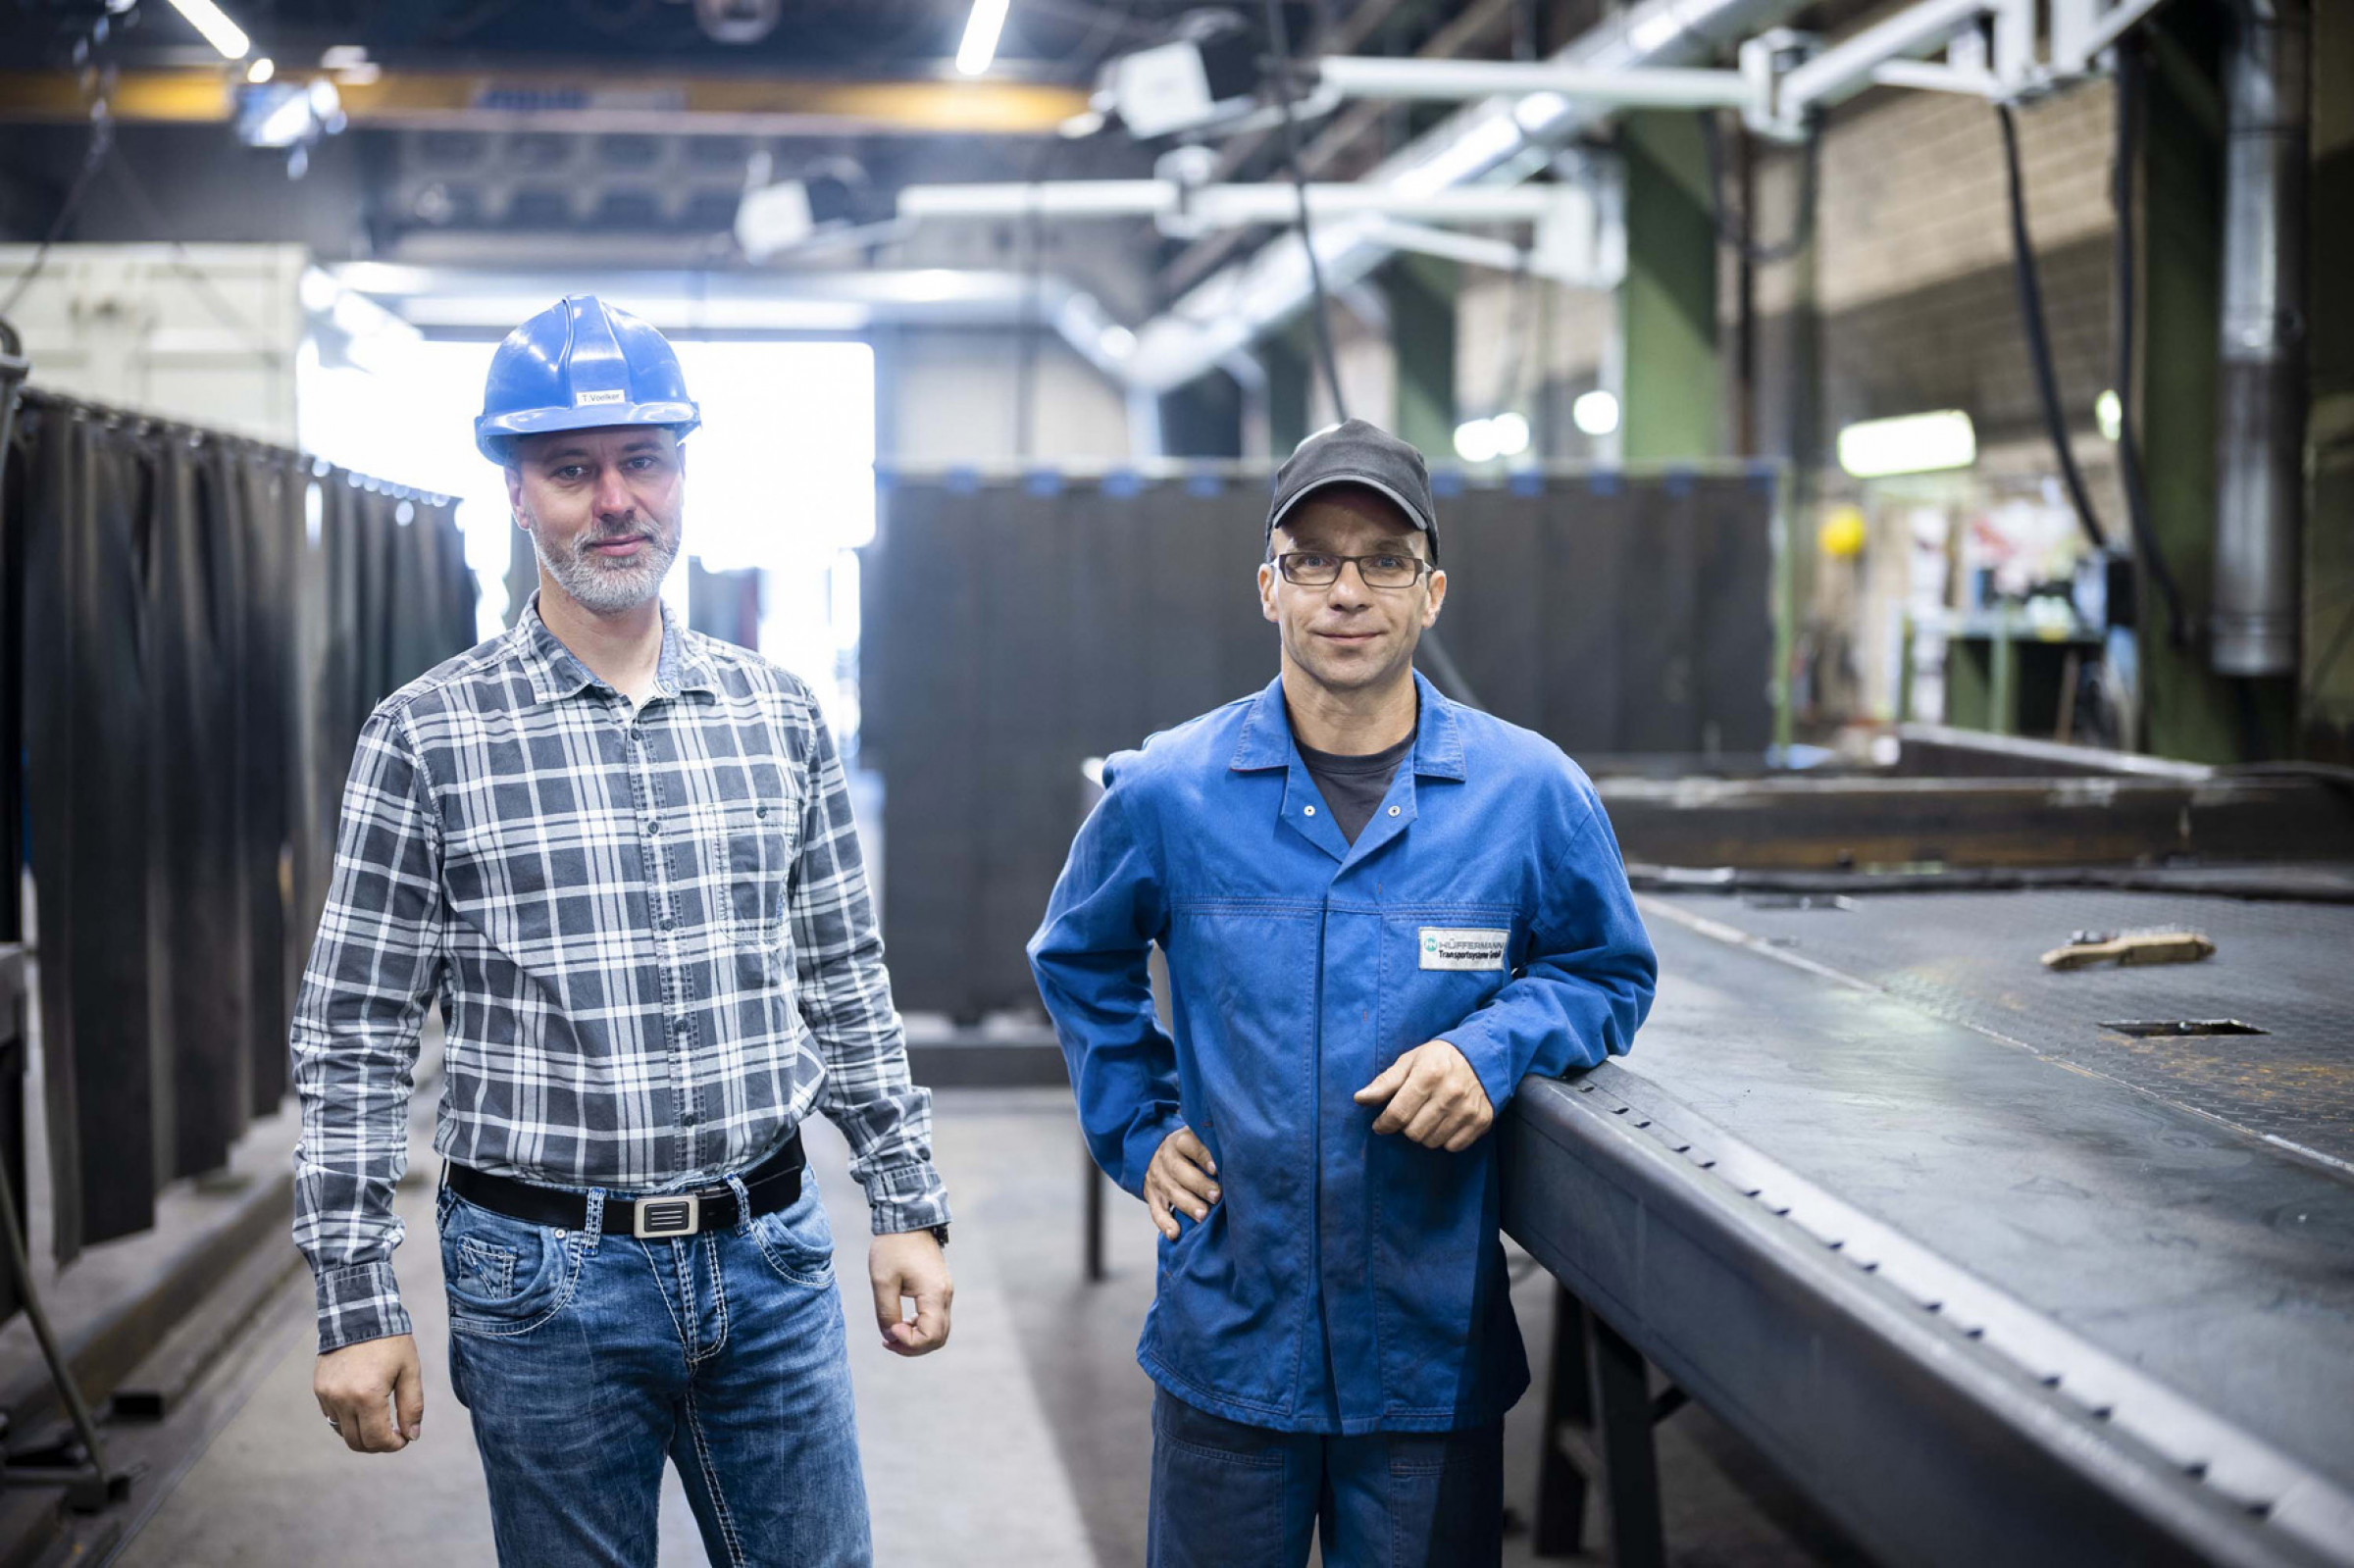
„Ursprünglich wollten wir nur unsere immer wieder anfallenden Überstunden reduzieren. Denn nur mit den Überstunden konnten wir unsere Lieferzeiten einhalten. Heute haben wir nicht nur die Überstunden nahezu auf null reduziert, sondern auch noch ein Ausbringungsplus von bis zu 10 Prozent erzielt“, stellt Torsten Völker, Produktionsleiter „Gezogene Einheiten“ bei Hüffermann, beim Anblick der Zahlen fest. Hinzu kommt die Reduzierung vieler laufender Kosten durch verschiedenste Maßnahmen.
Dabei macht Hüffermann heute gar nicht so viel anders als vorher: Sie haben die gleichen Produkte, die gleichen Konstruktionen, die gleichen Mitarbeiter. Im Rahmen der ganzheitlichen Beratung ewm maXsolution betrachteten Fachleute von EWM die gesamte Prozesskette und schauten sich jedes Detail im Fertigungsablauf genauestens an, von der Gas- und Drahtförderung über den Schweißprozess bis hin zur Stromdüse. An jeder Stellschraube haben sie optimiert, was am Ende enorme Effekte hatte: eine sagenhafte Zeitersparnis und die Amortisation des Invests innerhalb eines Jahres.

Unbehandelten Schwarzstahl einfach mit forceArc puls schweißen
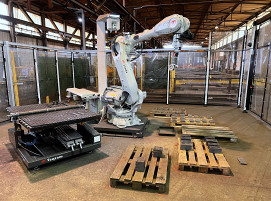
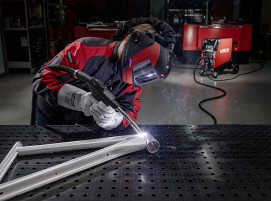
Fast jeder Anhänger von Hüffermann ist ein kundenspezifisches Einzelstück. Dennoch zieht sich eine Konstante durch das Unternehmen, die Schweißnaht. Es ist stets das gleiche Material, das sie im Stahlbau verarbeiten: unbehandelter Schwarzstahl mit einer Blechdicke von 5 mm bis 12 mm. In der Vergangenheit wurden diese Bleche im Übergangs- und Sprühlichtbogen verarbeitet. Dabei kam es immer wieder zu Bindefehlern durch eingeschlossenen Zunder und Schweißspritzer. Heute werden sämtliche Nähte mit dem Impulslichtbogen forceArc puls verschweißt, einem wärmeminimierten, richtungsstabilen, druckvollen Lichtbogen mit tiefem Einbrand. EWM führte eine umfangreiche Beratung über Eigenschaften und Funktionsweise des Impulslichtbogens sowie individuelle Einweisungen der Schweißer in diesen Prozess durch. Seitdem ist das der einzige noch eingesetzte Prozess in dem Unternehmen – sowohl beim manuellen als auch beim automatisierten Schweißen. „Der Lichtbogen gräbt sich schön ein, erfasst die Flanken optimal und schiebt den Zunder vor sich her. Die Naht ist genauso, wie sie sein muss“, freut sich Völker.
Allein durch die hohe Stabilität des forceArc puls-Prozesses konnte die Schweißzeit bei ansonsten unveränderten Bedingungen bereits verringert werden. Da das Verfahren annähernd spritzerfreie Nähte liefert, sind auch die Schleifarbeiten deutlich reduziert. Das spart zusätzlich Arbeitszeit ein.

Service der Spitzenklasse
Nicht Worte, sondern Taten sprechen lassen, ist eine der Devisen von Völker. Deshalb war das erste Schweißystem auch ein Leihgerät, an dem die Schweißer den neuen Prozess zunächst an den eigenen Bauteilen ausprobieren konnten. Das System bestand aus einem Schweißgerät Phoenix 355 Progress puls mit Drahtvorschubgerät drive 4X HP und dem Funktionsschweißbrenner MT551W PC2.
Doch neben den sehr guten Schweißergebnissen war es vor allem der Service von EWM, der Völker besonders imponierte: Die Servicetechniker haben nicht nur EWM-Geräte gewartet, sondern auch Geräte des Wettbewerbers repariert. Dabei konnte Hüffermann sogar den kostenlosen Hol- und Bringdienst in Anspruch nehmen. Innerhalb von acht Stunden wurde ein Ersatzgerät gebracht, das defekte Gerät eingeladen und repariert und anschließend wieder bei Hüffermann vorbeigebracht.

Langlebige Brenner-Verschleißteile minimieren Wechselzeiten
Die beeindruckendste Eigenschaft der Brenner von EWM ist die Langlebigkeit der Verschleißteile, insbesondere der Stromdüse. Musste diese in der Vergangenheit dreimal täglich gewechselt werden, hält jede Düse von EWM rund eine Woche. Bei einer Wechseldauer von nur fünf Minuten beträgt die Zeitersparnis nur durch den Einsatz des EWM-Verschleißteils schon fünfzehn Minuten täglich oder hochgerechnet fünf Stunden im Monat. An manchen Arbeitsplätzen halten die Düsen sogar fünf bis sechs Wochen.
Da das Schweißverfahren sehr stabil läuft und der Lichtbogen durch die laminare Gasströmung so gut abgedeckt wird, ist das gesamte Schweißverfahren annähernd spritzerfrei, was auch den Wechsel der Gasdüse obsolet macht. Sie verschmutzt einfach nicht.
Dass sowohl die Brenner für das manuelle Schweißen als auch für das automatisierte Schweißen die gleichen Verschleißteile einsetzen, macht das Bestellwesen und die Lagerhaltung besonders einfach.
Der Brenner ist mit einem integrierten Fernsteller ausgerüstet. Damit können die Schweißer direkt am Brenner zwischen verschiedenen Programmen hin und her schalten und müssen nicht mehr zur Stromquelle laufen. „Für die Schweißer ist es eine enorme Erleichterung, diese Wege nicht mehr zurücklegen zu müssen“, sieht Völker den Vorteil. Die Wegezeit kann nun als Schweißzeit eingesetzt werden, was die Produktivität entsprechend erhöht.
Der Funktionsbrenner in X-Technologie benötigt keine zusätzliche Steuerleitung mit Steckern. Dadurch wird das Brennerschlauchpaket leichter und die Lebensdauer ist erhöht.

Leichte Drahtförderung von oben
Besondere Arbeitserleichterung erhielten die Schweißer durch die Einführung des Gelenkauslegers: Das Drahtvorschubgerät befindet sich in einer Höhe von 3,5 m Metern auf einer schwenkbaren Aufnahme über dem Schweißbereich. Von dort oben kommt auch der Brenner mit dem Schlauchpaket . Das macht die Arbeit für die Schweißer nicht nur sehr viel leichter, da sie das Schlauchpaket nicht immer anheben müssen. Vor allem ist die Arbeit viel komfortabler, da nichts mehr auf dem Fußboden herumsteht, weder Zwischenschlauchpakete noch Drahtvorschubgerät. Und durch das leichtgängige Gelenk ist der Brenner immer gleich da, wo er sein soll.
Das Schlauchpaket hat eine Länge von 6,5 Metern, was den Arbeitsradius entsprechend groß macht. Diese große Länge ist durch die Erhöhung des Drahtdurchmessers von 1,0 mm auf 1,2 mm möglich geworden.
Einen enormen wirtschaftlichen Effekt lieferte die Umstellung von Zusatzwerkstoff von der Rolle auf Fassanbindung. Musste in der Vergangenheit die 15-kg-Rolle spätestens jeden zweiten Tag gewechselt werden, reichen die 250 kg Zusatzwerkstoff aus dem Fass für rund sechs Wochen. Der Drahtwechsel bei Rolle und Fass dauert vergleichbar lange, etwa 15 Minuten. Entsprechend groß ist die Zeitersparnis. „Einmal wechseln ist halt doch was anderes als 17 Mal wechseln“, findet Völker. In Zahlen ausgedrückt bedeuten die 16 zusätzlichen Drahtwechsel in den sechs Wochen fünf Stunden Schweißzeit.

Gasverbrauch um ein Drittel senken
Ebenso wie das Schweißverfahren und die Drahtförderung ist auch das Schutzgas und dessen Transport zum Lichtbogen ein Teil der Prozesskette – und birgt ebenfalls Einsparpotenzial.
Hüffermann mischt sein Gas selber und verteilt es über ein Ringleitungssystem über fünf Hallen hinweg zu den verschiedenen Schweißplätzen. Eine Dichtigkeitsprüfung, der Einbau neuer Gasentnahmestellen und der Einsatz der Option elektronische Gasmengenregelung haben unterm Strich den Gasverbrauch um ein Drittel gesenkt.
Eine geregelte und optimierte Gaszufuhr verbessert zudem das Schweißergebnis, da tatsächlich die Menge Gas beim Schweißer ankommt, die er benötigt.
Die Mitarbeiter von Anfang an einbeziehen
Neue Schweißprozesse einführen, neues Equipment anschaffen, neue Inverter- und Steuerungstechnologie in einem Bereich einführen, der von stufengeschalteten Transformatorschweißgeräten geprägt war, da müssen die Schweißer abgeholt und mitgenommen werden – und das hat bei Hüffermann wunderbar geklappt. „Die Umstellung für die Schweißer erfolgte ganz sukzessive, Schritt für Schritt“, erinnert sich Völker. In individuellen Einzelschulungen wurde der Prozess jedem Schweißer seinen Anforderungen gemäß nahegebracht und erklärt. Immer wieder kam EWM von sich aus und ohne explizite Aufforderung ins Haus, um auf jeden einzelnen Mitarbeiter einzugehen und individuelle Fragen zu beantworten. Heute hat jeder Schweißer seine Prozesse bestens im Griff und arbeitet gerne mit dem EWM-System und dem Brenner. Die reduzierten Nacharbeiten durch die Spritzerfreiheit und die deutlich geringeren Schweißrauchemissionen durch den forceArc puls-Prozess sind dabei weitere positive Nebenerscheinungen aus der Umstellung.

Arbeitszeit runter – Ausbringung rauf
Arbeitszeit um bis zu 15 Prozent reduziert, gleichzeitig die Ausbringung um bis zu 10 Prozent gesteigert und den Gasverbrauch um ein Drittel gesenkt, ohne dass der Qualitätsanspruch gelitten hat – das waren die überzeugenden Argumente, dass Hüffermann seine gesamte Schweißfertigung auf EWM umstellt. Durch die Umsetzung der vielen von EWM vorgeschlagenen Einzelmaßnahmen konnte das Unternehmen eine Lösung finden, die sowohl dem Werker als auch dem wachsenden Anspruch des Marktes gerecht wird. Mit der Zeitersparnis aus dem Gesamtkonzept konnte der Durchsatz nicht nur gehalten, sondern sogar erhöht werden. Für Völker ist das der entscheidende Aspekt, denn „man kann alles kaufen, nur keine Zeit!“
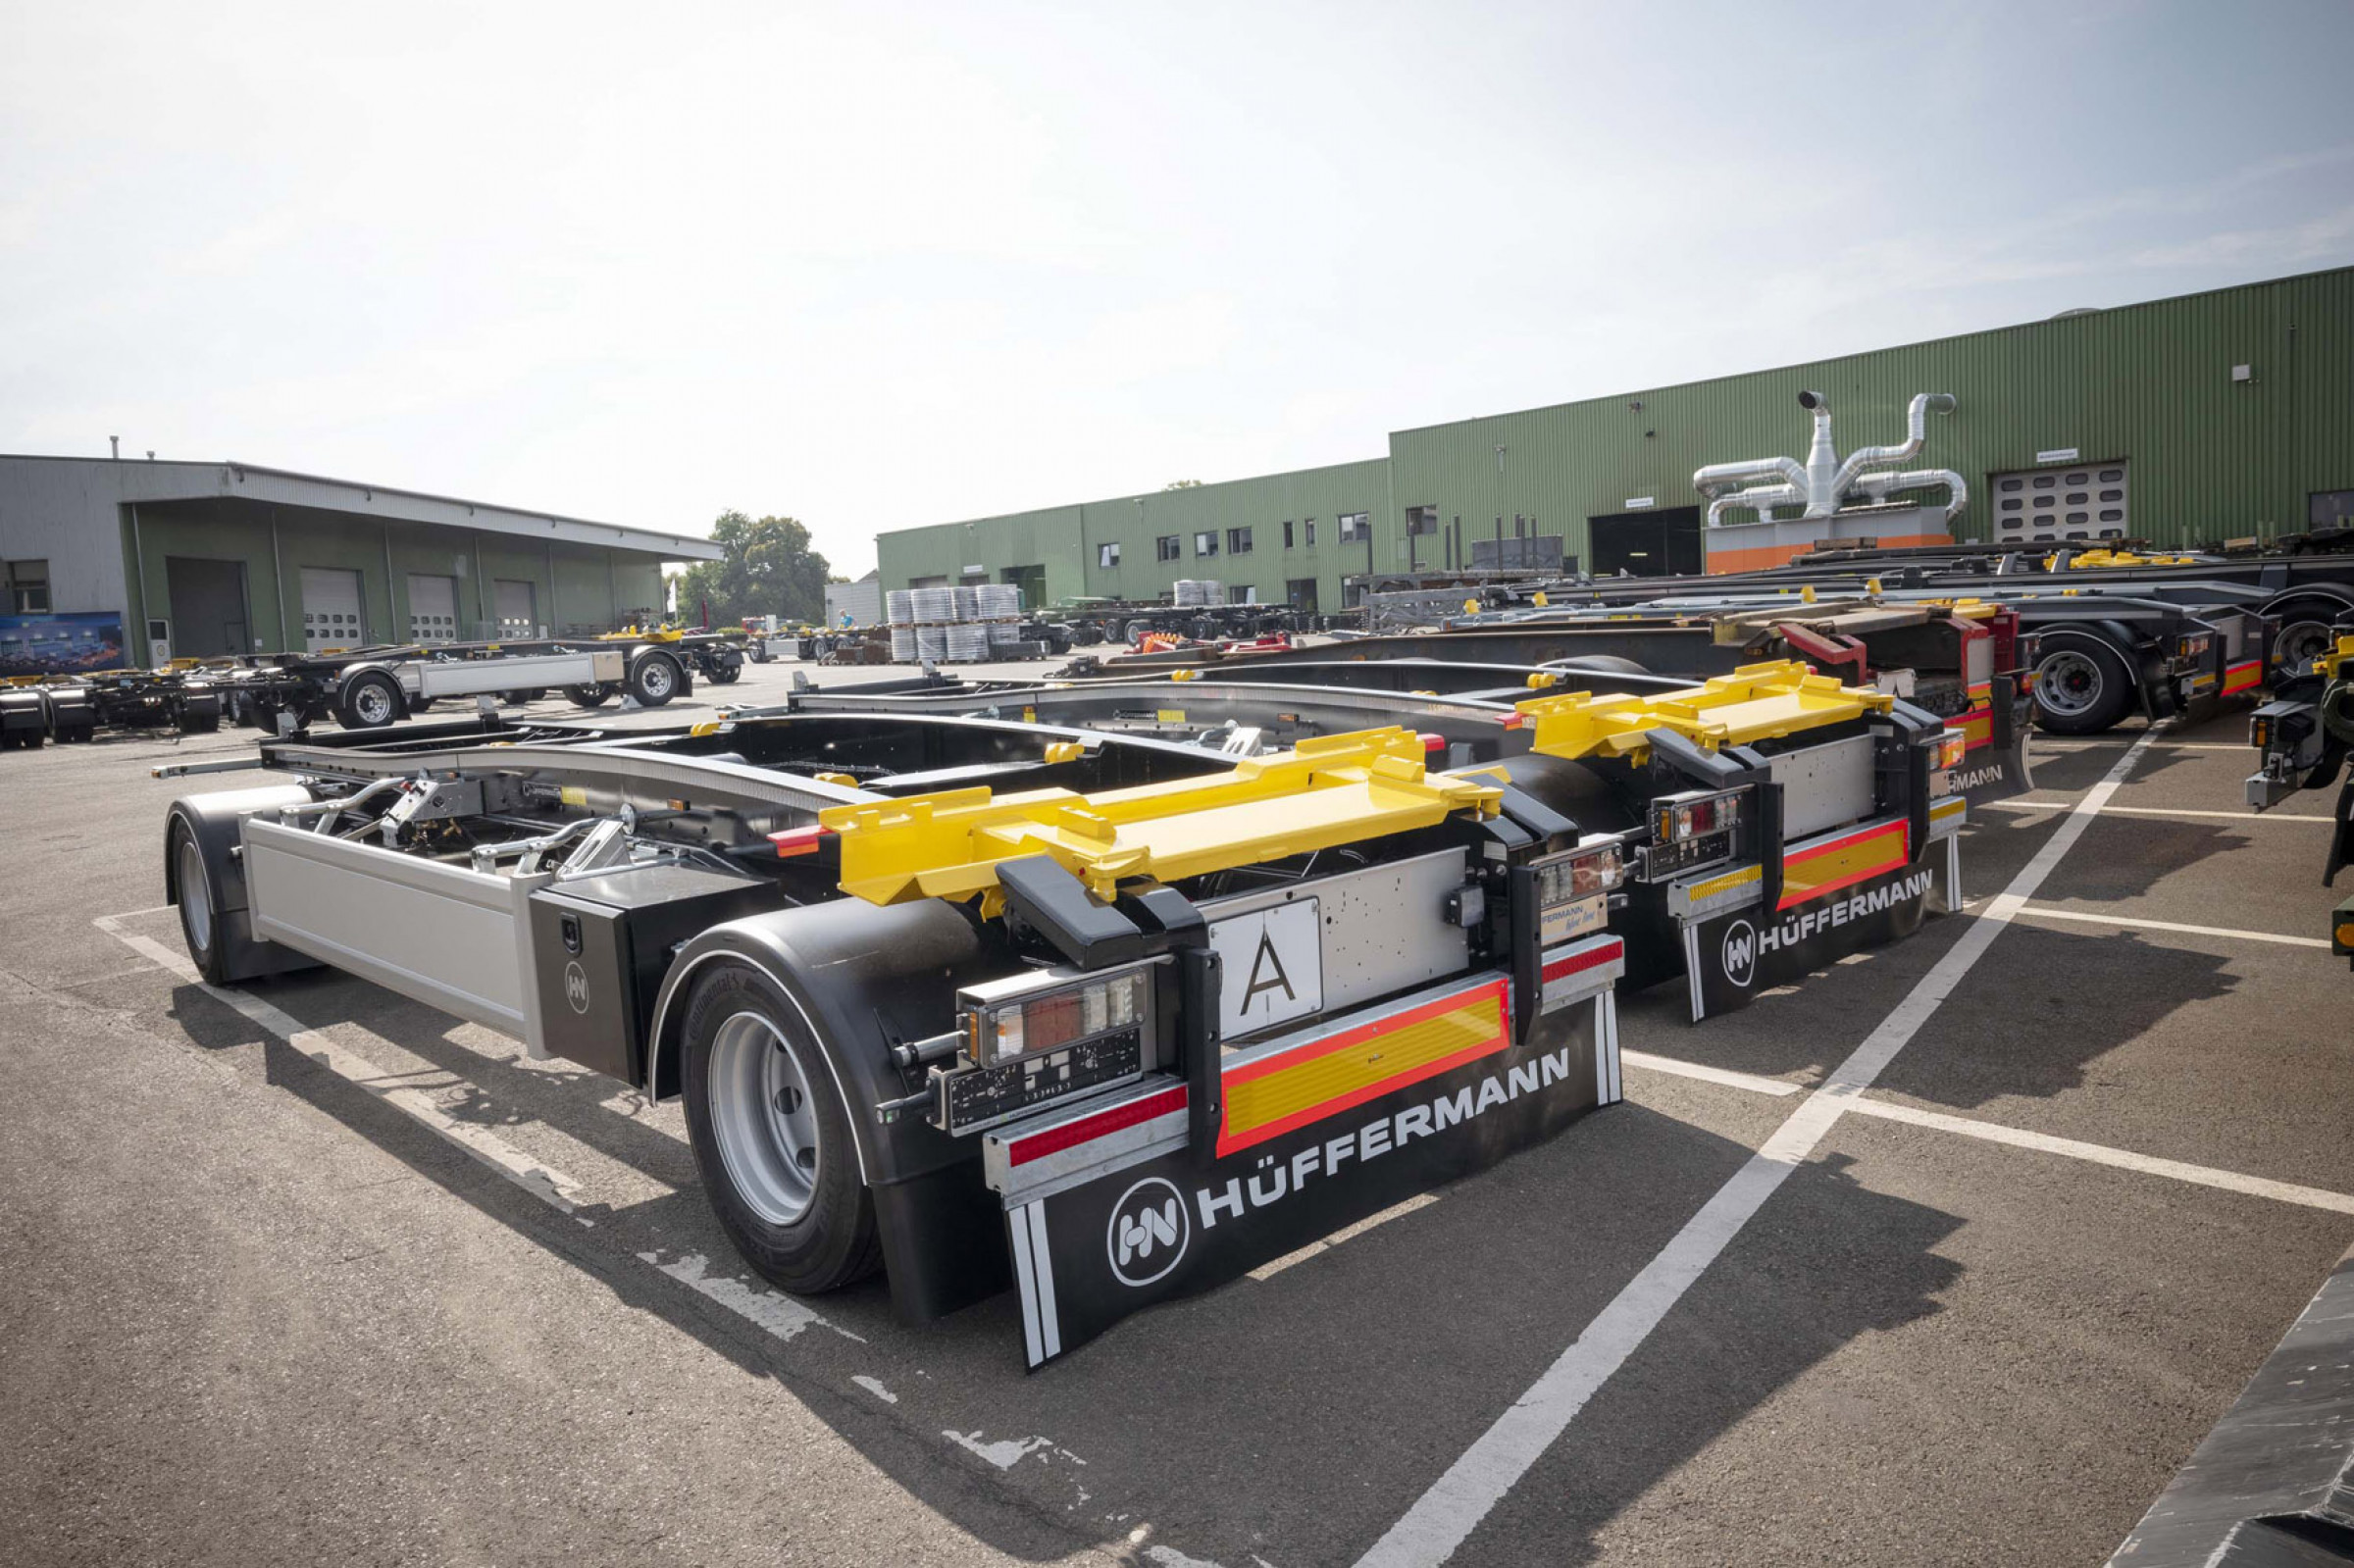
(Quelle: EWM GmbH)
Schlagworte
Automatisiertes SchweißenDrahtvorschubgerätFertigungsprozesseImpulslichtbogenschweißenLichtbogenschweißenManuelles SchweißenSchutzgasSchweißenSchweißnahtSchweißprozessStahlbauStromdüsen