17.10.2026
Forschung
Was, wenn additive Fertigung der Wasserstoffwirtschaft komplexe Bauteile maßschneidert? Wie lässt sich Pulver so schnell an- und ausschalten wie ein Lichtschalter? Woher weiß ein Werkzeug selbstständig, wie stark es gerade belastet wird? Auf der Formnext vom 17. bis 20. November 2026 in Frankfurt am Main zeigt das Fraunhofer ILT am Fraunhofer-Gemeinschaftsstand D31 in Halle 11.0 drei intelligente Antworten, die die aLPBdditive Fertigung ein gutes Stück wirtschaftlicher machen.
Ob Filterstruktur, Pulverschalter oder Sensor: Was bislang ein separates Bauteil, eine externe Baugruppe oder ein zusätzlicher Fertigungsschritt war, wandert zunehmend direkt in die additiven Prozesse oder die gefertigte Struktur. Diesen Ansatz verfolgt das Fraunhofer Institut für Lasertechnik ILT konsequent weiter.
„Wir denken additive Fertigung nicht nur vom Bauteil, sondern von der Prozesskette aus. Wo immer sich ein zusätzliches Bauteil, ein Fertigungsschritt oder eine Wartungsaufgabe einsparen lässt, setzen wir mit unseren Verfahren an“, sagt Dr. Tim Lantzsch, Abteilungsleiter Laser Powder Bed Fusion (LPBF) am Fraunhofer ILT. „Ziel ist es, AM wirtschaftlicher und damit wettbewerbsfähiger zu machen. Mit Erfolg!“
Pulver an, Pulver aus: Schalten in Millisekunden
Metallpulver ist einer der größten Kostentreiber beim Laserstrahlauftragschweißen (LMD). Ein erheblicher Teil davon strömt bislang ungenutzt durch die Anlage, etwa wenn der Laser bei komplexer Bahnplanung kurz pausiert, das Pulver aber weiterläuft. Die Folgen: teurer Pulververlust, verschmutzte Bauteile und Handhabungssysteme sowie Risiken für Anlagenkomponenten und Arbeitssicherheit.
Bisherige Lösungen schalten das Pulver mechanisch, mit Schaltzeiten von über einer Sekunde und Verschleiß an den bewegten Teilen. Für hochdynamische LMD- und EHLA-Prozesse mit häufigem, kurzem Schalten ist das zu langsam und unwirtschaftlich.
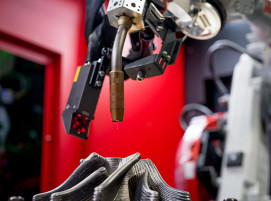
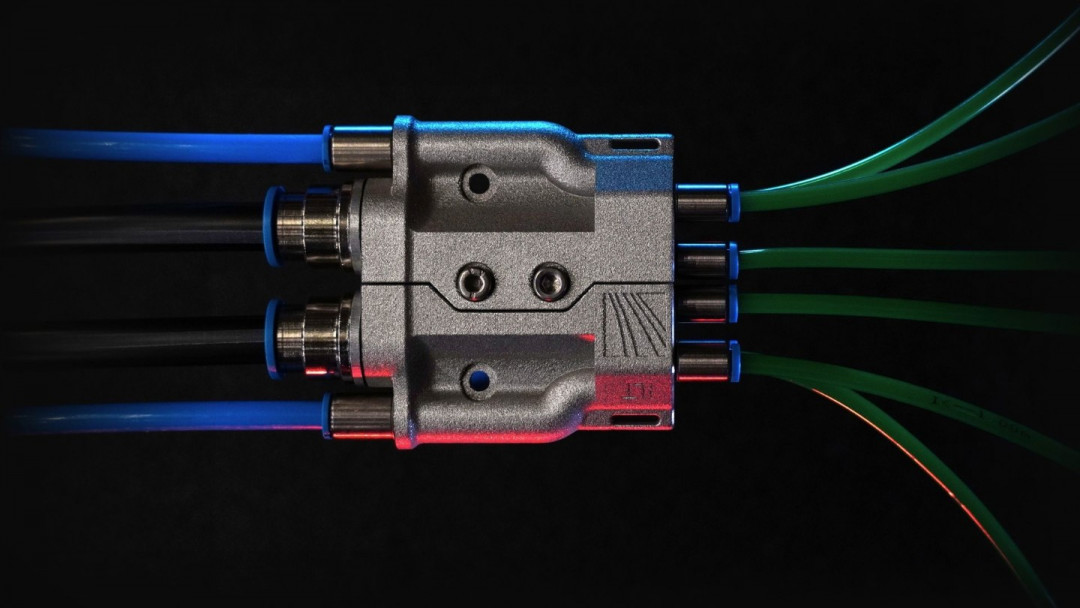
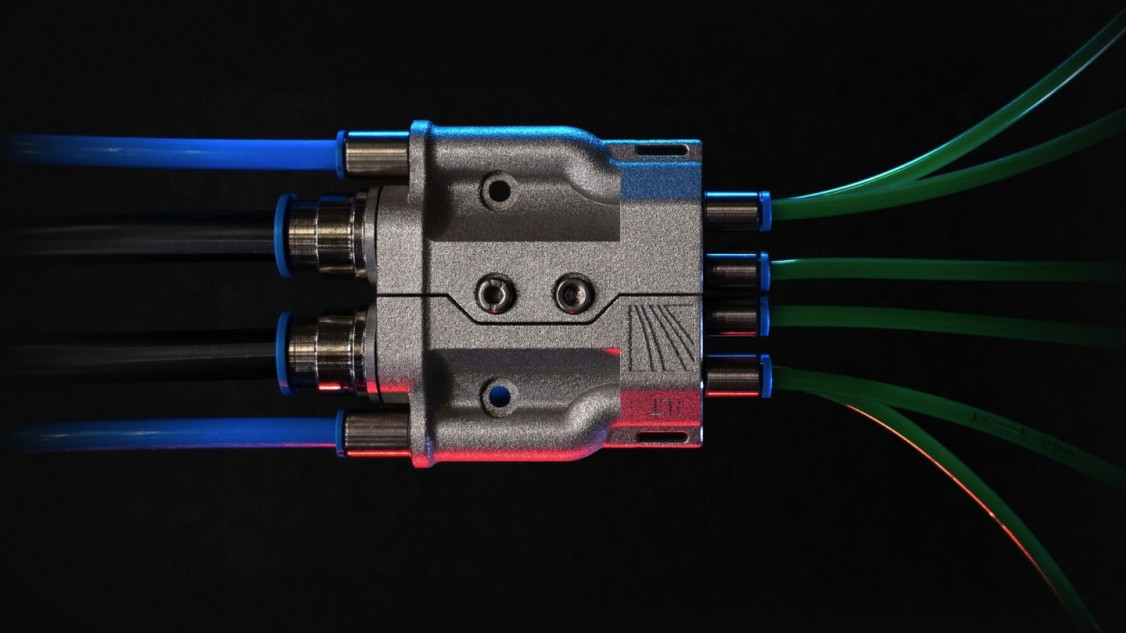
Der am Fraunhofer ILT entwickelte Fluidic Powder Switch schaltet stattdessen direkt an der Düse, dort wo das Pulver den Prozess erreicht. Grundlage ist das Venturi-Prinzip: Ein Steuergasstrom erzeugt in einer Querschnittsverengung einen Unterdruck und saugt das Pulver in einen Auffangbehälter ab, statt es in die Prozesszone zu leiten. Da sich keine mechanisch bewegten Teile im Pulverpfad befinden, arbeitet das patentierte System nahezu verschleiß- und wartungsfrei. Neben dem reinen Ein- und Ausschalten erlaubt es auch den Wechsel zwischen mehreren Materialien sowie eine stufenweise Einstellung des Pulvermassenstroms.
Der wirtschaftliche Hebel ist beträchtlich: Die Schaltzeit sinkt gegenüber mechanischen Systemen um mehr als eine Größenordnung. Die Betriebskosten des Steuergases liegen dabei um mehr als drei Größenordnungen unter den Materialkosten des eingesparten Pulvers.
„Jedes Gramm Pulver, das nicht ungenutzt durch die Anlage strömt, spart Kosten, schützt das Bauteil und schont Ressourcen“, erklärt Viktor Glushych, Gruppenleiter Beschichtung LMD und Wärmebehandlung am Fraunhofer ILT. Glushych hat den innovativen Fluidic Powder Switch maßgeblich mitentwickelt. „Besonders freut uns, dass der Schalter nicht nur im Labor funktioniert, sondern bei ersten Kunden bereits im Serienbetrieb läuft. Genau das war unser Anspruch: eine industrietaugliche, robuste und wirtschaftliche Lösung.“
Poröse Strukturen nach Maß
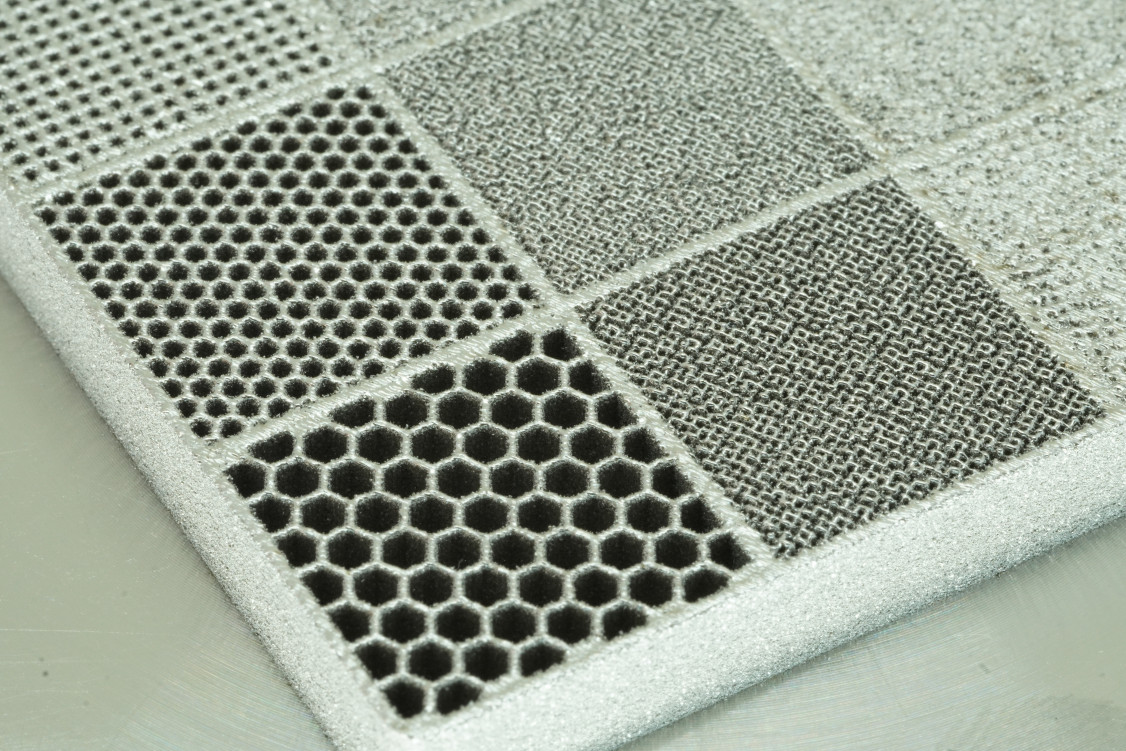
Permeabilität in Metallbauteilen wird bislang meist über separat gefertigte Metallschäume, Gewebe oder gesinterte Filter erreicht, die anschließend gefügt werden müssen. Das kostet Zeit, schränkt die Designfreiheit ein und erhöht an jeder Fügestelle den thermischen und elektrischen Widerstand.
Am Fraunhofer ILT nutzen Forschende das Laser Powder Bed Fusion (PBF-LB/M), um kontrollierte Porosität gezielt einzustellen, statt sie zu vermeiden. Dichte und permeable Zonen entstehen so in einem einzigen, monolithischen Bauteil, mit scharfen oder graduellen Übergängen, ganz ohne Nachbearbeitung.
Im Projekt LPBFCells, gefördert vom Bundesministerium für Wirtschaft und Energie (BMWE), fertigt das Fraunhofer ILT so die poröse Transportschicht (PTL) einer Elektrolysezelle in einem einzigen Bauteil statt aus gestapelten Sinterschichten: mit niedrigeren Kontaktwiderständen, integrierter Flow-Field- und Stützstruktur und deutlich schnellerer Iteration neuer Zellgeometrien. Als Demonstrator zeigt das Fraunhofer ILT auf der Formnext 2026 eine Elektrolysezelle mit graduierter PTL aus reinem Titan.
„Indem wir Porosität als Designmerkmal begreifen, lassen sich dichte und permeable Strukturen gezielt auf die Funktion des Bauteils zuschneiden“, sagt Alexander Neuke, wissenschaftlicher Mitarbeiter am Fraunhofer ILT. „Das ist vor allem interessant für Wasserstoffanwendungen wie Elektrolyseure oder Brennstoffzellen, wo unterschiedliche Porositäten über die Bauteildicke gebraucht werden. Aber auch für Filter oder Turbomaschinen sehe ich großes Potenzial.“
Bauteile, die von sich selbst erzählen
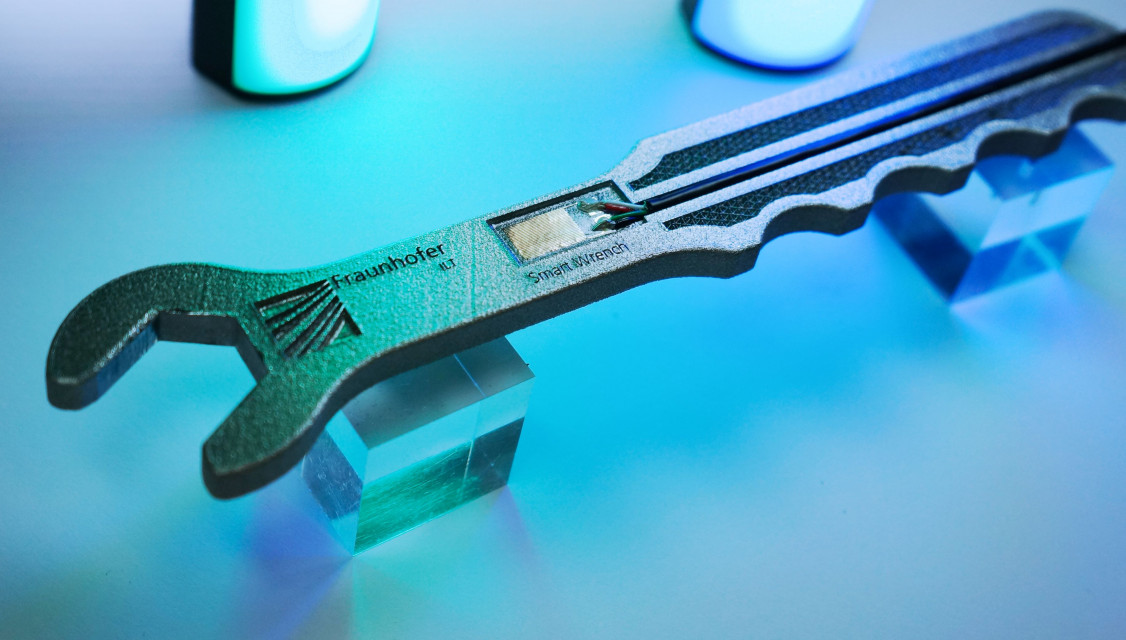
Additive Fertigung entsteht Schicht für Schicht, wodurch auch Bereiche zugänglich werden, die bei einem fertigen Bauteil nicht erreichbar sind. Das nutzt Dr. Samuel Fink, Gruppenleiter Dünnschichtverfahren am Fraunhofer ILT. Er bringt Sensoren direkt in LPBF-Bauteile ein, etwa gedruckte Dehnungsmessstreifen. Die Sensorlagen entstehen per Inkjet, Aerosol-Jet oder Tampondruck; sie lassen sich während oder nach dem Aufbau aufbringen und passgenau platzieren. Die so gefertigten smarten Bauteile liefern beispielsweise Echtzeit-Daten zu Last, Verformung oder beginnender Rissbildung.
Auf der Formnext zeigt das Institut dazu einen funktionalen Demonstrator: einen Schraubenschlüssel mit integriertem, in-situ gedrucktem Dehnungsmessstreifen. Unter Last liefert der eingebettete Sensor in Echtzeit Daten zu Verformung und Spannungsverteilung direkt im Bauteil, geschützt vor mechanischem Abrieb und thermischer Belastung. Das eröffnet Zustandsüberwachung, vorausschauende Wartung und mehr Betriebssicherheit für sicherheitskritische Anwendungen, bei gleichzeitig geringerer Systemkomplexität, da externe Verkabelung und Messstellen entfallen.
„Alle suchen additive Sensoren, doch es fehlt bislang an robusten, effizienten Prozessen und passenden Materialien“, erklärt Samuel Fink. „Mit dem Smart Wrench zeigen wir, was bereits möglich ist: Die Sensorik liefert genau dort Daten, wo sie im Bauteil am meisten zählen. Das ist ein wichtiger Schritt auf dem Weg zu wirklich seriennahen additiven Sensorlösungen.“
Das Fraunhofer ILT-Team steht vom 17. bis 20. November 2026 auf der Formnext in Frankfurt am Main, am Fraunhofer-Gemeinschaftsstand D31 in Halle 11.0 bereit, um über diese und weitere smarte Lösungen für die additive Fertigung zu informieren.
(Quelle: Fraunhofer-Institut für Lasertechnik ILT)
Schlagworte
Additive FertigungBauteileInnovationenLaser Powder Bed FusionLaserstrahlauftragschweißenLPBFWasserstoffwirtschaft