07.03.2024
Anwenderbericht
Kundenservice verbessert, Abläufe optimiert und Ressourceneffizienz erhöht
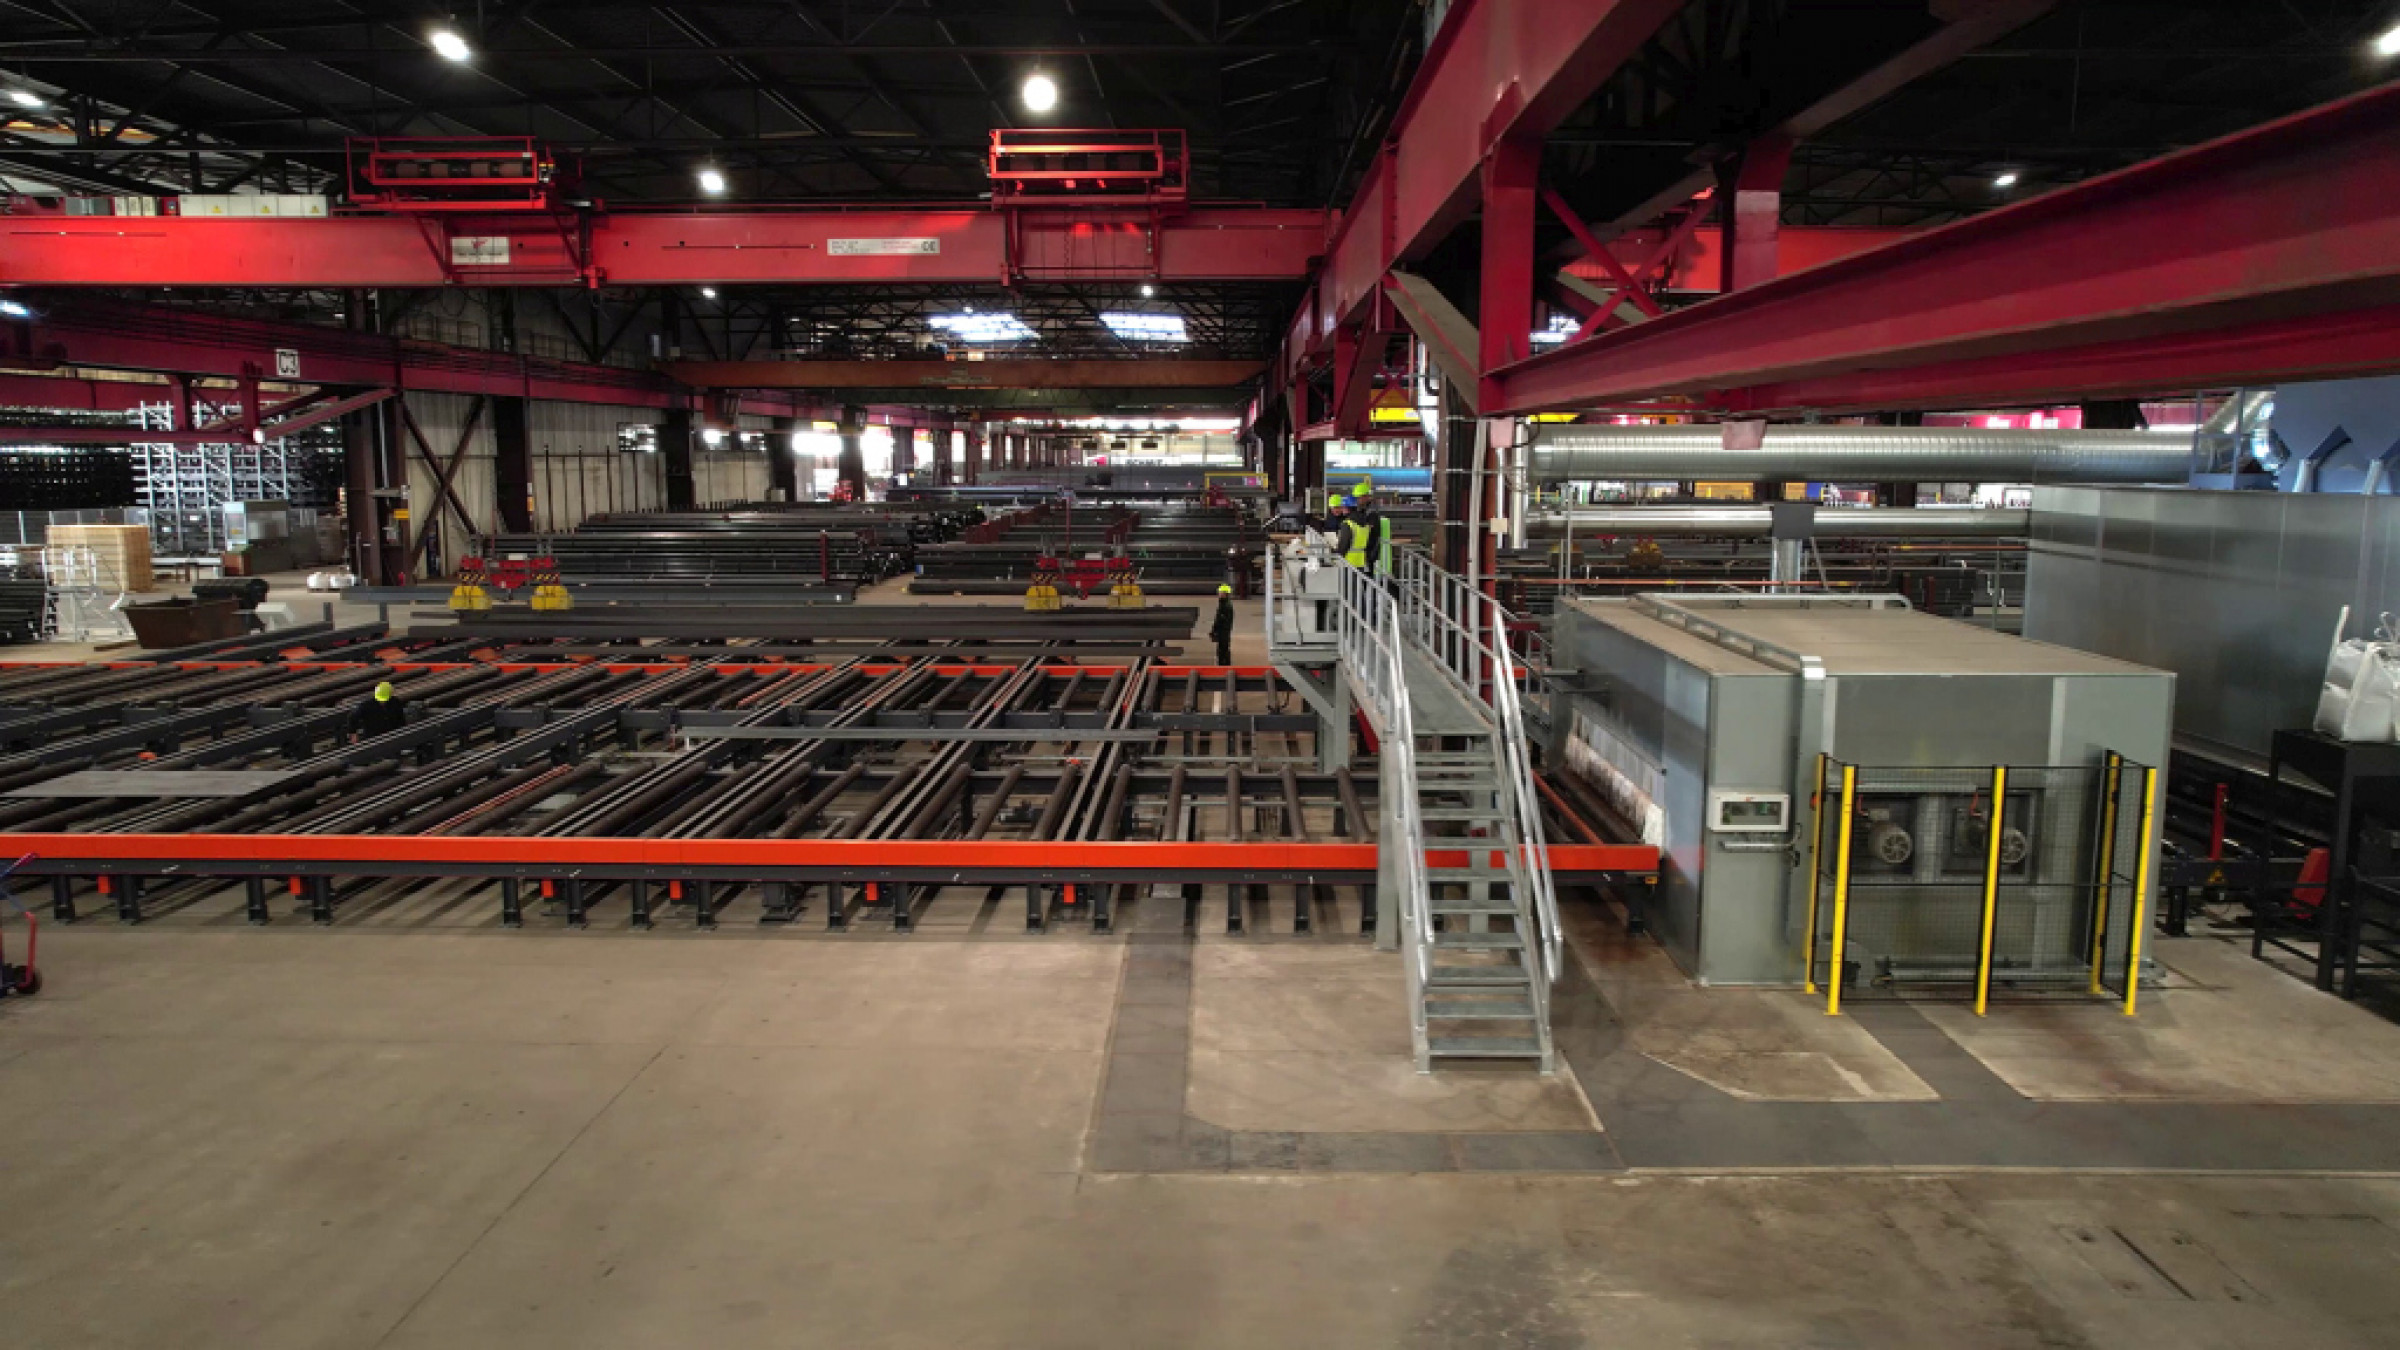
Um Kundenanforderungen noch schneller, flexibler und effizienter gerecht zu werden, erweiterte Carl Spaeter Hamburg seinen Maschinenpark um die Strahl- und Konservierungslinie KON 34/6-HD von Rösler. Sie ist für die Bearbeitung von bis zu 3.200 mm breiten und 400 mm hohen Stahlprodukten mit einer Länge von bis zu 21,2 m ausgelegt und mit zwei Farbsystemen ausgestattet. Optimal in das bestehende Hallen- und Krankonzept integriert, ermöglicht die neue Linie nicht nur einen hochproduktiven Betrieb, sondern sorgt auch für einen deutlich verbesserten Materialfluss und damit kürzere Lieferzeiten.
Bereits 1905 als Hamburger Eisenhandlung gegründet, hat sich Carl Spaeter Hamburg zu einem der führenden Stahlpartner von Handel, Handwerk und Industrie im Norden etabliert. Der Norden geht dabei weit über Norddeutschland hinaus. Erfolgsfaktoren sind neben einem breiten Sortiment an Stahlprodukten mit einem kontinuierlichen Lagerbestand von über 25.000 Tonnen Stahl, schnelle Lieferfähigkeit, hohe Agilität und umfangreiche Anarbeitungsmöglichkeiten. „Da unsere vorhandene Strahl- und Konservierungsanlage in die Jahre gekommen war und wir den Service für unsere Kunden weiter verbessern wollten, haben wir sie durch die KON 34/6-HD von Rösler ersetzt“, erklärt Mike Barz, Geschäftsführer beim Hamburger Stahlhändler. Der Anlagenbauer aus Untermerzbach hat sich hier gegen zwei Mitbewerber durchgesetzt, wobei die Flexibilität bei der Umsetzung von Kundenanforderungen sowie die Qualität und robuste Konstruktion von Referenzanlagen ausschlaggebend waren. „Rösler hat gemeinsam mit uns in kürzester Zeit ein tragfähiges Gesamtkonzept entwickelt, das exakt an unsere Gegebenheiten und Bedürfnisse angepasst ist“, berichtet Reyk Hagelberg, Betriebsleiter Carl Spaeter Hamburg.
Vollautomatisches, energieeffizientes Strahlen
Eine der wesentlichen Anforderungen war, dass bis zu 3.200 mm breite Werkstücke mit einer Länge von bis zu 21,2 m und einer Höhe von bis zu 400 mm bearbeitet werden können. Dabei muss gewährleistet sein, dass Bleche ab vier Millimeter Dicke ebenso hochwertig und prozesssicher gestrahlt werden können wie solche mit 100 mm. Das zuverlässige Ausstrahlen und Lackieren aller Ecken und Kanten bei Profilen zählte ebenfalls zu den Vorgaben. Das maximale Werkstückgewicht liegt bei zwölf Tonnen. Entsprechend robust wurden die Rollenbahnen und Querförderer des Transportsystems ausgelegt.
Von Stahlprodukten, die sich auf der Einlaufrollenbahn der Konservierungslinie befinden, werden Höhe und bei Blechen auch die Breite über Sensoren erkannt. Die Anzahl der strahlenden Turbinen wird automatisch an die ermittelten Werte angepasst. Weitere Parameter, wie die Durchlaufgeschwindigkeit sowie Farbe und Auftragsstärke der Beschichtung, sind in der Anlagensteuerung als Bearbeitungsprogramme hinterlegt, die manuell ausgewählt werden. Die Teile durchlaufen dann zuerst einen Vorwärmer, der das Einschleppen von Feuchtigkeit in die Strahlanlage verhindert und die schnelle Trocknung nach dem Lackieren unterstützt.
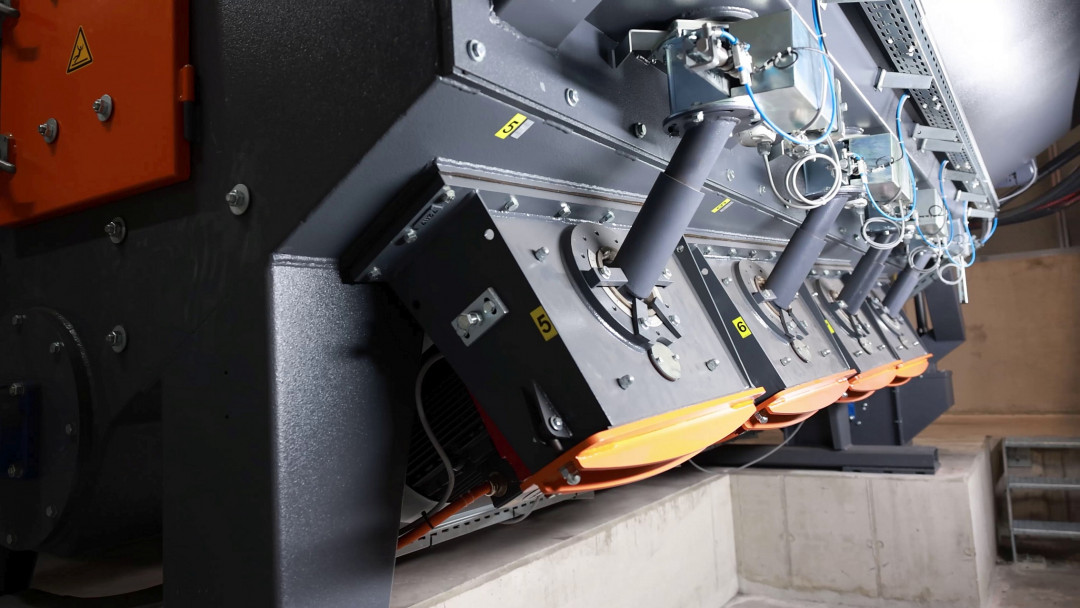
Weiter geht es dann in die Strahlanlage. Sie besteht serienmäßig aus Manganstahl, zusätzlich befinden sich im Strahlraum auswechselbare, überlappend angeordnete Platten aus dem verschleißfesten Material. Hier sorgen acht Hochleistungsturbinen Gamma 400G mit jeweils 22 kW Antriebsleistung dafür, dass das Strahlergebnis von SA 2,5 bei einer Geschwindigkeit von bis zu 4 m/Min zuverlässig erreicht wird. Durch Wurfschaufeln im Y-Design erzielen die Turbinen im Vergleich zu herkömmlichen eine bis zu 20 Prozent höhere Strahlleistung und das bei gleichzeitig reduziertem Energieverbrauch. Anhaftendes Strahlmittel und Staub werden vom nachfolgenden Bürsten- und Abblassystem zuverlässig entfernt.
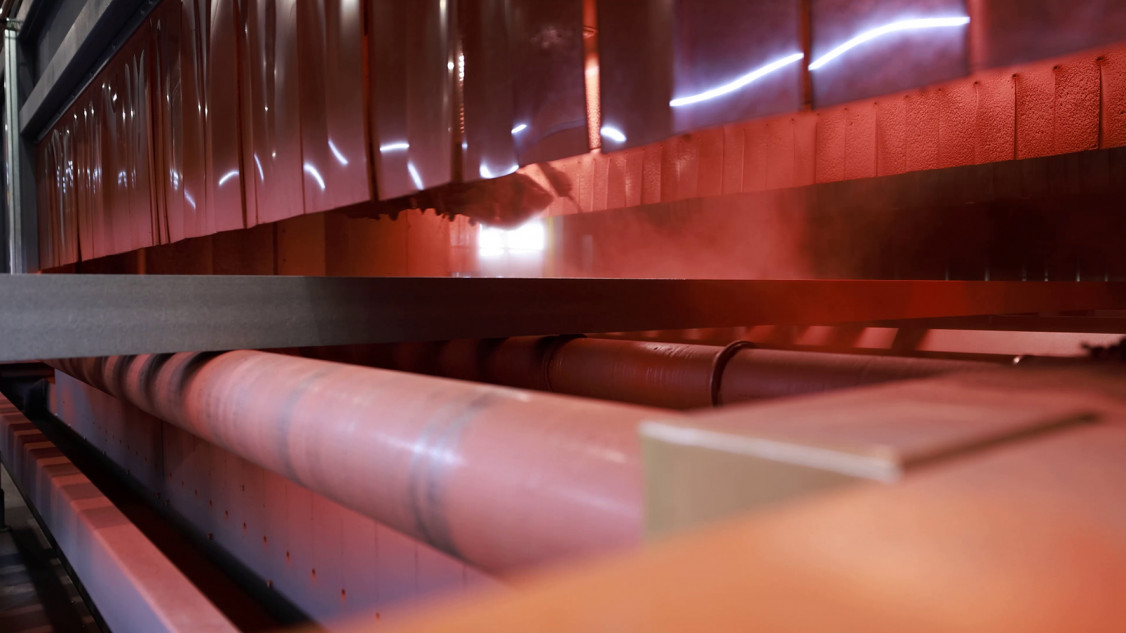
Lacksparende Beschichtung mit effektiver Oversprayabscheidung
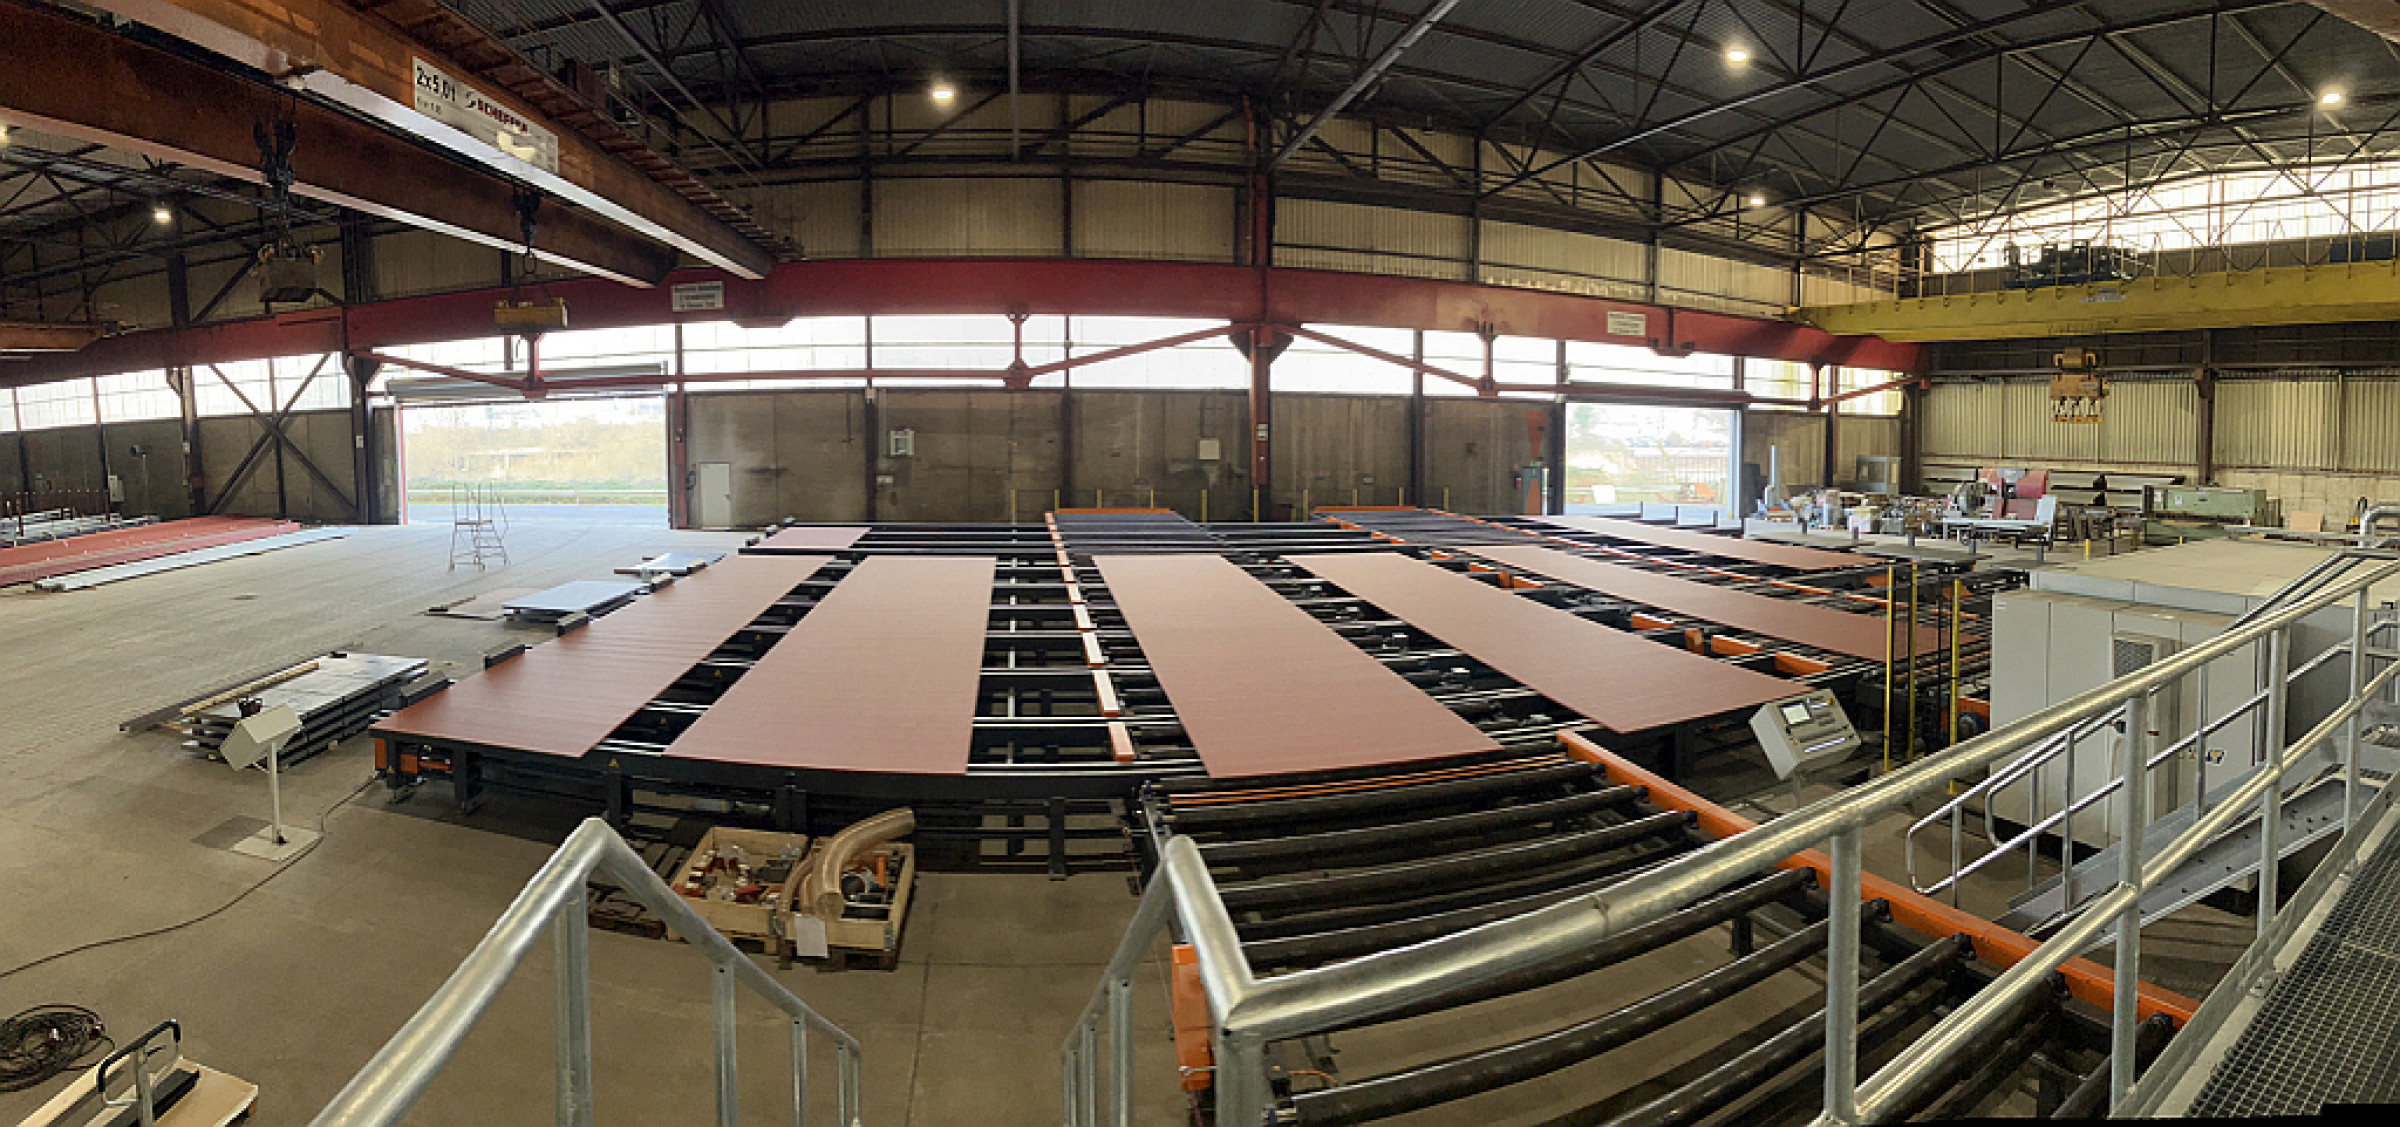
Um auch bei der Beschichtung mit wasserbasiertem Primer individuell auf Kundenwünsche reagieren zu können, verfügt der in die Linie integrierte Lackierautomat über zwei unabhängige Applikationssysteme. Vor der Lackierung ermitteln Sensoren die Werkstückabmessung millimetergenau, die Lackierbrücken werden dann automatisch auf die jeweiligen Teilemaße eingestellt. Dadurch wird Primer nur dort in der geforderten Schichtstärke appliziert, wo er benötigt wird. Dies trägt entscheidend zu einer ressourcenschonenden Arbeitsweise bei und minimiert Overspray, das durch die beidseitige Absaugung in den Farbfilter geleitet wird. Dieser arbeitet so effektiv, dass der Reststaubgehalt der Abluft bei nur 0,2 mg/m3 liegt, üblicherweise beträgt er zwischen 1 und 2 mg/m3 .
Der Reststaubgehalt der Abluft aus dem Strahlprozess unterschreitet mit 1 mg/m3 die gesetzliche Vorgabe von maximal 3 mg/m3 ebenfalls deutlich. „Mit der neuen Konservierungslinie sind wir in der Lage, eine hochwertige Oberflächenbearbeitung bei Blechen, Profilen, Rohren und Stabstählen effizient und umweltgerecht durchzuführen“, ergänzt Reyk Hagelberg. Zum ressourcensparenden Betrieb trägt auch die Beheizung des Trockners mit der Abluft aus dem Vorwärmsystem bei.
Arbeitsprozesse und Materialfluss optimiert
Das Transportsystem der neuen Konservierungslinie wurde bei Carl Spaeter in das bestehende Hallen- und Krankonzept integriert. Die vorwärts- und rückwärts verfahrbaren Rollenbahnen erstrecken sich über alle vier Schiffe der über 42.000 Quadratmeter großen Halle und ermöglichen eine flexible Beladung. Dadurch lassen sich Stahlprodukte aus jedem Bereich der Halle einfach zur Konservierungslinie, in einen anderen Hallenbereich oder zur Verladung in einen Lkw transportieren. Die rechts und links neben der Rollenbahn platzierten Querförderer bieten darüber hinaus viel Platz zum Puffern von Werkstücken. „Mit der neuen Anlage und den daraus resultierenden weiteren Anarbeitungsmöglichkeiten können wir den Anforderungen unserer Kunden schneller und effizienter gerecht werden sowie durch stark verkürzte Lieferzeiten eine hohe Planungssicherheit bieten. Außerdem erspart die Anlage in Verbindung mit den Rollenbahnen und Querförderern unseren Mitarbeitenden weite Arbeitswege und sichert einen reibungslosen Ablauf der Arbeitsprozesse“, merkt Mike Barz abschließend an.
(Quelle: Presseinformation der Rösler Oberflächentechnik GmbH)
Schlagworte
BeschichtenKonservierenOberflächenbehandlungStahlStrahlen