24.02.2020
Anwenderbericht
Laser-Hybrid-Schweißen punktet bei Strangpressprofilen
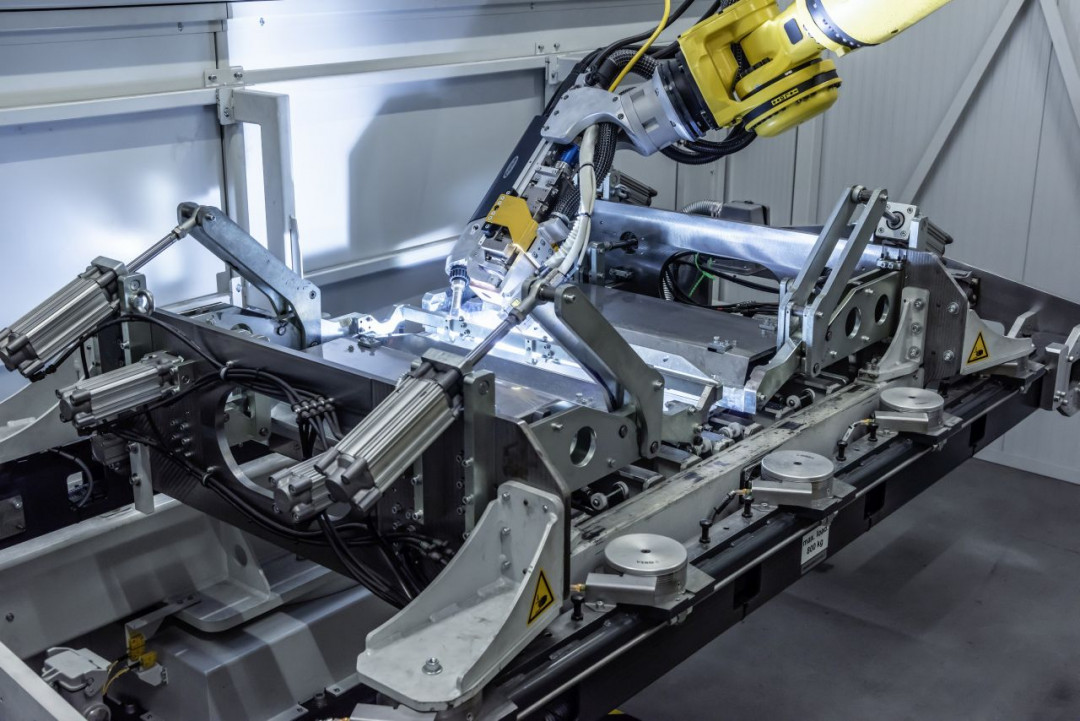
Der Automobilzulieferer Alu Menziken setzt beim Schweißen von Strangpressprofilen auf das Laser-Hybrid-Verfahren. Dieses bietet gegenüber dem weit verbreiteten Rührreibschweißen (Friction Stir Welding) entscheidende Vorteile: Es ist verschleißarm, Materialüberstände sind kein Problem und mit dem Verfahren lassen sich sowohl Stumpf- wie auch Kehlnähte schweißen. Deshalb investierte Alu Menziken in ein Laser-Hybrid-Schweißsystem für die Fertigung von Batteriewannenkomponenten und erzielt mit Schweiß- und Robotertechnik von Fronius Welding Automation und FANUC deutliche Prozessvorteile.
Die Alu Menziken Euromotive GmbH mit dem Standort Ranshofen in Oberösterreich wurde im November 2014 als hundertprozentige Tochter des Schweizer Unternehmens Alu Menziken Extrusions AG gegründet. Konzernweit sind rund 700 Mitarbeiter beschäftigt, davon 150 in Ranshofen. Dort entwickelt und produziert Alu Menziken moderne Aluminium-Leichtbaukomponenten und -systeme für die Automobil- und Luftfahrtindustrie. Im Segment Automotive haben sich die Österreicher als Zulieferer für Premiumhersteller, Sportwagenbauer und die E-Mobilität einen Namen gemacht. Typische Komponenten und Baugruppen sind Crash-Management-Systeme, Sitzstrukturen, Überrollsysteme und Batterieboxen.
Die Automobilhersteller schätzen neben der Erfahrung, Flexibilität und Entwicklungskompetenz vor allem die Fertigungstiefe und das hohe Fertigungs-Know-how von Alu Menziken. Bevor die Prototypen von Batteriewannenelementen entstehen, werden sämtliche Konstruktionszeichnungen auf ihre Machbarkeit hin überprüft und der Prozessablauf simuliert. Es wird getestet, ob alle Teile schweiß- und fügetechnisch realisierbar sind und bei Bedarf werden Korrekturen wie die Vergrößerung eines Radius oder die Änderung eines Steges vorgeschlagen.
Dichtheit von Batteriewannen ist oberstes Gebot
Die Automobilbranche fordert nahezu ebene und verzugsfreie Schweißergebnisse. Gleichzeitig werden die Komponenten immer großflächiger und schwieriger in reproduzierbarer Qualität zu schweißen. Noch bevor Batteriewannen millimetergenau in die Chassis der Fahrzeuge eingepasst werden, sind sie einer Dichtheitsprüfung zu unterziehen. Der Grund: Sämtliche Batteriewannen müssen nicht nur luftdicht, sondern auch spritzwassergeschützt sein. Dies macht das Schweißen zu einer Herausforderung.
Wegen der hohen Anforderungen an Oberflächenbeschaffenheit, Wärmeleitfähigkeit oder Sauberkeit ist das Schweißen von Aluminium besonders anspruchsvoll. Es erfordert nicht nur umfangreiches Wissen in Bezug auf die Nahtvorbereitung oder das Erstellen der Schweißparameter, sondern auch auf die richtige Schweißreihenfolge, die verhindern soll, dass sich einzelne Wannenelemente verformen. Alu Menziken besitzt dieses Spezialwissen. Das Unternehmen ist nach EN ISO 3834-2 TÜV zertifiziert und beschäftigt neben qualifizierten Schweißexperten eine externe Schweißaufsicht als wesentlichen Bestandteil seines Qualitätsmanagement-Systems. Geschweißt werden hauptsächlich Aluminium-Legierungen der Serie 5000-7000.
Die Vorteile von LaserHybrid bei Strangpressprofilen
Derzeit bevorzugt die Automobilindustrie noch das Rührreibschweißen. Dieses Verfahren verbraucht weder Gas noch Zusatzwerkstoffe und schweißt wegen der relativ geringen Temperaturen – bei Aluminium etwa 550 Grad Celsius – nahezu verzugsfrei. Dabei taucht ein rotierendes Werkzeug – der sogenannte Pin – mit hoher Kraft in den Fügespalt ein. Er erwärmt die Schweißzone innerhalb weniger Sekunden bis kurz unter den Schmelzpunkt. Sobald der Werkstoff zu erweichen beginnt, setzt die Vorwärtsbewegung des Pins ein, der nun mit hoher Anpresskraft entlang der Fügelinie rotiert. Das um den Pin herum schmelzende Aluminium verbindet sich und bildet in der Folge die stoffschlüssige Verbindung.
Zum Schluss stoppt die Vorwärtsbewegung und das sich drehende Werkzeug wird aus der Schweißzone gezogen. Doch genau diese Bewegung beinhaltet einen wesentlichen Nachteil des Rührreibschweißens: Wo das Rotationswerkzeug den Grundwerkstoff verlässt, entsteht ein Loch. Der Konstrukteur muss einen sogenannten Bauteil-Überstand einplanen, der nach dem Schweißvorgang zu entfernen ist. Ein weiterer Nachteil: Friction Stir Welding ist nicht für das Schweißen von Kehlnähten geeignet. Stumpf- und Kehlnähte erfordern immer zwei separate Arbeitsgänge, da sie nicht mit demselben Schweißkopf geschweißt werden können. Beim Laser-Hybrid-Schweißen in PA- und PB-Position ist das hingegen möglich.
Für Alu Menziken heißt die Zukunft LaserHybrid
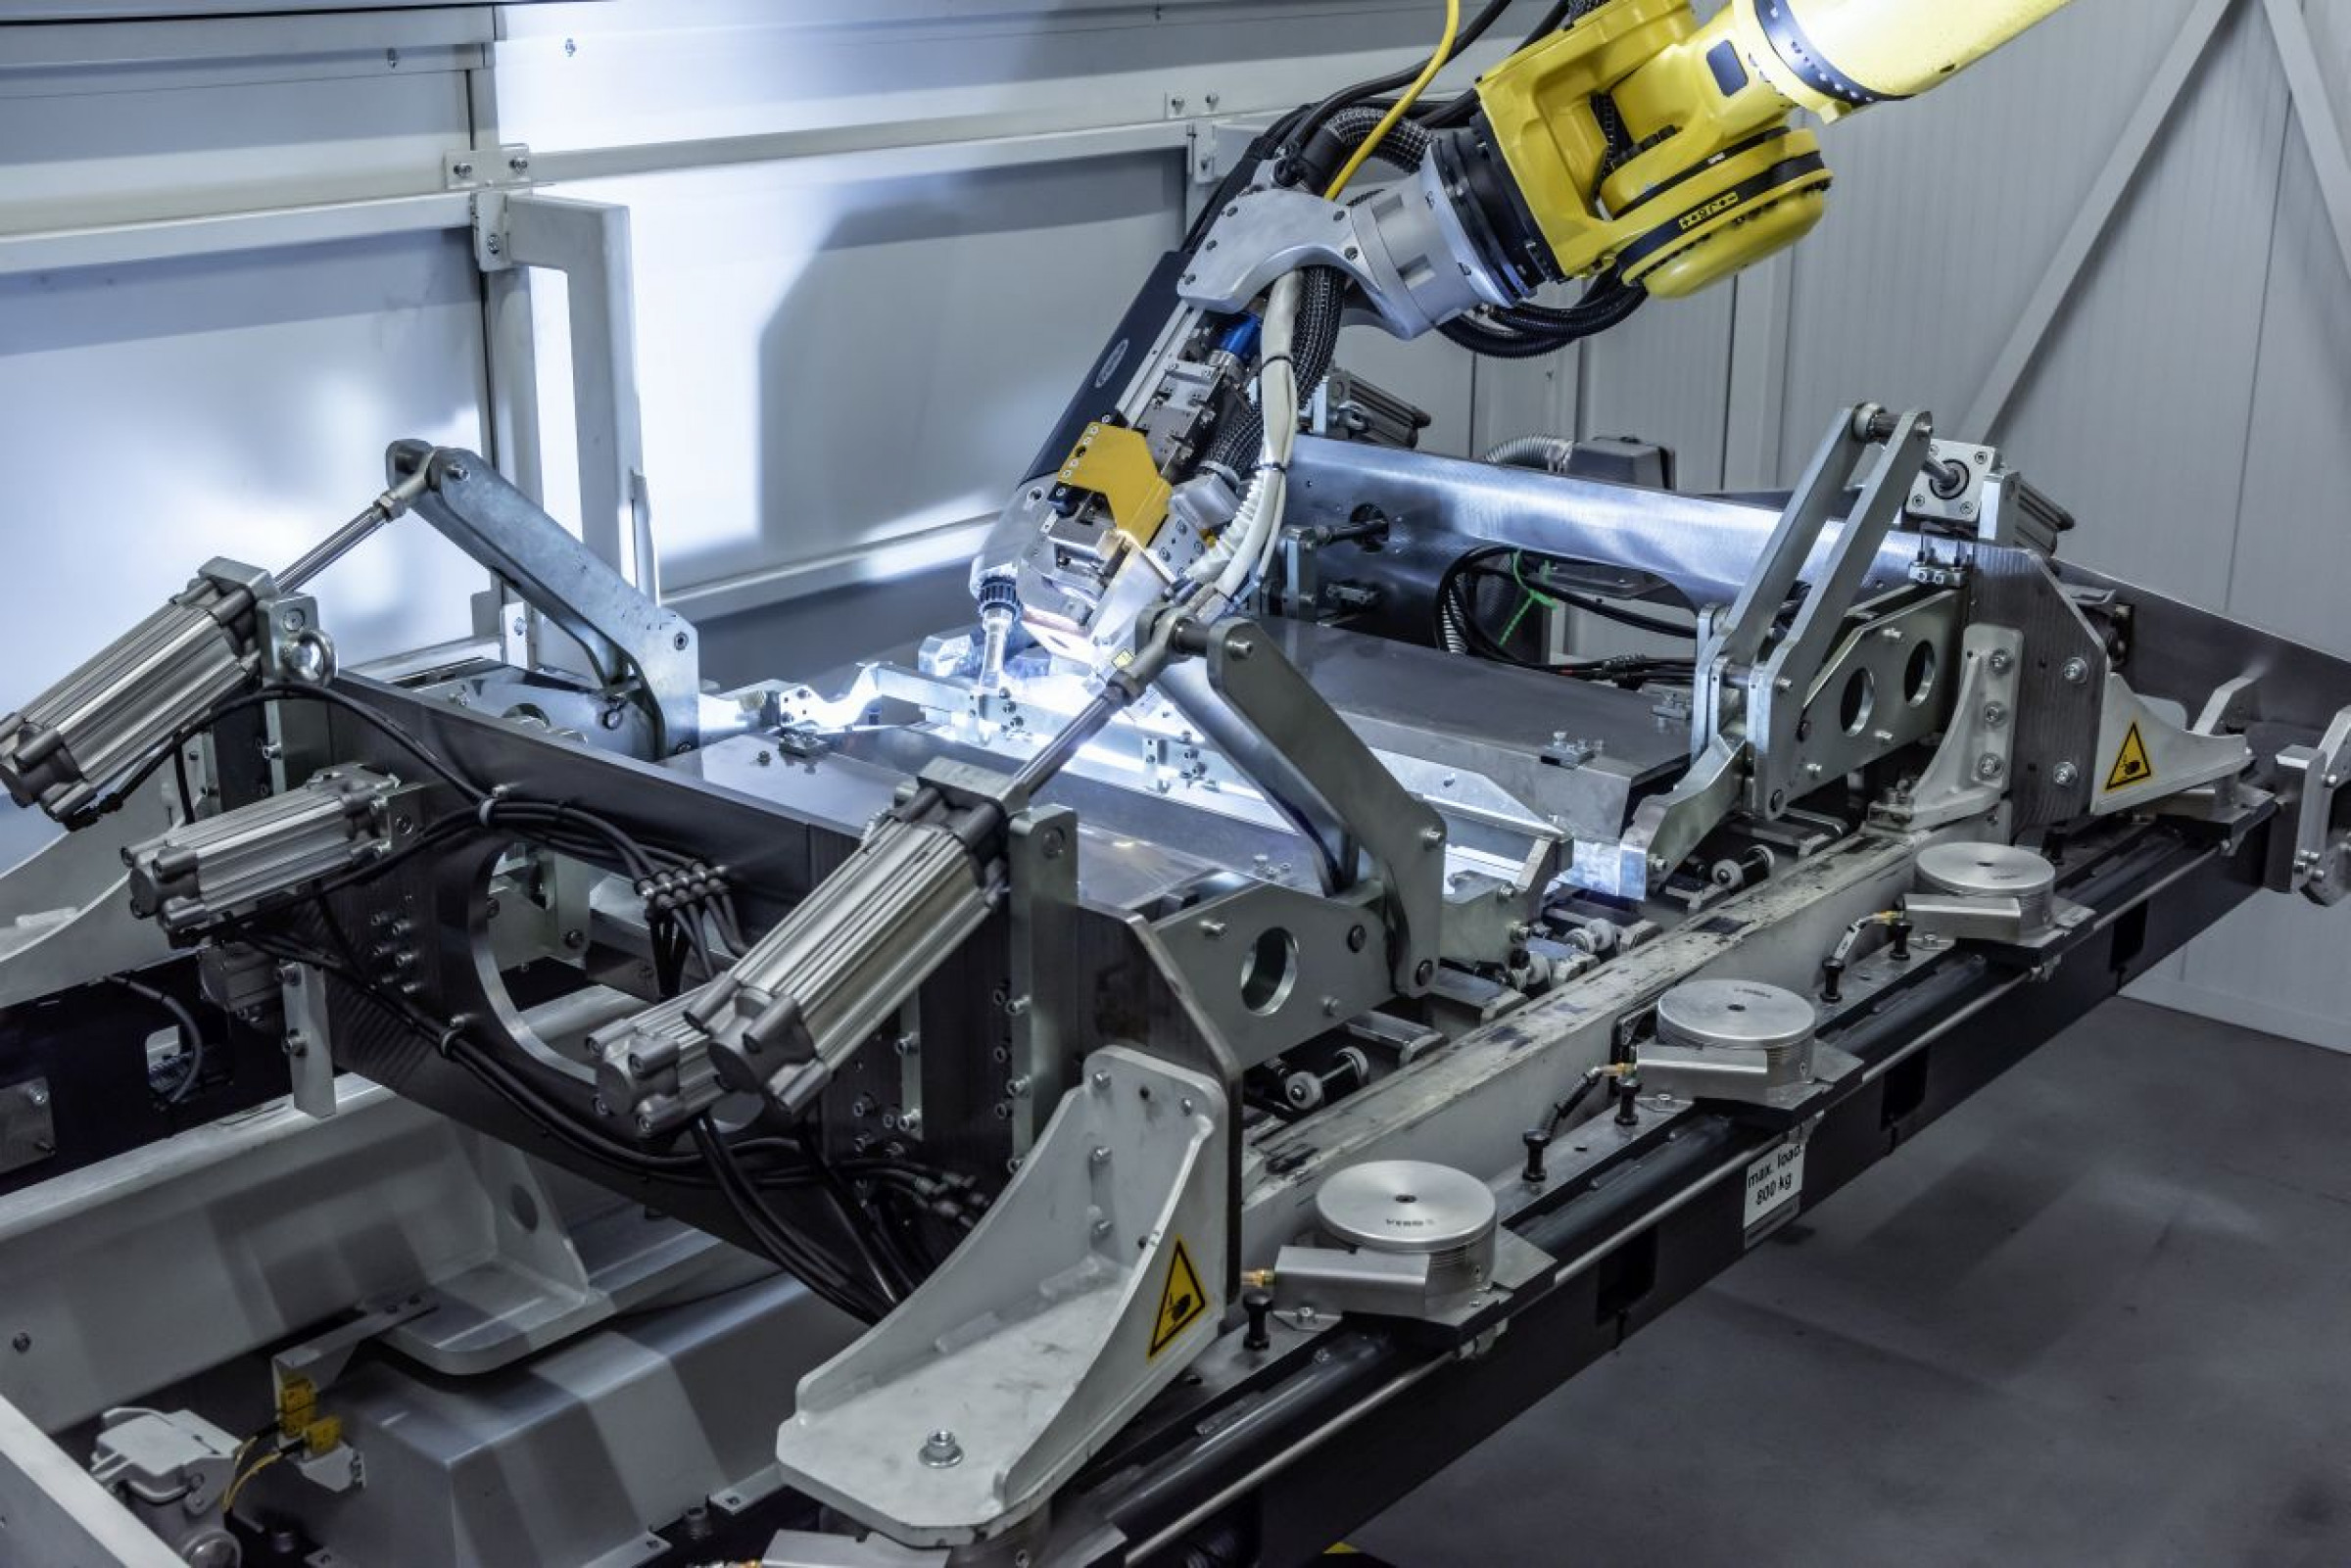
Alu Menziken setzt gezielt auf das Laser-Hybrid-Schweißen. Das Verfahren erlaubt das Schweißen von Kehlnähten und vermeidet unnötige Auslaufbereiche. LaserHybrid kombiniert einen Laserstrahl mit einem MIG-Schweißprozess in einer gemeinsamen Prozesszone. Der stark gebündelte, auf die Schweißnaht gerichtete Lichtstrahl besitzt eine sehr hohe Energiedichte. Dadurch verdampft das Aluminium und dringt tief in den Grundwerkstoff ein. Der dem Laser folgende MIG-Prozess dient zum Füllen der Naht und bewirkt eine optimale Flankenanbindung. Die zusätzlich eingebrachte Wärme gibt dem Material Zeit zum Ausgasen und vermindert somit die Porenanfälligkeit im Vergleich zum reinen Laserschweißen.
Norbert Dickinger, Produktionsleiter bei Alu Menziken in Ranshofen, kennt die Vorteile: „Wir können mehrere Batteriewannen-Komponenten in einem einzigen Arbeitsgang schweißen und steigern unseren Output durch hohe Schweißgeschwindigkeiten – dank des vom Laser stabilisierten Lichtbogens. Gleichzeitig minimiert sich der Bauteilverzug durch die geringe Streckenenergie.“
Schweiß- und Robotertechnologie von Fronius und Fanuc
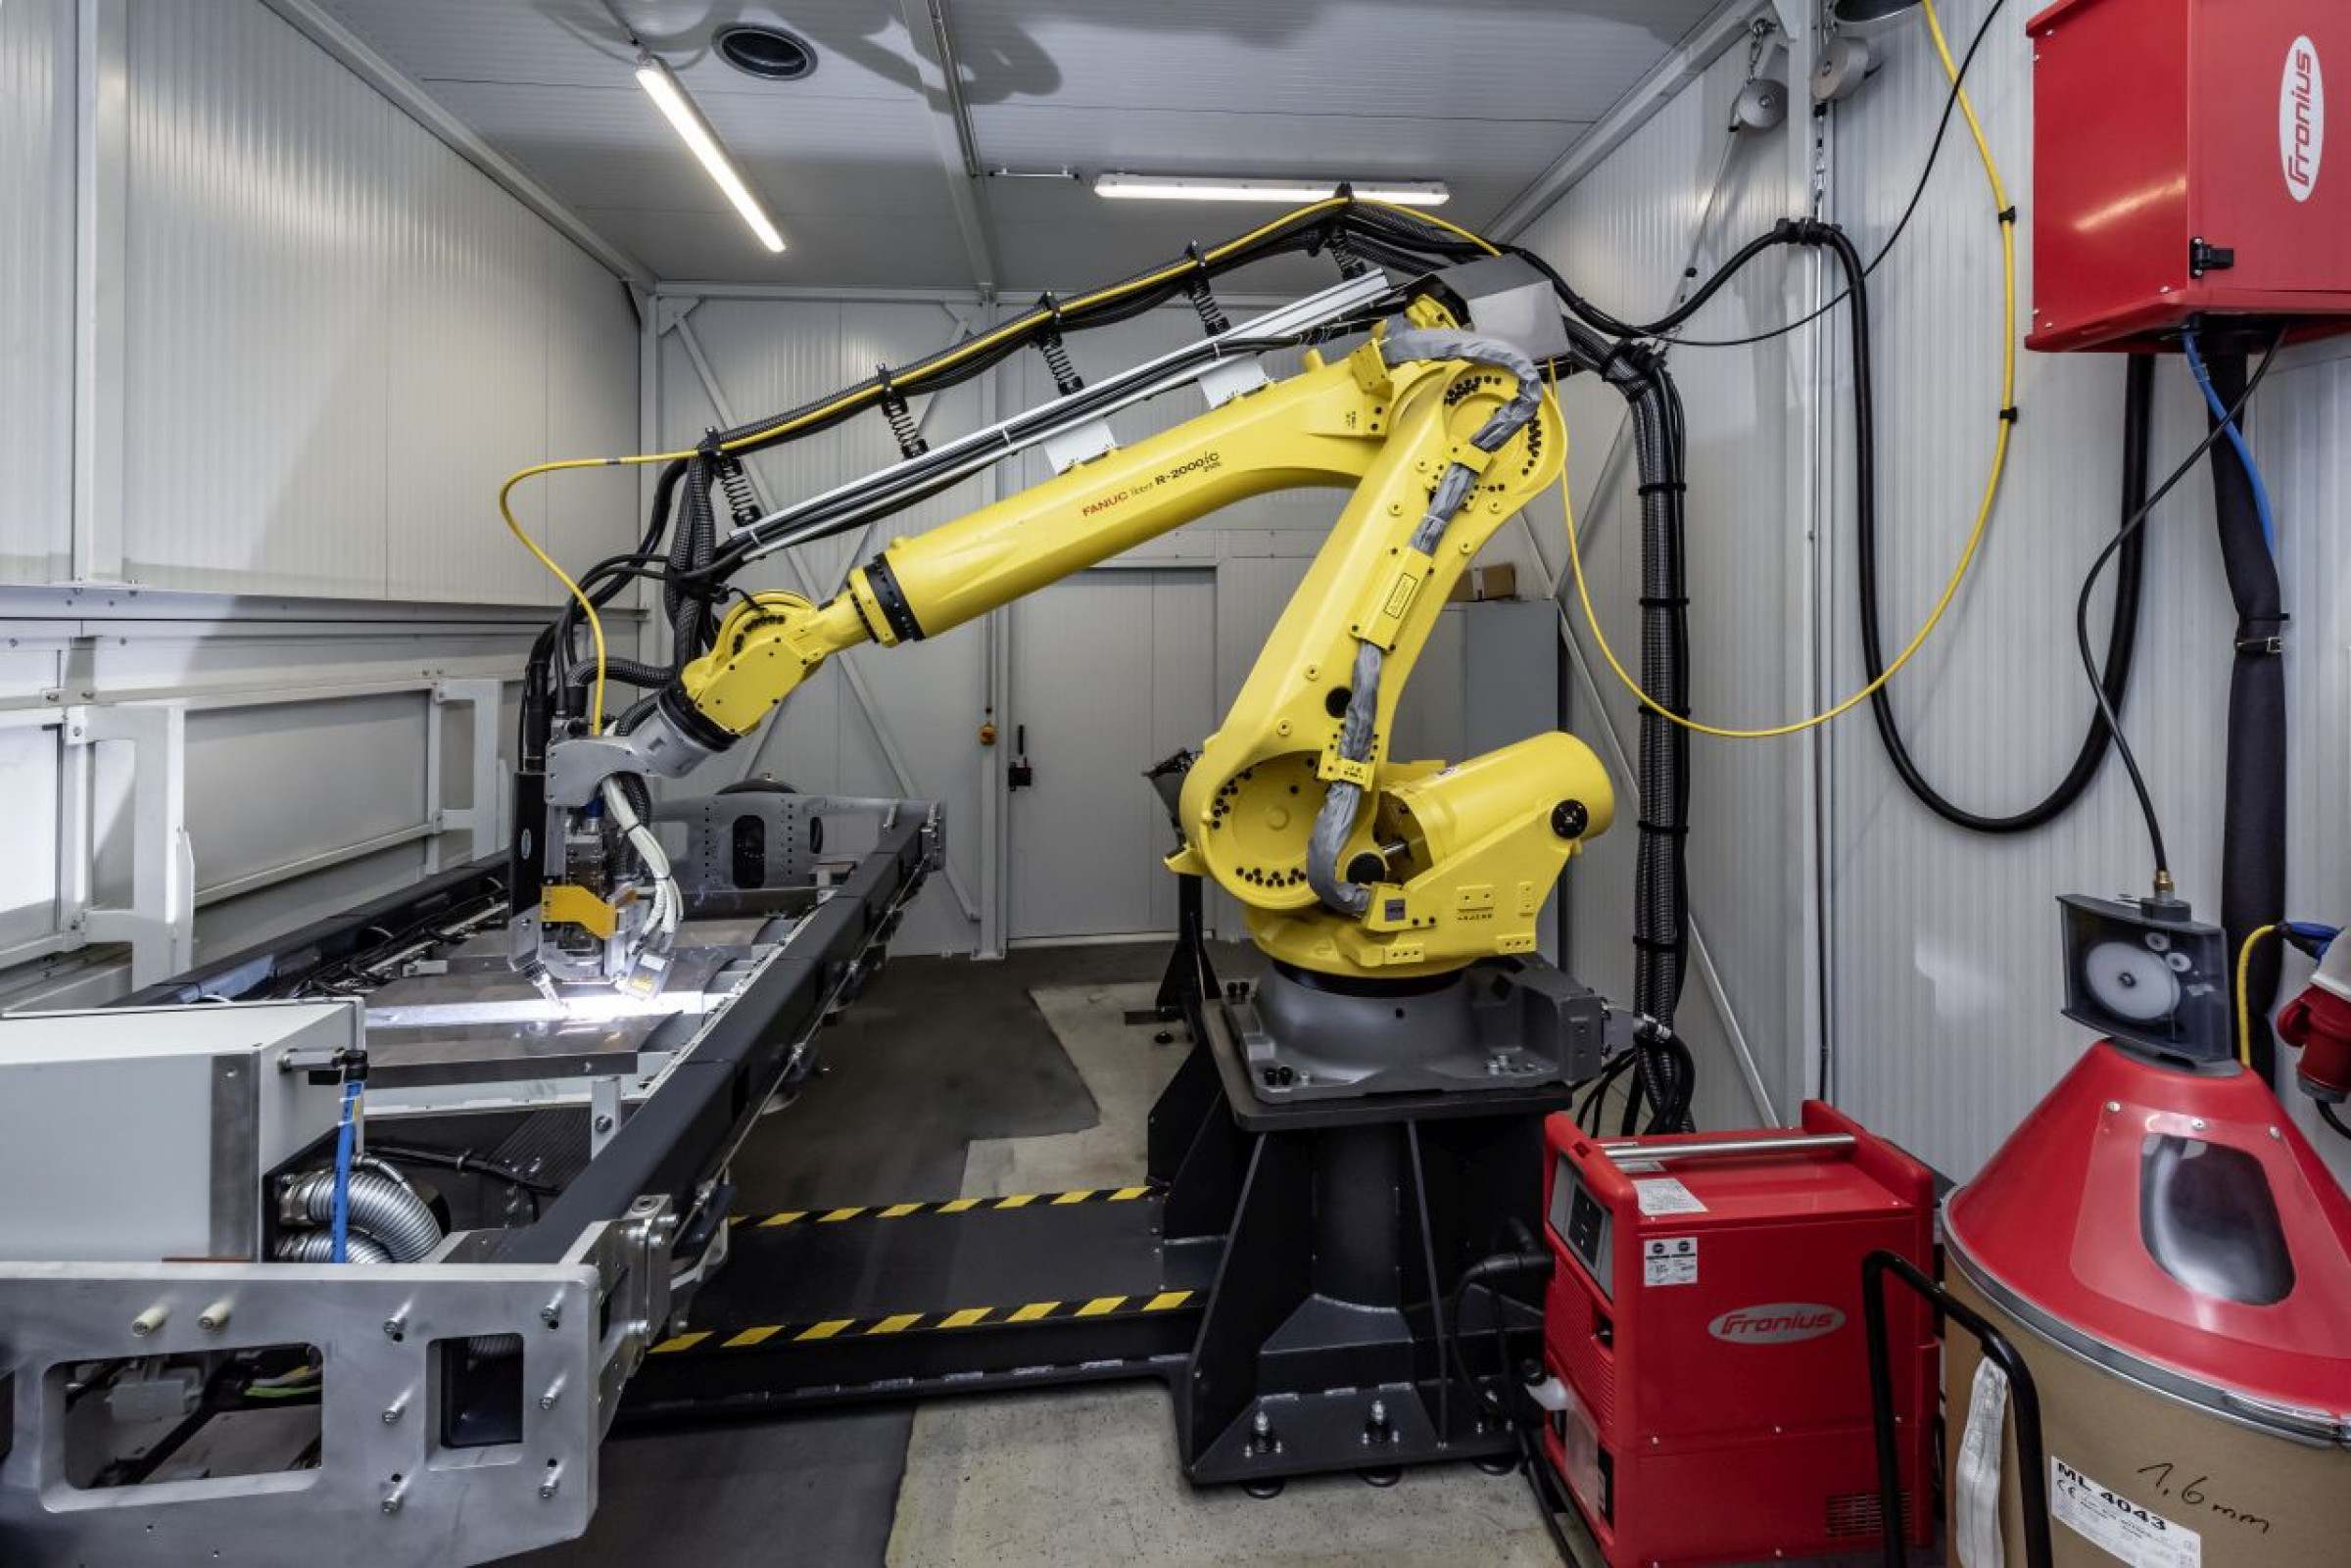
Das Projekt wurde partnerschaftlich abgewickelt: Maschinenbau und Schweißtechnik kamen von Fronius Welding Automation, Roboter und Faserlaser von Fanuc. Gute Erfahrungen mit Fronius hat Alu Menziken schon zuvor sammeln können, da bereits seit längerem Schweißstromquellen der Serien TPS und TPS/i für das Hand- und Roboterschweißen erfolgreich im Einsatz sind.
„Fronius überzeugt uns durch den beispielhaften Support. Wenn man Hilfe braucht, ist in Kürze jemand da. Kleinere Probleme lösen wir mittels Telefon-Support oder Fernwartung. Außerdem bietet Fronius regelmäßig Weiterbildungskurse für Schweißtechniker an. Das gute Betriebsklima spielt ebenfalls eine wichtige Rolle. Ganz abgesehen davon, dass Fronius-Geräte kaum ausfallen, weil nur hochwertige Komponenten verbaut werden“, lobt Sven Esterbauer, Schweißtechnologe bei Alu Menziken. Norbert Dickinger bestätigt seinen Kollegen: „Auch bei diesem Projekt war der Support von Fronius beispielhaft.“
So schweißte Fronius noch bevor die neue Roboterschweißzelle konzipiert war die ersten Versuche in Thalheim. Nach zufriedenstellenden Ergebnissen wurde die Anlage entworfen und gefertigt. Im nächsten Schritt stellte Alu Menziken eine Schweißvorrichtung mit Nullpunkt-Spannsystem für weitere Versuche und Parameter-Ermittlungen zur Verfügung. Anschließend wurde die Roboterschweißzelle samt H-Positionierer in Ranshofen aufgebaut. „Gemeinsam mit Fronius haben wir dann sämtliche Parameter optimiert. So stellt man sich eine partnerschaftliche Zusammenarbeit vor“, ergänzt Dickinger.
Für die Automatisierung des Schweißsystems entschied sich Alu Menziken bewusst für Fanuc: Der Spezialist lieferte nicht nur den Roboter, sondern auch die Laserquelle. Ein Vorteil, der sich in der optimalen Synchronisation von Robotergeschwindigkeit und Laserleistung widerspiegelt. Weitere Pluspunkte waren die Bedienerfreundlichkeit und die einfache Programmierbarkeit des Roboters.
Für unterschiedliche Bauteilgrößen gerüstet
Bis zu einer bestimmten Baugruppengröße können verschiedene Strangpressteile geschweißt werden, wobei der maximale Schweißbereich 2.800 x 2.000 Millimeter und das Bauteil-Gewicht pro Positionierer-Seite 500 Kilogramm betragen.
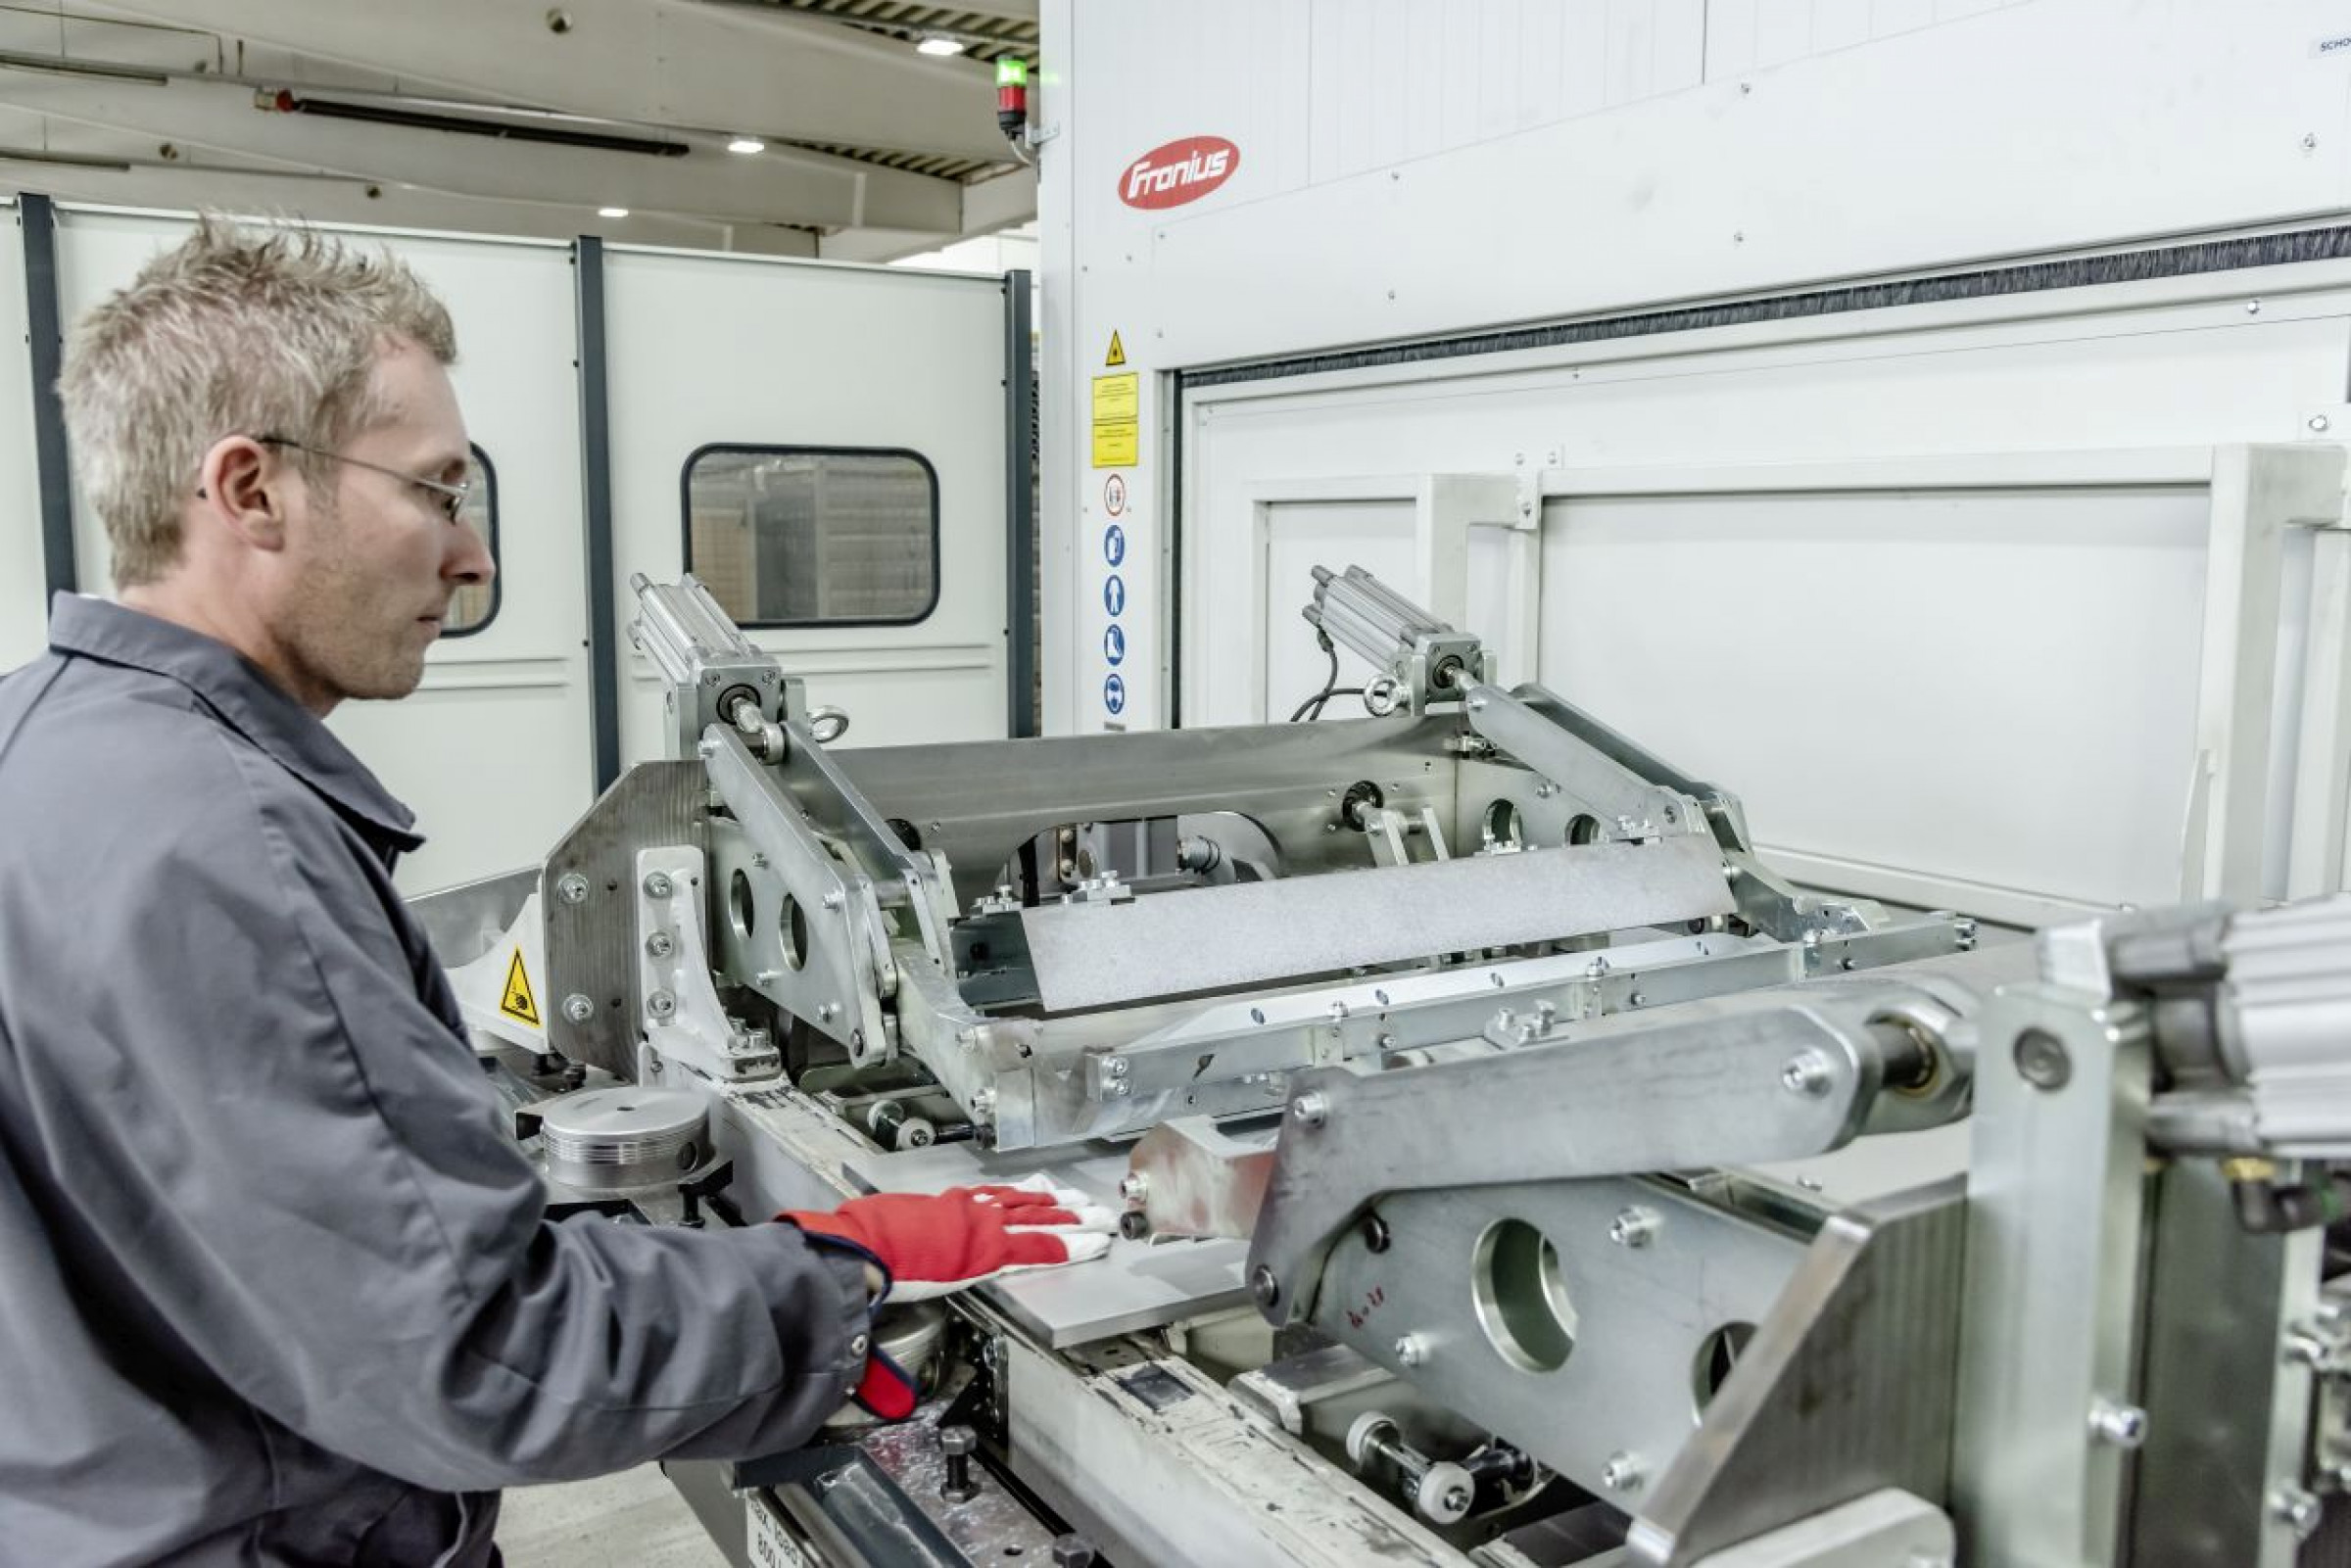
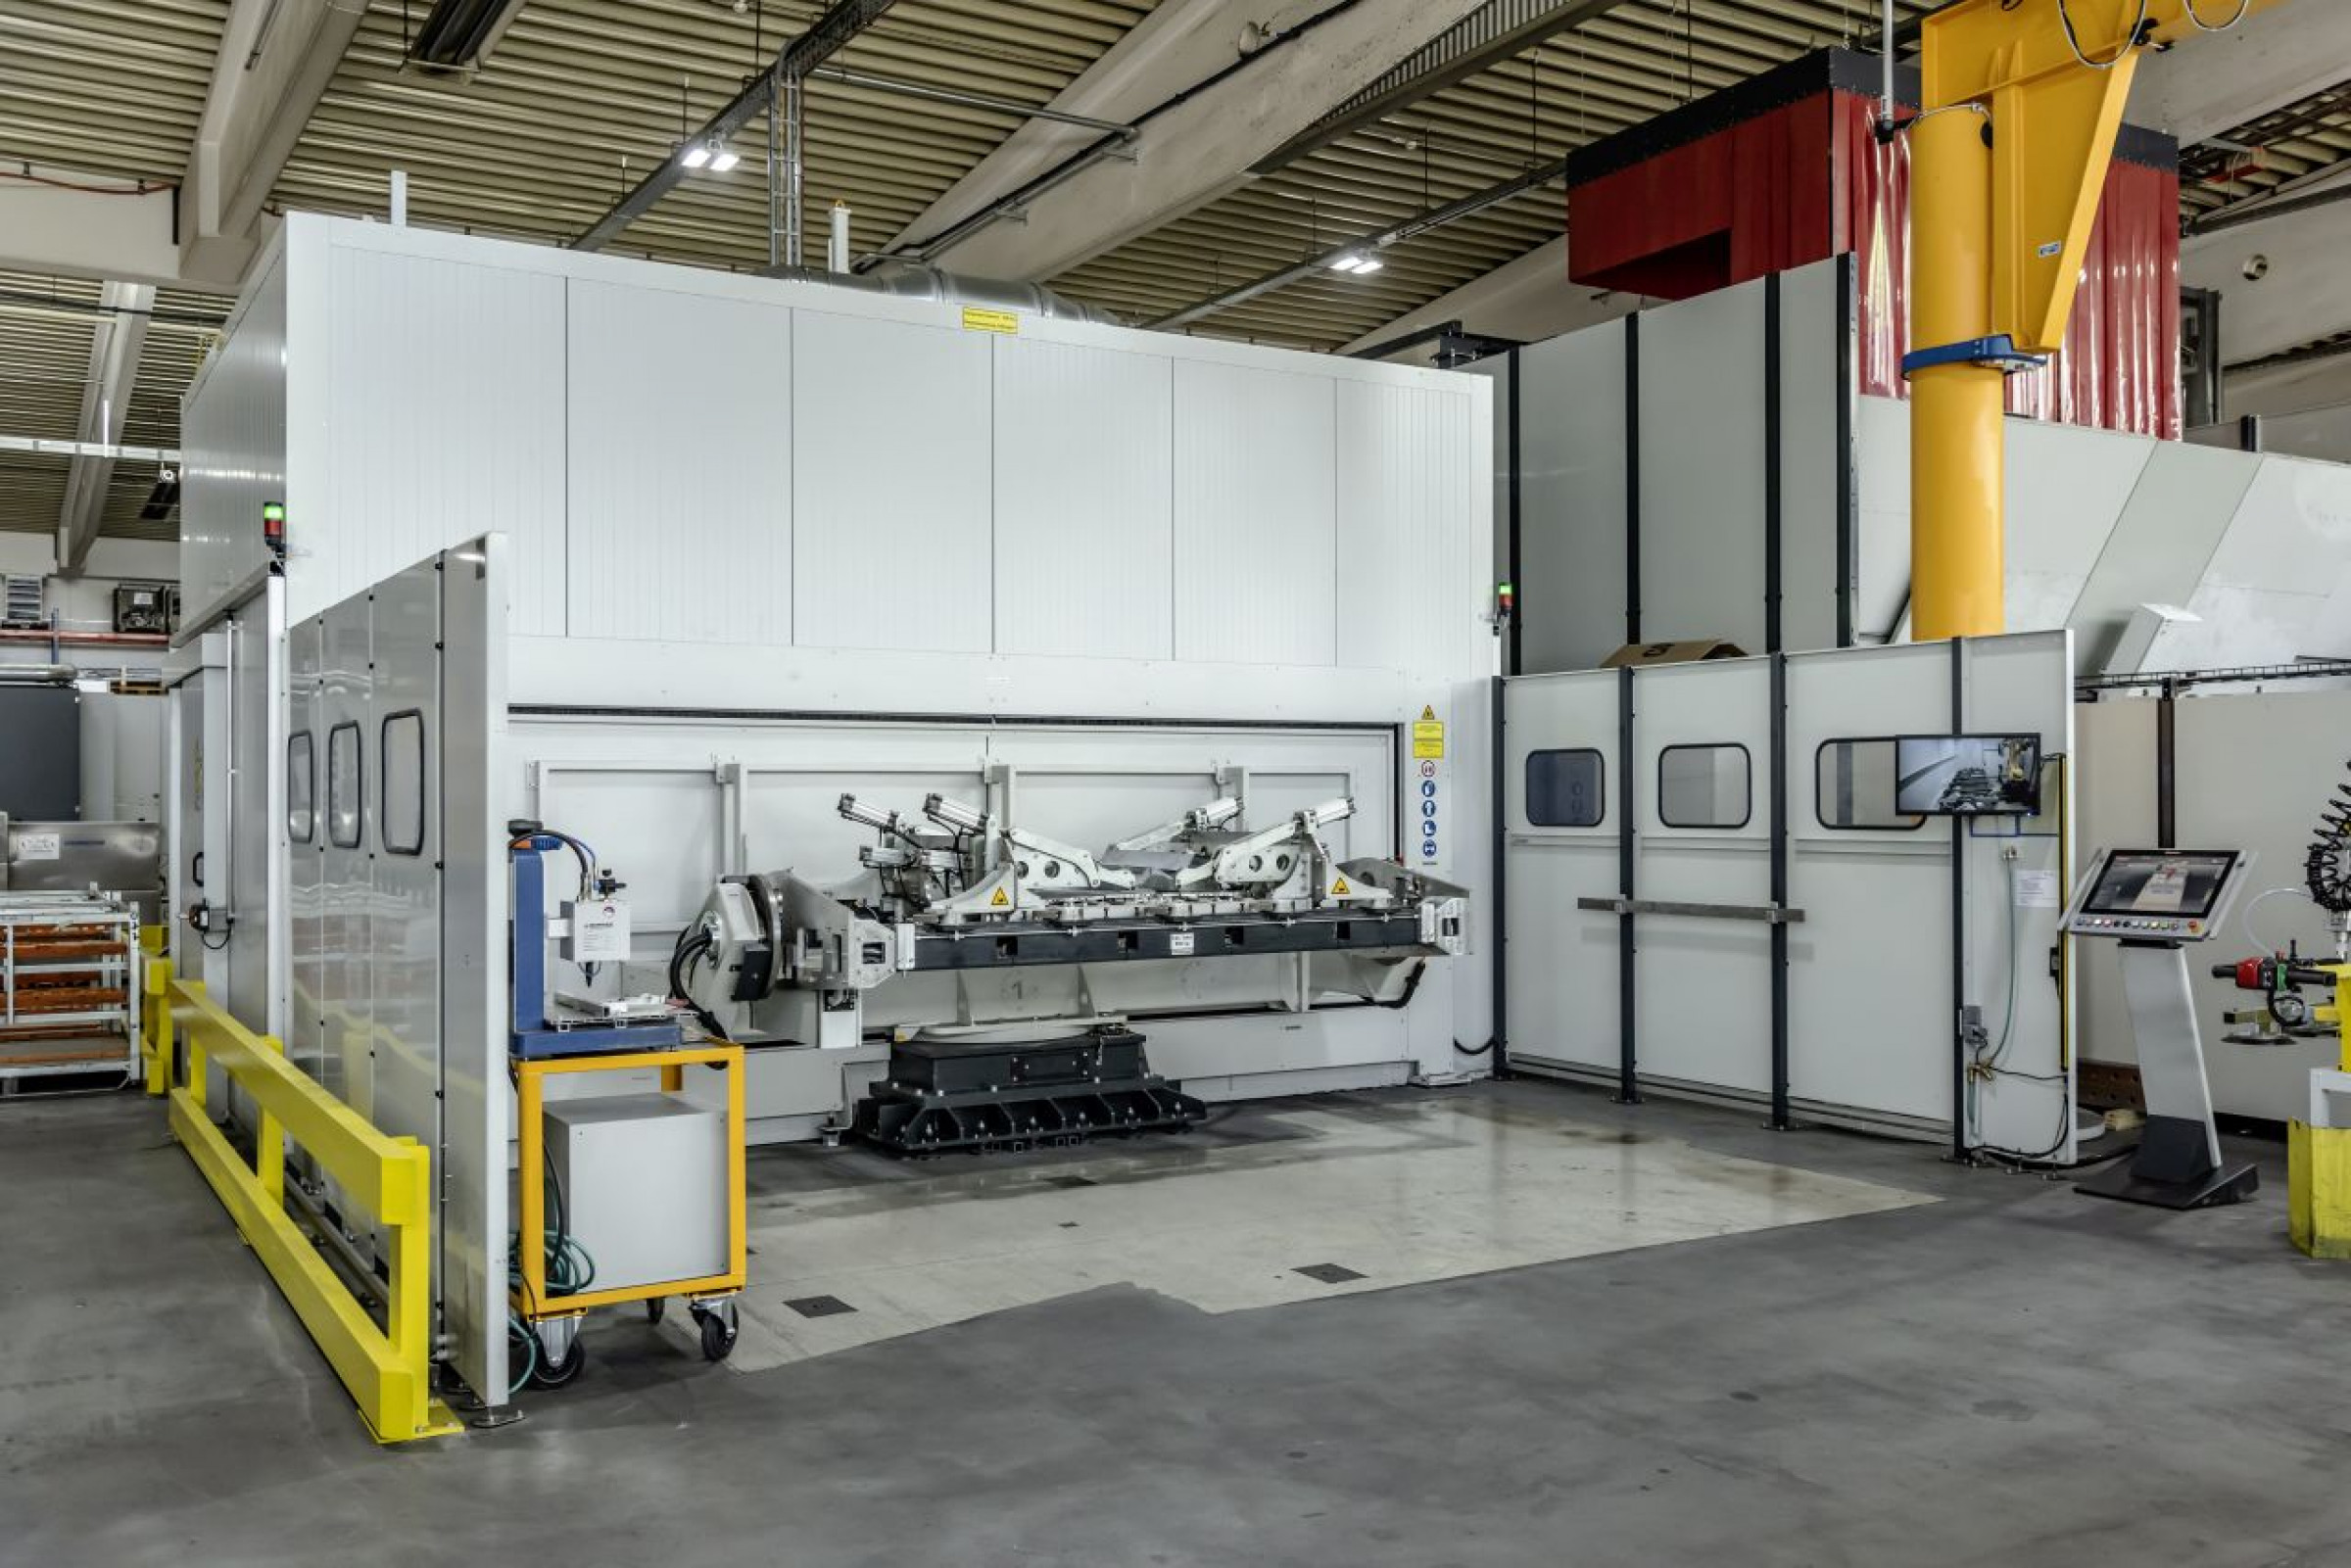
Der Fertigungsprozess läuft teilautomatisiert: Nachdem der Werker die Aluminium-Bauteile auf einem H-Positionierer platziert hat, aktiviert er den durch eine Sicherheits-Lichtschranke abgesicherte automatische Spannprozess. Anschließend schwenkt der H-Positionierer in die Laserschutzkabine und der Schweißroboter fährt in Startposition. Das Schweißprogramm läuft automatisch ab, wie auch die Brennerreinigung nach vorgegebenen Reinigungszyklen. Nach Beendigung bewegt sich der Roboter in Warteposition und der H-Positionierer dreht das fertig geschweißte Bauteil aus der Kabine. Zum Schluss wird das Werkstück automatisch entspannt und kann entnommen werden.
Für Sven Esterbauer bietet die Anlage wichtige Vorteile: „Die Fronius-Systemsteuerung ist so intuitiv, dass ein neuer Bediener die Anlage innerhalb weniger Minuten bedienen kann. Dank des großen Touchscreens behält man stets den vollen Überblick über den gesamten Prozess – inklusive Roboterposition, Prozessparameter und Nahtverfolgung.“
Laser-Hybrid: kostengünstiger, schneller und flexibler
Alu Menziken Euromotive ist von den Vorteilen des LaserHybrid-Verfahrens überzeugt. Sie können nun Stumpf- wie Kehlnähte und somit ganze Komponenten in einem Arbeitsgang schweißen, was den Prozess schneller und kostengünstiger macht.
"Ich bin mir sicher, dass Alu Menziken den LaserHybrid-Prozess in der Automobilindustrie etablieren wird“, erklärt Norbert Dickinger. Um zu überzeugen, hat der Zulieferer für Demonstrationszwecke ein spezielles Equipment zusammengestellt, bestehend aus verschiedenen Komponenten mit unterschiedlichen Wandstärken und Einbrand-Tiefen sowie makroskopisch aufbereitete Schweißmuster. „Die neue Roboter-Schweißzelle von Fronius Welding Automation und Fanuc wird uns dabei helfen", ist Dickinger überzeugt.
(Quelle: Presseinformation von Fronius International GmbH)
Schlagworte
AluminiumAutomobilbauLaser-HybridschweißenLeichtbau