Fachbeitrag
© Fraunhofer IKTS
13.10.2026

NbC(N)-basierte Hartmetallzusammensetzungen als strategischer Werkstoffersatz für WC-Co(Cr) in der Oberflächentechnik

Sie interessieren sich für Neuigkeiten aus dem DVS-Verband oder seinen Tochtergesellschaften? Dann orientieren Sie sich einfach am Logo der DVS-Group. Alle Artikel mit diesem Logo haben inhaltlich einen direkten Bezug zum DVS oder zu mit ihm verwandten Unternehmen.
DVS Group

Inspiriert von Entwicklungen in der Pulvermetallurgie wurden im IGF-Forschungsprojekt des Jahres 2026 vier neue NbC(N)-basierte Zusammensetzungen mit Fe- und Ni-basierten Bindern entwickelt und als agglomeriert und gesinterte Beschichtungspulver hergestellt. Die Pulver wurden hinsichtlich Mikrostruktur, Partikelgrößenverteilung, Phasenzusammensetzung und Aufschmelzverhalten charakterisiert. Anschließend erfolgte die Herstellung von Schichten mit einem für ein NbC-FeCr-Pulver optimierten HVOF-Parametersatz. Schichten aus etablierten Zusammensetzungen (WC-10Co4Cr, Cr3C2-NiCr, (Ti,Mo)(C,N)-Ni) wurden zum Vergleich hergestellt. Neben der Ermittlung der Auftragwirkungsgrade (DE) lag der Fokus auf der Analyse der Schichtmikrostrukturen und dem tribologischen Verhalten im Abrasions- sowie Reib-/Gleitverschleiß. Die Ergebnisse zeigen, dass NbC(N)-basierte Schichten ein hohes Potenzial als alternative Verschleißschutzschichten besitzen und eine vielversprechende Alternative zu WC-Co(Cr)-Schichten darstellen.

1. Einleitung

Etablierte und kommerziell verfügbare Hartmetallpulver für die Herstellung von Verschleißschutzschichten durch Thermisches Spritzen basieren auf WC oder/und Cr3C2 mit Co bzw. Ni als bevorzugten Bindermetallen [1]. Die beiden am meisten verwendeten Zusammensetzungen besitzen eine extreme Verschleißbeständigkeit bei niedrigen Temperaturen (WC-10Co4Cr) bzw. eine hohe Korrosions- und Oxidationsbeständigkeit bei Temperaturen bis 900 °C (Cr3C2-NiCr). Über eine Einschränkung der Verwendung von Co als optimalen Binder für WC aus Gründen des Gesundheitsschutzes wird bereits seit langem diskutiert [1, 2]. Die Einstufung von W und Co als kritische Rohstoffe in Europa und den USA hat zu neuen Aktivitäten für eine Substitution von WC-Co(Cr) geführt. Darunter fallen intensive Untersuchungen zur Eignung von NbC [1], wobei Fe-basierte Binder von besonderem Interesse sind. Im Bereich der gesinterten Hartmetalle werden diese als interessante Alternative und Ergänzung zu den etablierten Zusammensetzungen gesehen [3]. Auch im Bereich der Oberflächentechnik werden aus diesem Grund aktuell Entwicklungsarbeiten mit NbC-basierten Werkstoffen durchgeführt [2, 4–6]. Aktuelle geopolitische Veränderungen katalysieren diese Bemühungen, da diese nicht nur zu stark volatilen Preisen für W und Co führen, sondern sogar die Verfügbarkeit auf dem Markt in Frage stellen.

In diesem Vorhaben wurden vier neue agglomeriert und gesinterte (a&s) Beschichtungspulver auf der Basis von NbC bzw. NbCN mit Fe- und Ni-basierten Bindern entwickelt. Schichten aus diesen Pulvern wurden durch Hochgeschwindigkeitsflammspritzen (HVOF) hergestellt. Neben der Untersuchung der Mikrostrukturen und Phasenzusammensetzungen erfolgte eine tribologische Charakterisierung im Abrasions- und Reib-/Gleitverschleiß. Die Leistungsfähigkeit wurde gegenüber etablierten kommerziellen WC-CoCr und Cr3C2-NiCr-Schichten sowie (Ti, Mo)(C, N)-Ni als weitere alternative Schicht getestet.

Tabelle 1: Bezeichnungen und ausgewählte Eigenschaften der untersuchten Pulver - © Fraunhofer IKTS
Tabelle 1: Bezeichnungen und ausgewählte Eigenschaften der untersuchten Pulver © Fraunhofer IKTS
2. Materialien und Methoden
2.1 Pulverzusammensetzungen

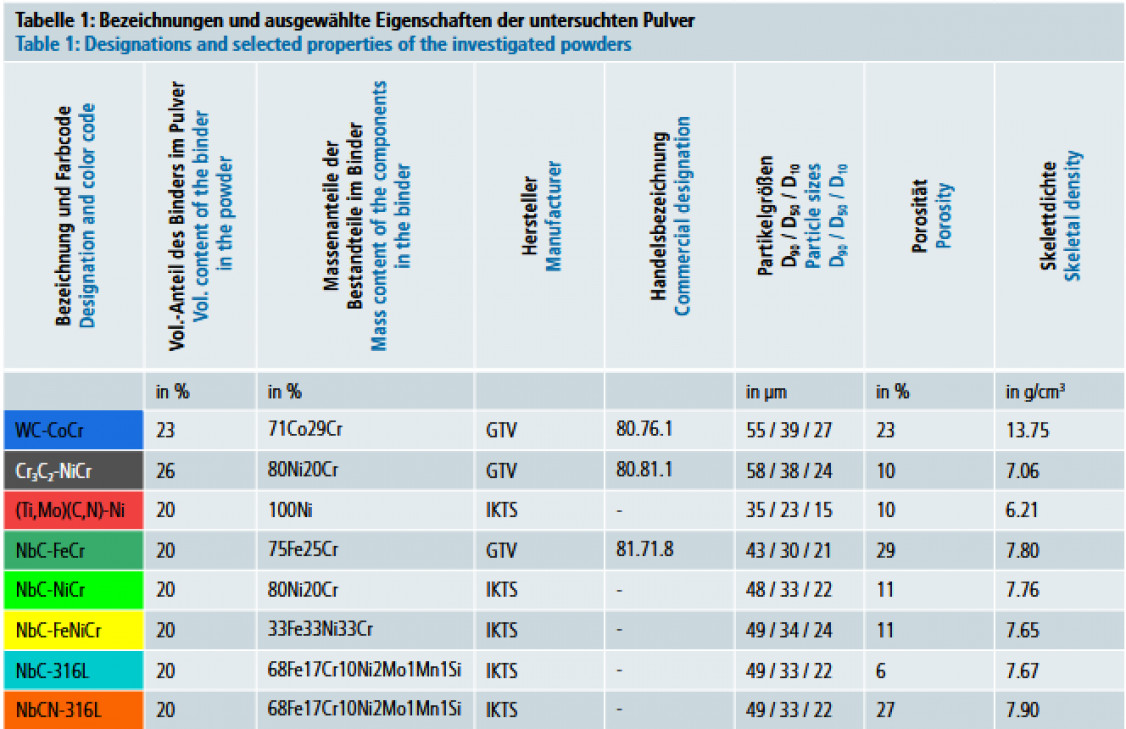
Alle Pulver und ausgewählte Eigenschaften sind in Tabelle 1 aufgeführt. Die Zusammensetzungen der vier NbC(N)-basierten Pulver wurden auf der Basis einer Vorentwicklung mit Sinterkörpern ausgewählt [7]. Bei einem Volumenanteil von 20 % wurden Ni-basierte oder Fe-basierte Binder mit geringem Ni-Anteil verwendet. Zusätzlich werden hier die Ergebnisse für ein NbC-FeCr-Pulver [2, 6] dargestellt. Neben den kommerziellen Pulvern WC-CoCr und Cr3C2-NiCr wurde ein (Ti,Mo) (C,N)-Ni-Pulver als weiterer Benchmark verwendet. Die Struktur dieses Pulvers und die Eigenschaften der Schichten wurden bereits beschrieben [8].

Die Messung der Partikelgrößen erfolgte mittels Laserbeugung mit Trockendispergierung. Die intragranulare Porosität wurde mittels Quecksilberporosimetrie entsprechend der in [9] beschriebenen Methode bestimmt. Die Skelettdichte wurde mit einem Helium-Gas-Pyknometer gemäß ISO 8130-2 / ASTM B923-23 gemessen.

Die Morphologie und die Mikrostruktur (Querschliff) der Pulverpartikel wurden mittels Feldemissions-Rasterelektronenmikroskopie (FE-SEM) untersucht. Zusätzlich wurden EDX- Untersuchungen an den Pulverquerschliffen durchgeführt. Eine Untersuchung des Aufschmelzverhaltens der Pulverpartikel erfolgte mit der dynamischen Differenzkalorimetrie (DSC) bis 1500 °C, die Phasenanalyse mittels Röntgendiffraktometrie.

2.2 HVOF-Spritzen

Der Einfluss der Spritzparameter auf die Mikrostruktur und die Verschleißbeständigkeit von NbC-FeCr Beschichtungen wurde detailliert untersucht [2]. Basierend auf diesen Ergebnissen wurde ein einheitliches Parameterset für die vier experimentellen NbC(N)-basierten Pulver festgelegt, während die Parameter für die Benchmarkpulver hinsichtlich der Spritzabstände (305– 355 mm) und der massebezogenen Förderrate, bedingt durch die Unter- schiede in der Skelettdichte, angepasst wurden. Alle Pulver wurden mit einer volumenbezogenen Förderrate von ca. 13 cm3/min in zwölf Lagen aufgetragen (Zielschichtdicke ca. 200 μm). Alle anderen Parameter waren für alle Pulver identisch: Flüssigbrennstoff-basierter HVOF-Prozess (K2, GTV Verschleißschutz GmbH), 2 Tellerförderer, Ar-Trägergas (8 L/min), Kerosin (26 L/h), O2 (900 L/min), O2/Brennstoff-Verhältnis λ von 1.0, Düse mit 150 mm Länge und konstantem Durchmesser von 11 mm, Oberflächengeschwindigkeit 1 m/s und Spurabstand 5 mm. Die DE wurde nach ISO 17836 bestimmt (Stahlsubstrate 300 mm × 300 mm × 3 mm). Bei der Berechnung wurde nur die Zeit der Flamme über dem Substrat berücksichtigt. Die Probenvorbehandlung der Stahlsubstrate erfolgte wie in [2] beschrieben.

2.3 Mikrostrukturelle Analyse

Neben der Bestimmung der Phasenzusammensetzung mittels Röntgendiffraktometrie wurden metallografisch präparierte Querschliffe der spritzrauen Schichten mittels Rasterelektronenmikroskopie (REM) mit SE- und BSE-Detektoren einschließlich EDX untersucht. Die Härte wurde nach Vickers (HV0,3) mit zehn Einzelmessungen bestimmt.

2.4 Verschleißversuche

Alle Verschleißversuche wurden mit polierten Proben durchgeführt (Ra < 0.2 μm). Die Abrasionsbeständigkeit wurde nach ASTM G65-16, Prozedur A mit dem „dry rubber wheel test“ mit Quarzsand (abgerundet, D10 = 161 μm, D90 = 310 μm, Euroquarz GmbH, Laußnitz) bestimmt. Verschleißvolumen und -rate wurden mithilfe der Skelettdichte der Pulver und dem mit einer Genauigkeit von 0,1 mg gemessenen Massenverlust berechnet.

Der trockene oszillierende Reib-/ Gleitverschleiß wurde in Anlehnung an ASTM G133 mit einem kommerziellen Tribometer durchgeführt (SVT 40, Wazau, Berlin, Deutschland). Die Frequenz betrug 40 Hz mit einer Amplitude von 0,5 mm bei einer Versuchsdauer von 30 min (= 72 m Verschleißdistanz). Der sphärische Al2O3 Gegenkörper hatte einen Durchmesser von 10 mm. Die Last betrug 26 N. Das Verschleißvolumen wurde direkt mittels 3D-Streifenlichtprofilometrie vermessen.

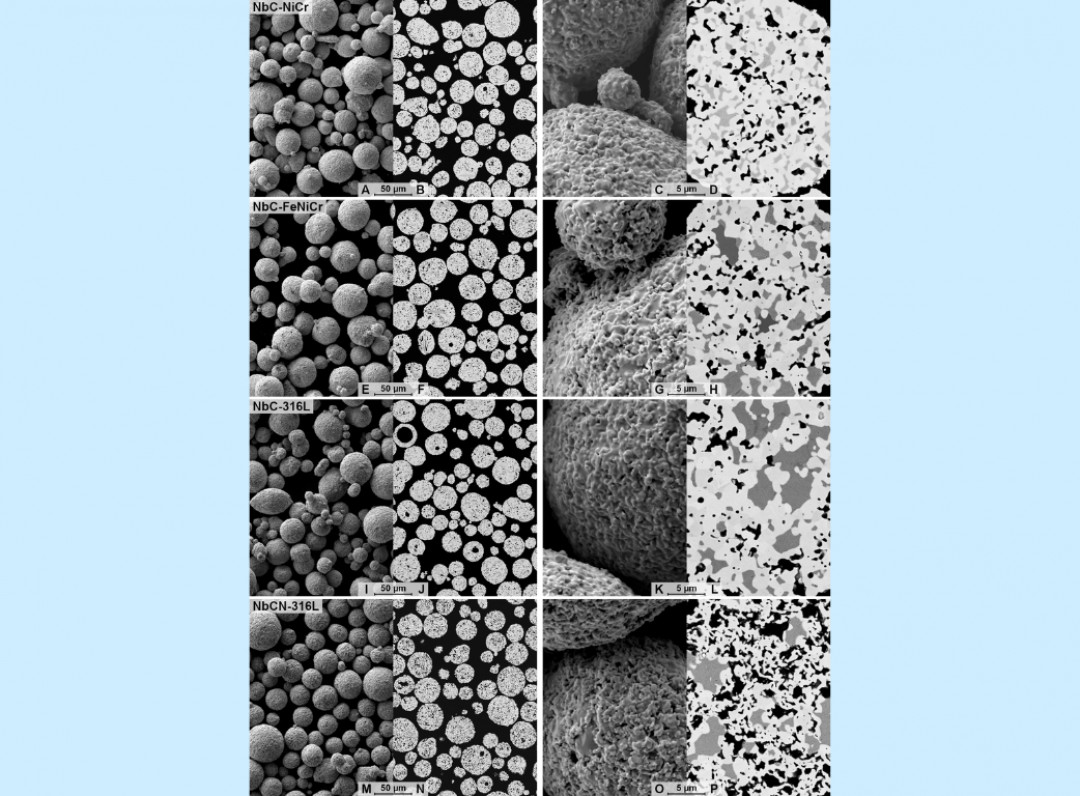
Bild 1: REM-Aufnahmen der experimen- tellen NbC(N)-basierten Pulver bei 300- und 1000-facher Vergrößerung, aufgenommen im SE-Modus (Morphologie) und BSE-Modus (Querschliff) - © Fraunhofer IKTS
Bild 1: REM-Aufnahmen der experimen- tellen NbC(N)-basierten Pulver bei 300- und 1000-facher Vergrößerung, aufgenommen im SE-Modus (Morphologie) und BSE-Modus (Querschliff) © Fraunhofer IKTS
3. Ergebnisse
3.1 Pulvercharakterisierung

Die experimentellen NbC(N)-basierten Pulver weisen eine Normalverteilung mit einem Median D50 zwischen 32,9 μm und 34,2 μm auf (Tabelle 1). Die Porosität ist unterschiedlich: für NbC-NiCr und NbC- FeNiCr beträgt sie ca. 11 %, während NbC-316L lediglich 6 %, NbCN-316L dagegen 27 % aufweisen (Tabelle 1). Dies wird durch die REM-Aufnahmen der Pulverquerschliffe in Bild 1 bestätigt. Die Größe des für die Herstellung der experimentellen Pulver verwendeten kommerziellen NbC betrug 1,5 μm (D50), die des synthetisierten NbCN 2,1 μm (D50).

Die Partikel sind überwiegend sphärisch und weisen eine raue, für a&s Pulver typische Oberfläche auf, zusammen mit einer homogenen Mikrostruktur, fein verteilter Porosität und nur wenigen Hohlpartikeln. Auffällig ist, dass der Binder des NbC-FeNiCr-Pulvers aus Cr-reichen und Cr-armen Bereichen mit entsprechend veränderten Ni-Gehalten besteht (Bild 1, H). Dies ist auch beim NbC-316L-Pulver erkennbar, jedoch deutlich geringer ausgeprägt (Bild 1, L).

Das hier verwendete experimentelle (Ti,Mo)(C,N)-Ni-Beschichtungspulver weist eine Korn-Hülle-Struktur der Hartstoffphasen und eine vergleichbare Mikrostruktur wie früher verwendete Pulver auf [8].

Bild 2: Schmelztemperaturbereich (A) und Schmelzenthalpie (B) der Binder in den Beschichtungspulvern - © Fraunhofer IKTS
Bild 2: Schmelztemperaturbereich (A) und Schmelzenthalpie (B) der Binder in den Beschichtungspulvern © Fraunhofer IKTS

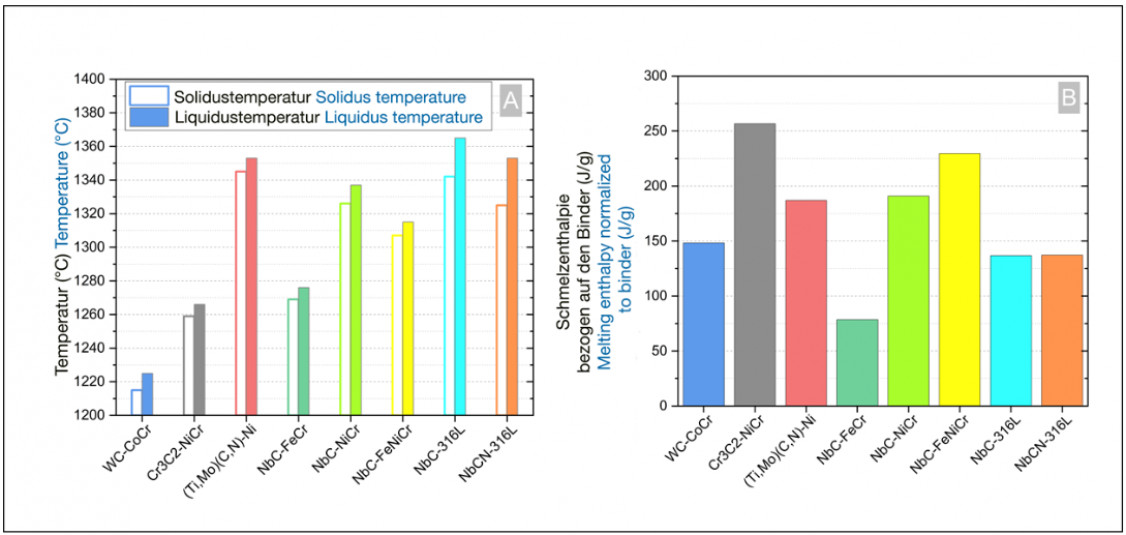
In Bild 2 sind die Ergebnisse der thermophysikalischen Untersuchungen der Pulver dargestellt, die die Schmelztemperaturbereiche (Bild 2, A) und die Schmelzenthalpien (Bild 2, B) der Binder charakterisieren. Obwohl das Cr3C2-NiCr-Pulver einen relativ niedrigen Schmelzbereich aufweist, ist die Schmelzenthalpie jedoch die höchste unter den untersuchten Zusammensetzungen. Der NiCr-Binder des NbC-basierten Pulvers zeigt dieses Verhalten allerdings nicht. Sowohl Schmelzbereich und Schmelzenthalpie der NbC(N)-basierten Pulver unterscheiden sich sehr stark.

3.2 Mikrostrukturelle Schichtcharakterisierung

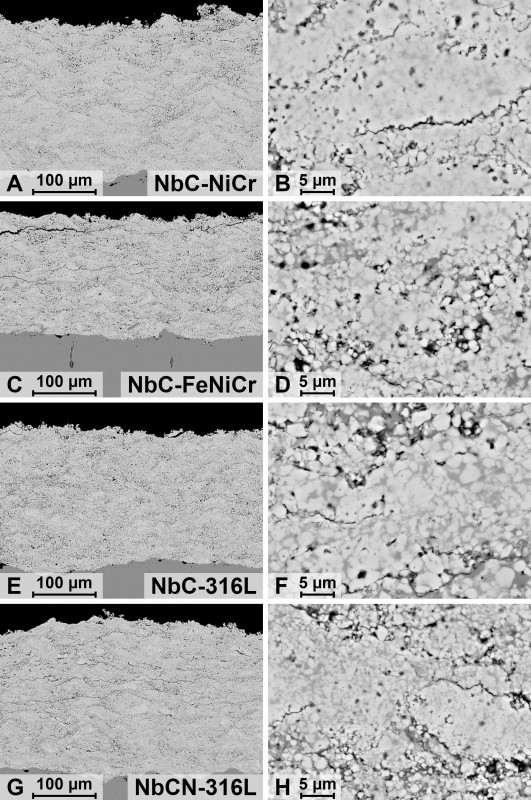
Insgesamt zeigen die REM-Aufnahmen, dass die Schichten aus den neuen experimentellen Zusammensetzungen makroskopisch dicht und homogen sind (Bild 3). Der BSE-Kontrast ermöglicht die visuelle Unterscheidung zwischen Carbiden (heller) und Binder (dunkler). Sowohl Hohlräume und Oxide erscheinen fast schwarz und lassen die Schicht poröser erscheinen. Die Schichten weisen bei höherer Vergrößerung Mikrorisse auf, welche meist entlang der Splatgrenzen verlaufen.

Bild 3: REM-(BSE) Aufnahmen der Querschliffe der experimentellen NbC(N)-basierten Schichten mit 280- und 3000-facher Vergrößerung - © Fraunhofer IKTS
Bild 3: REM-(BSE) Aufnahmen der Querschliffe der experimentellen NbC(N)-basierten Schichten mit 280- und 3000-facher Vergrößerung © Fraunhofer IKTS

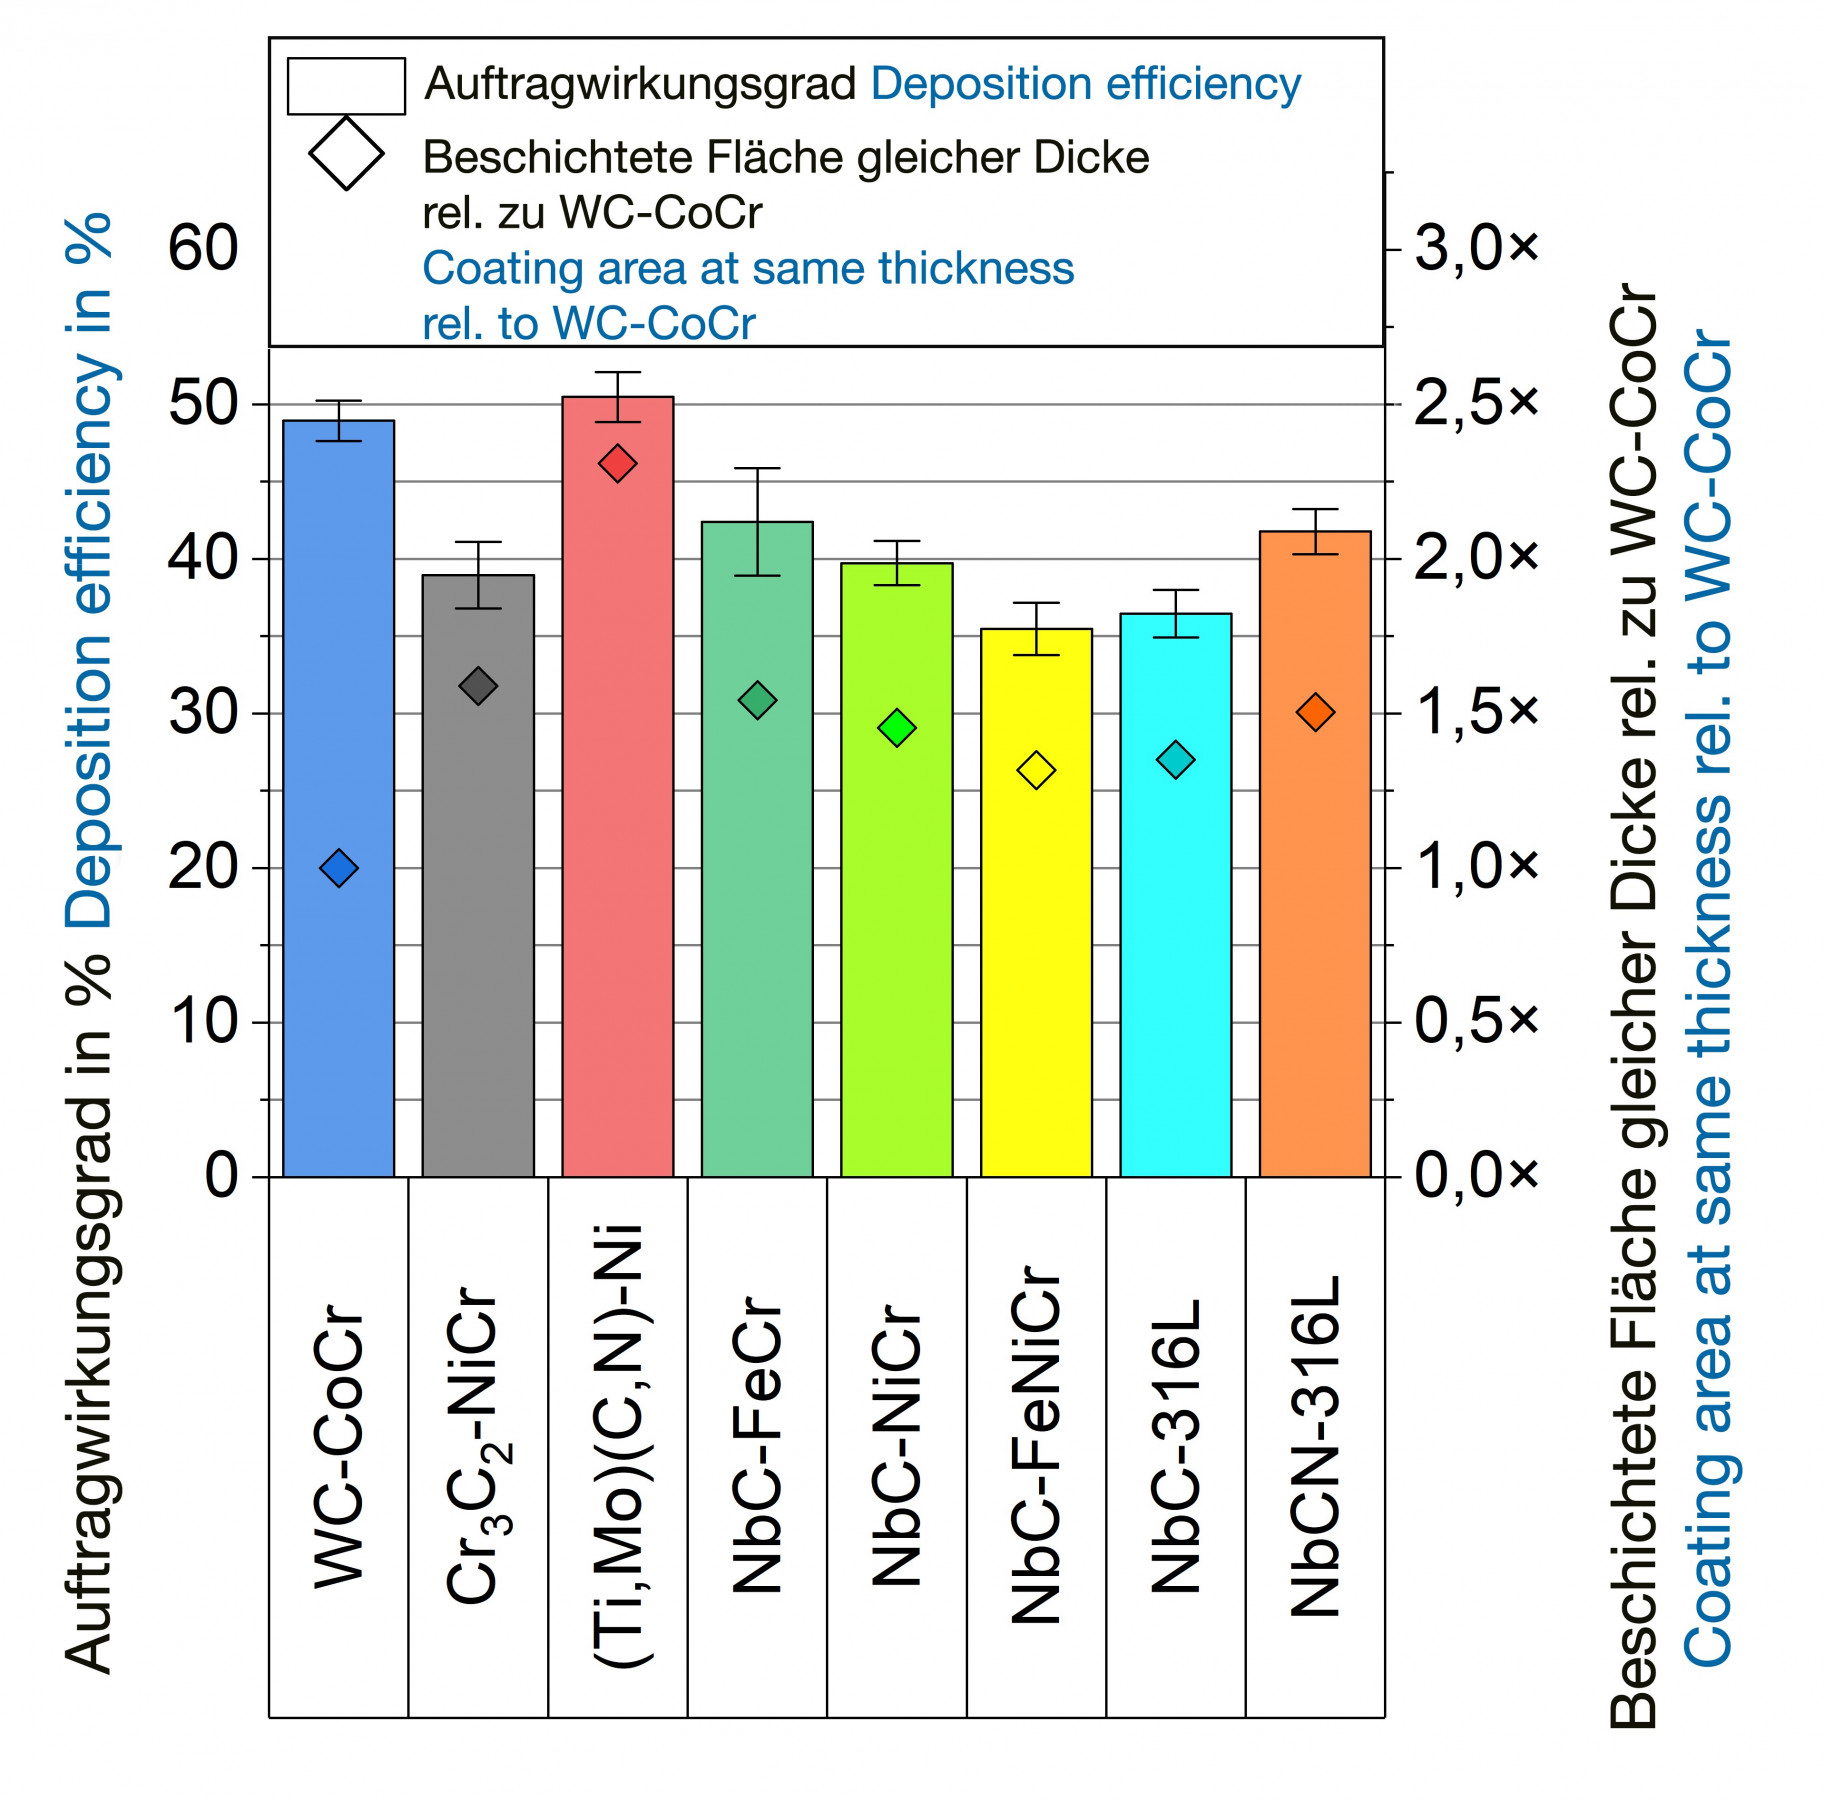
Mit etwa 40 % ist die DE der experimentellen Zusammensetzungen beim Spritzen vergleichbar mit oder höher als die des Cr3C2-NiCr Pulvers. Im Vergleich dazu zeichnen sich WC-CoCr und (Ti,Mo)(C,N)-Ni mit einer DE von bis zu ca. 50 % aus (Bild 4). Es ist allerdings zu beachten, dass diese DEs aufgrund der Priorisierung einheitlicher Spritzparameter noch Verbesserungspotenzial besitzen.

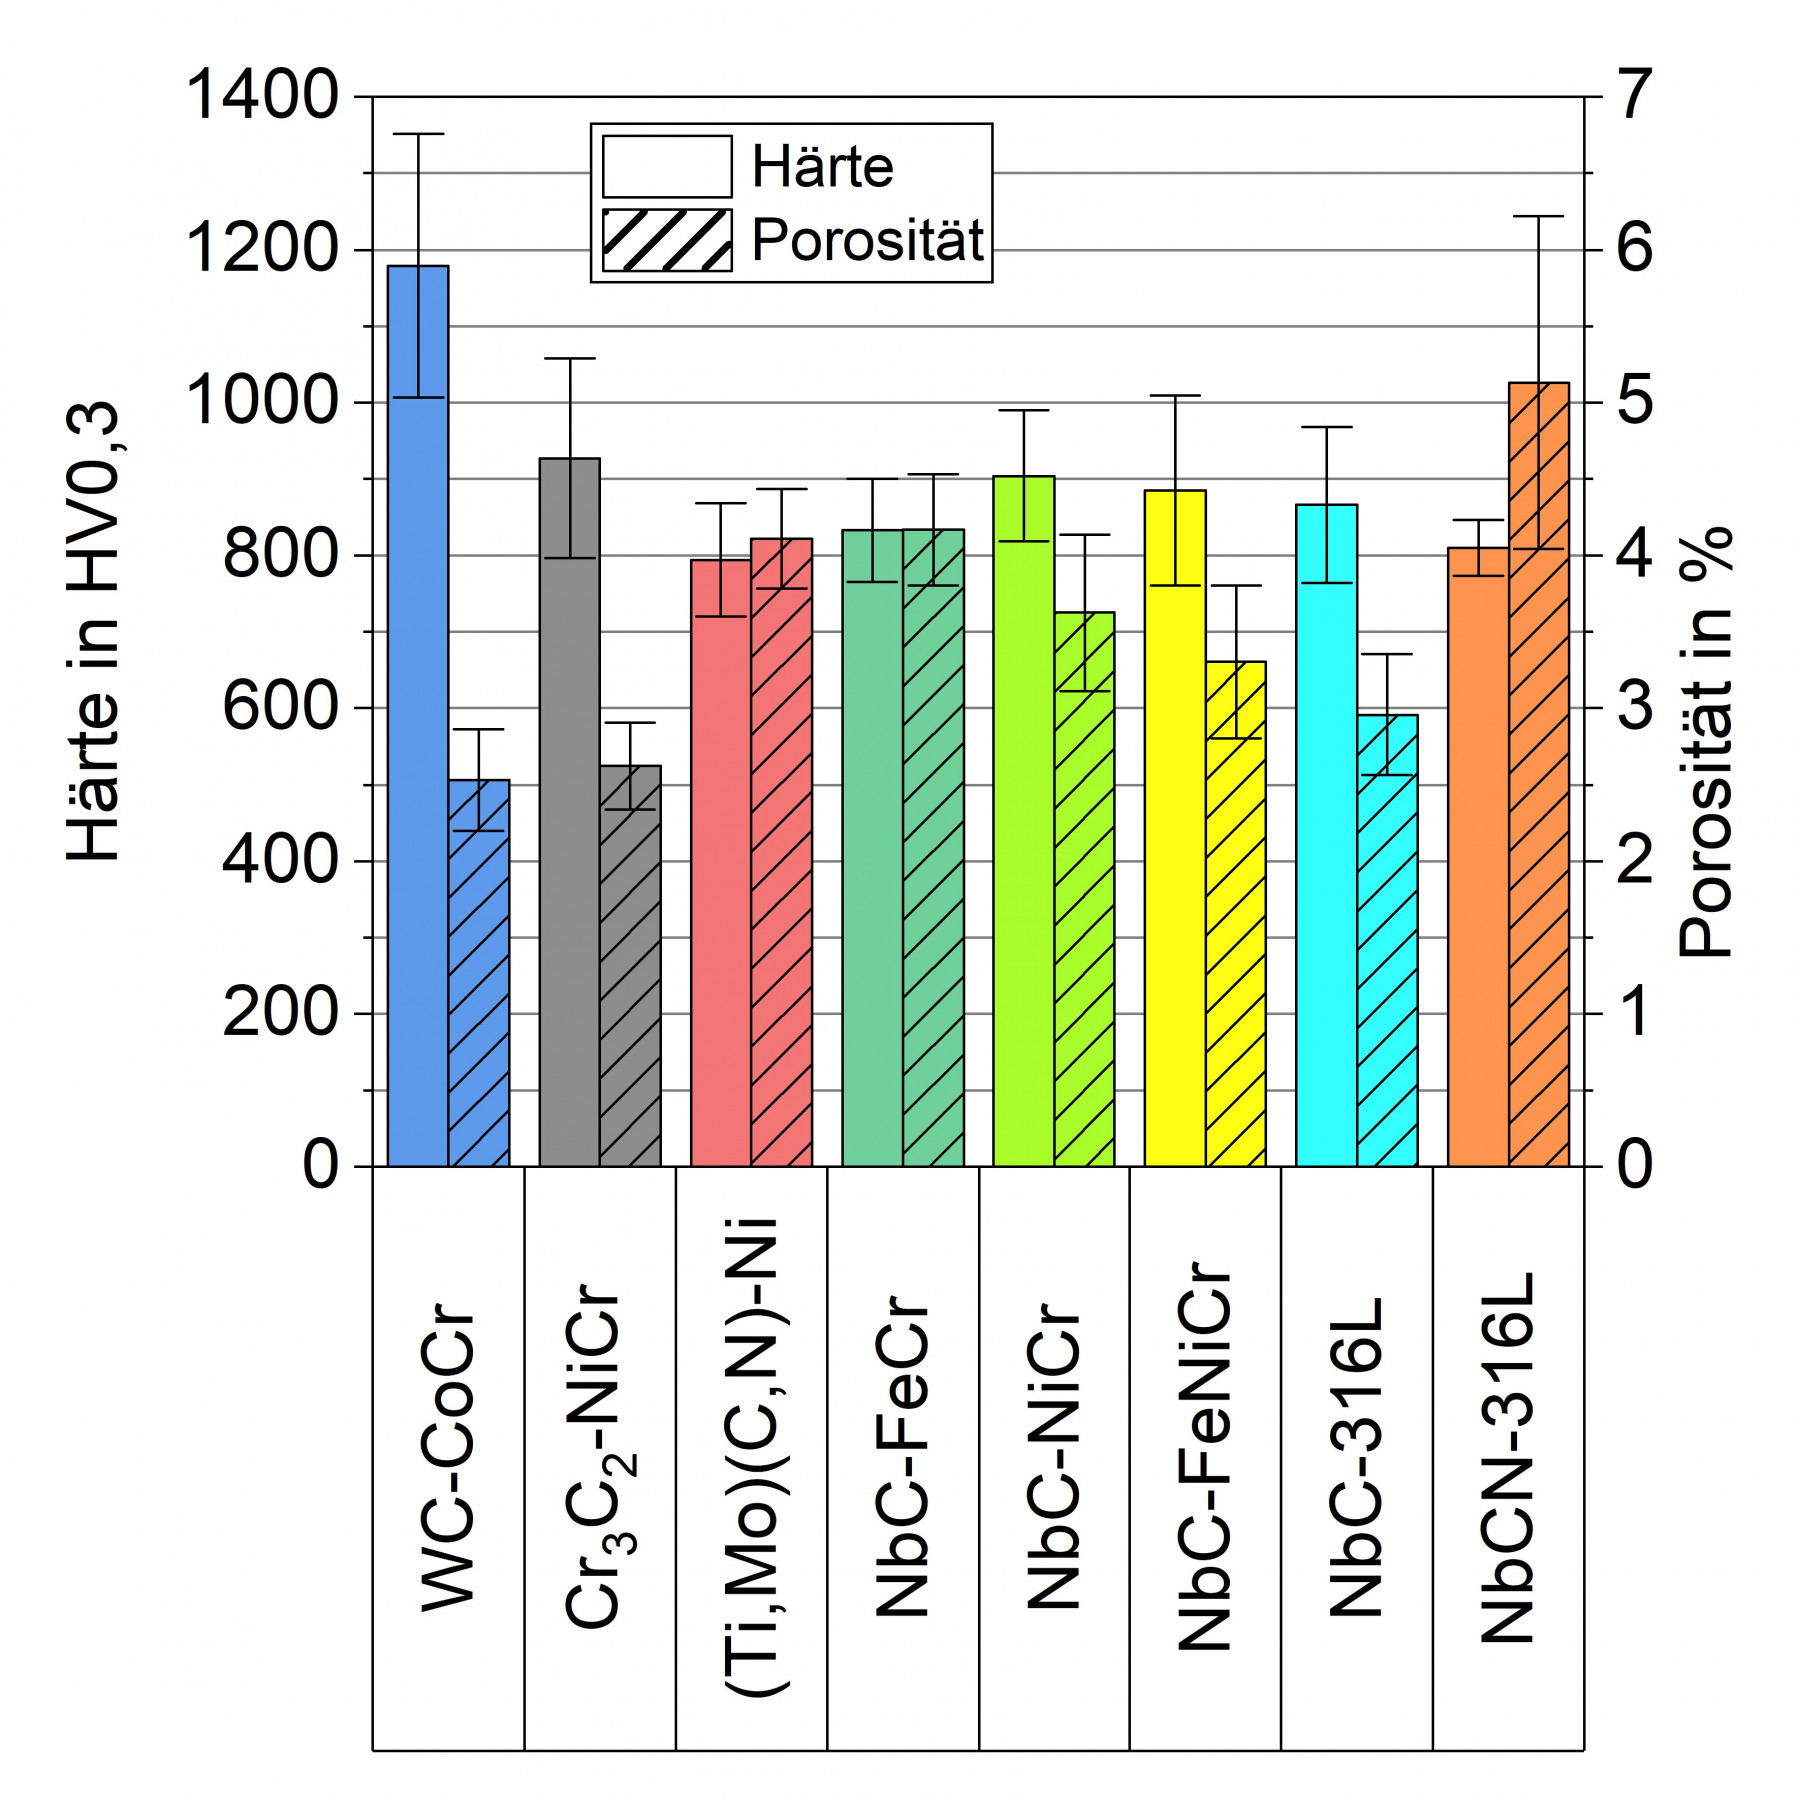
Unter Berücksichtigung der DE und der Skelettdichte der jeweiligen Pulver lässt sich die erforderliche Pulvermenge für eine bestimmte Oberfläche mit definierter Dicke berechnen. Aufgrund seiner hohen Dichte ergibt sich bei WC-CoCr die höchste erforderliche Pulvermenge. Normiert auf WC-CoCr ergibt sich daraus ein Faktor, der aussagt, wie viel größer die beschichtbare Oberfläche bei gleicher Schichtdicke ist (Bild 4, Rauten). Die WC-CoCr-Schichten weisen mit 1180 HV0,3 die höchste Härte auf. Alle anderen Zusammensetzungen liegen zwischen ca. 790 und 930 HV0,3 (Bild 5). Die Porosität ist bei den Benchmarks WC-CoCr und Cr3C2- NiCr mit 2,5 % bzw. 2,6 % besonders gering. Die meisten anderen Schichten liegen zwischen 3,0 % und 4,2 %, mit Ausnahme der NbCN-316L-Schicht mit 5,1 %.

3.3 Verschleißversuche

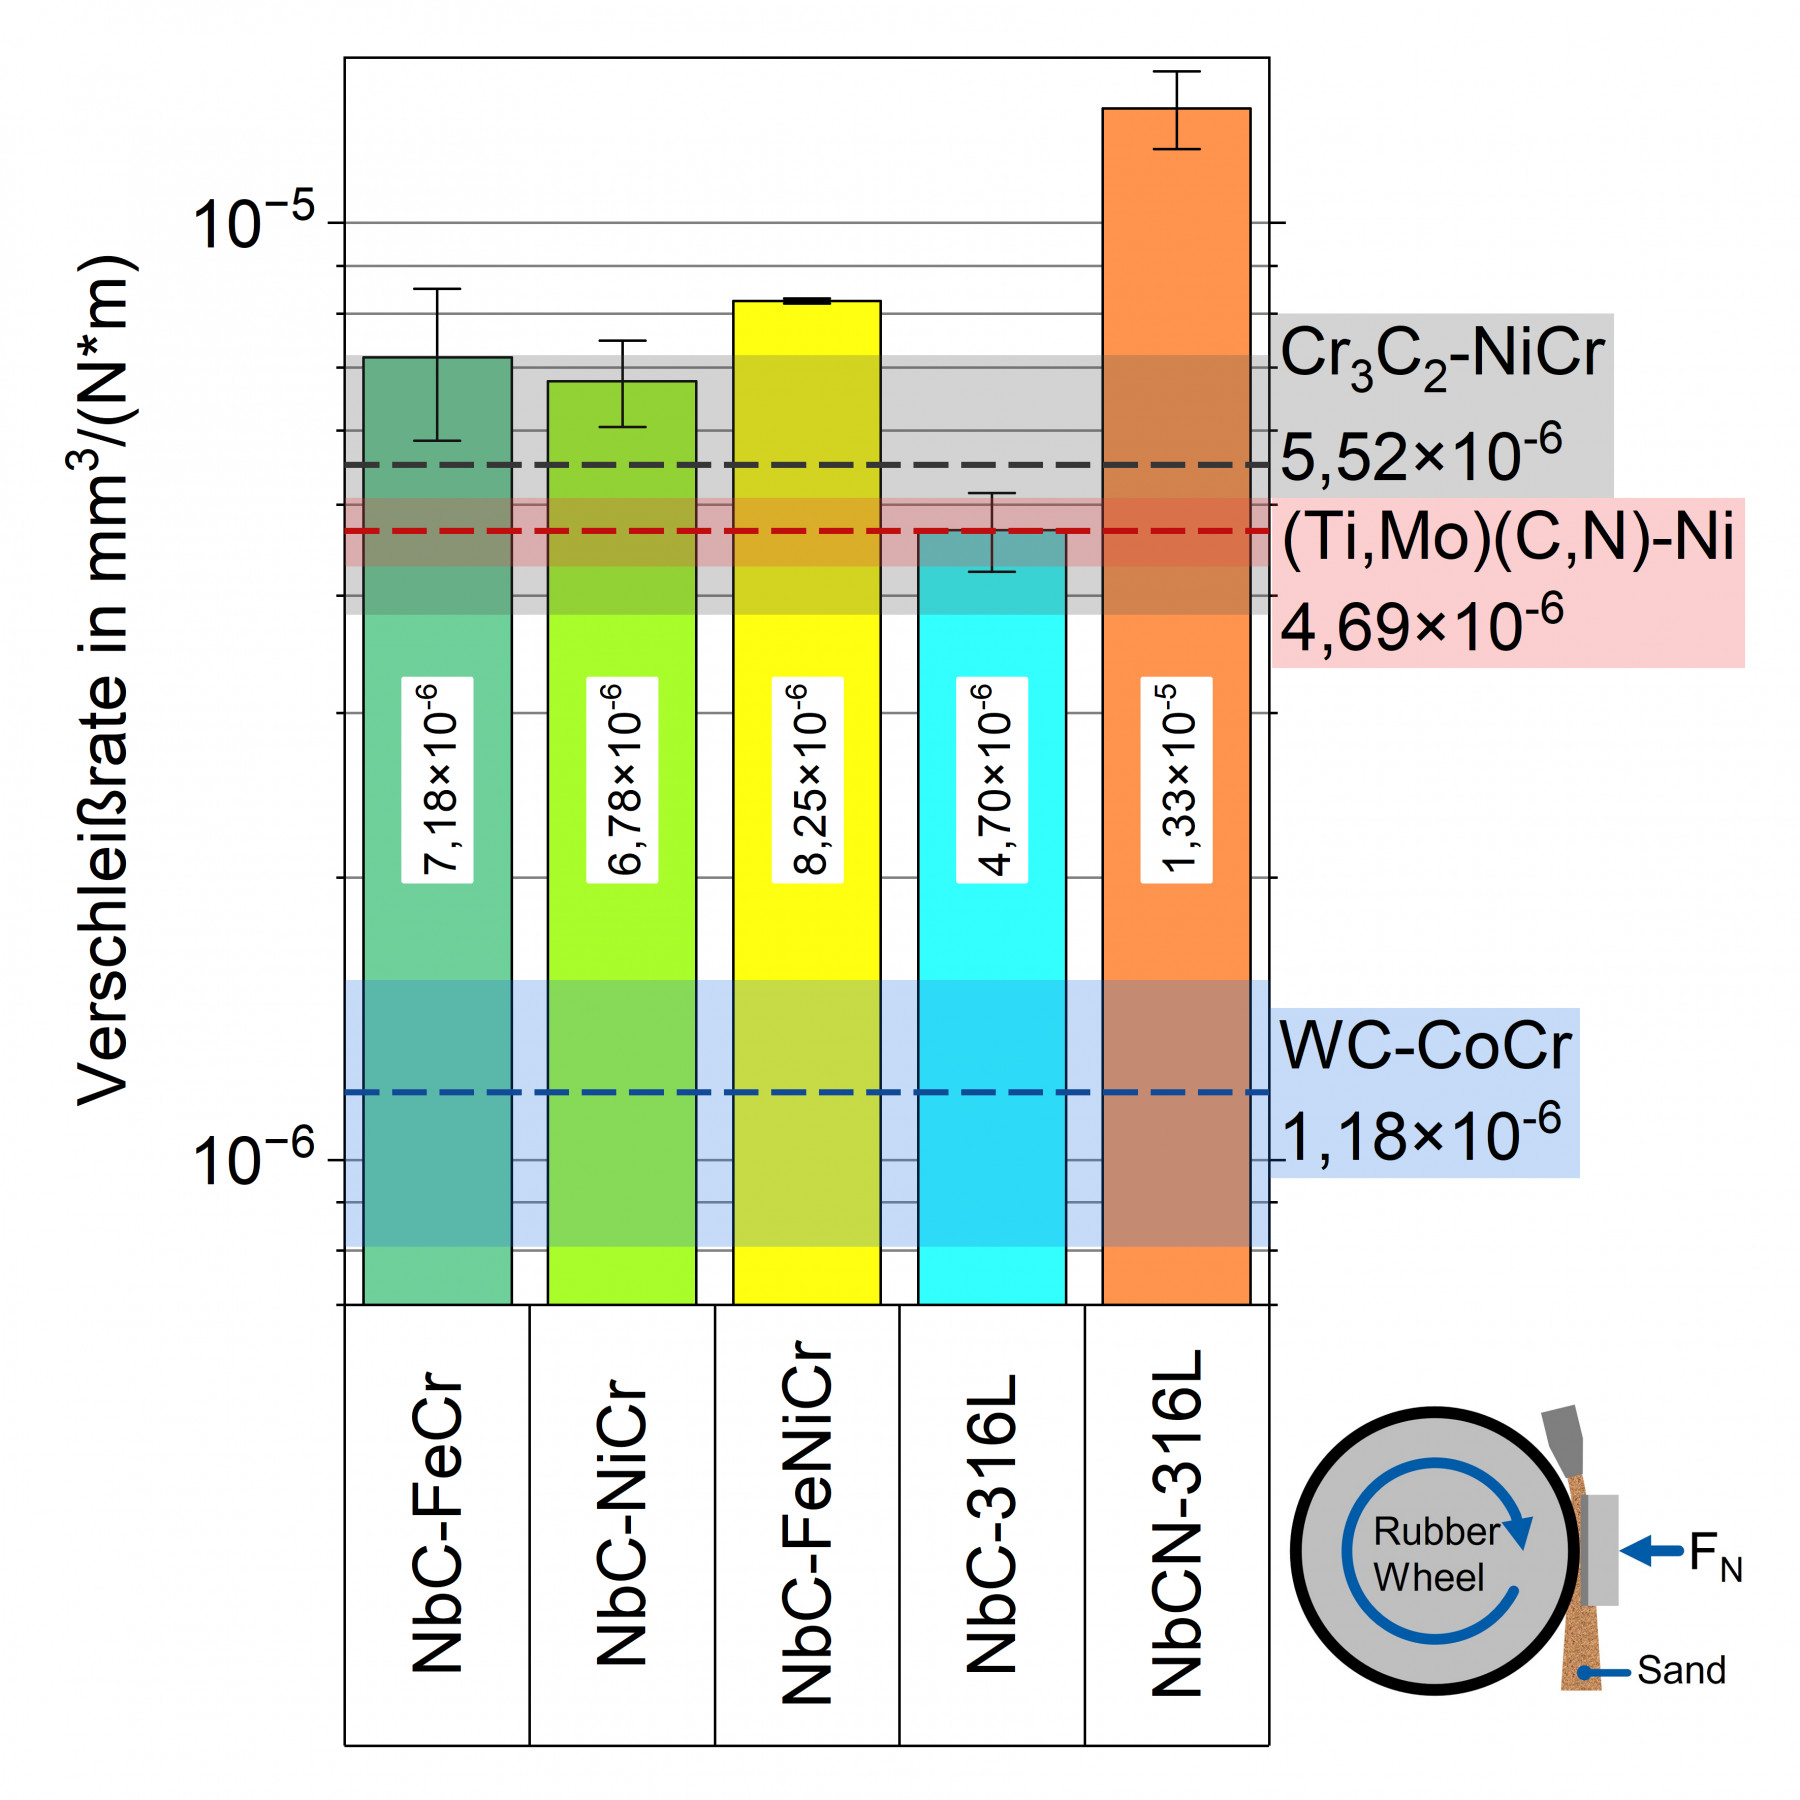
Die Beständigkeit im Abrasionsverschleißtest zeigt, dass unter den NbC(N)-basierten Schichten NbC-316L mit 4,70 × 10⁻⁶ mm3/(N × m) die niedrigste Verschleißrate aufweist. Sie liegt damit auf dem gleichen Niveau wie (Ti,Mo)(C,N)-Ni, aber etwas niedriger als Cr3C2-NiCr. Mit Ausnahme von NbCN-316L, das nur geringfügig höher liegt, weisen alle anderen NbC-basierten Schichten eine Verschleißrate zwischen denen der Benchmarks WC-CoCr und Cr3C2-NiCr auf (Bild 6).

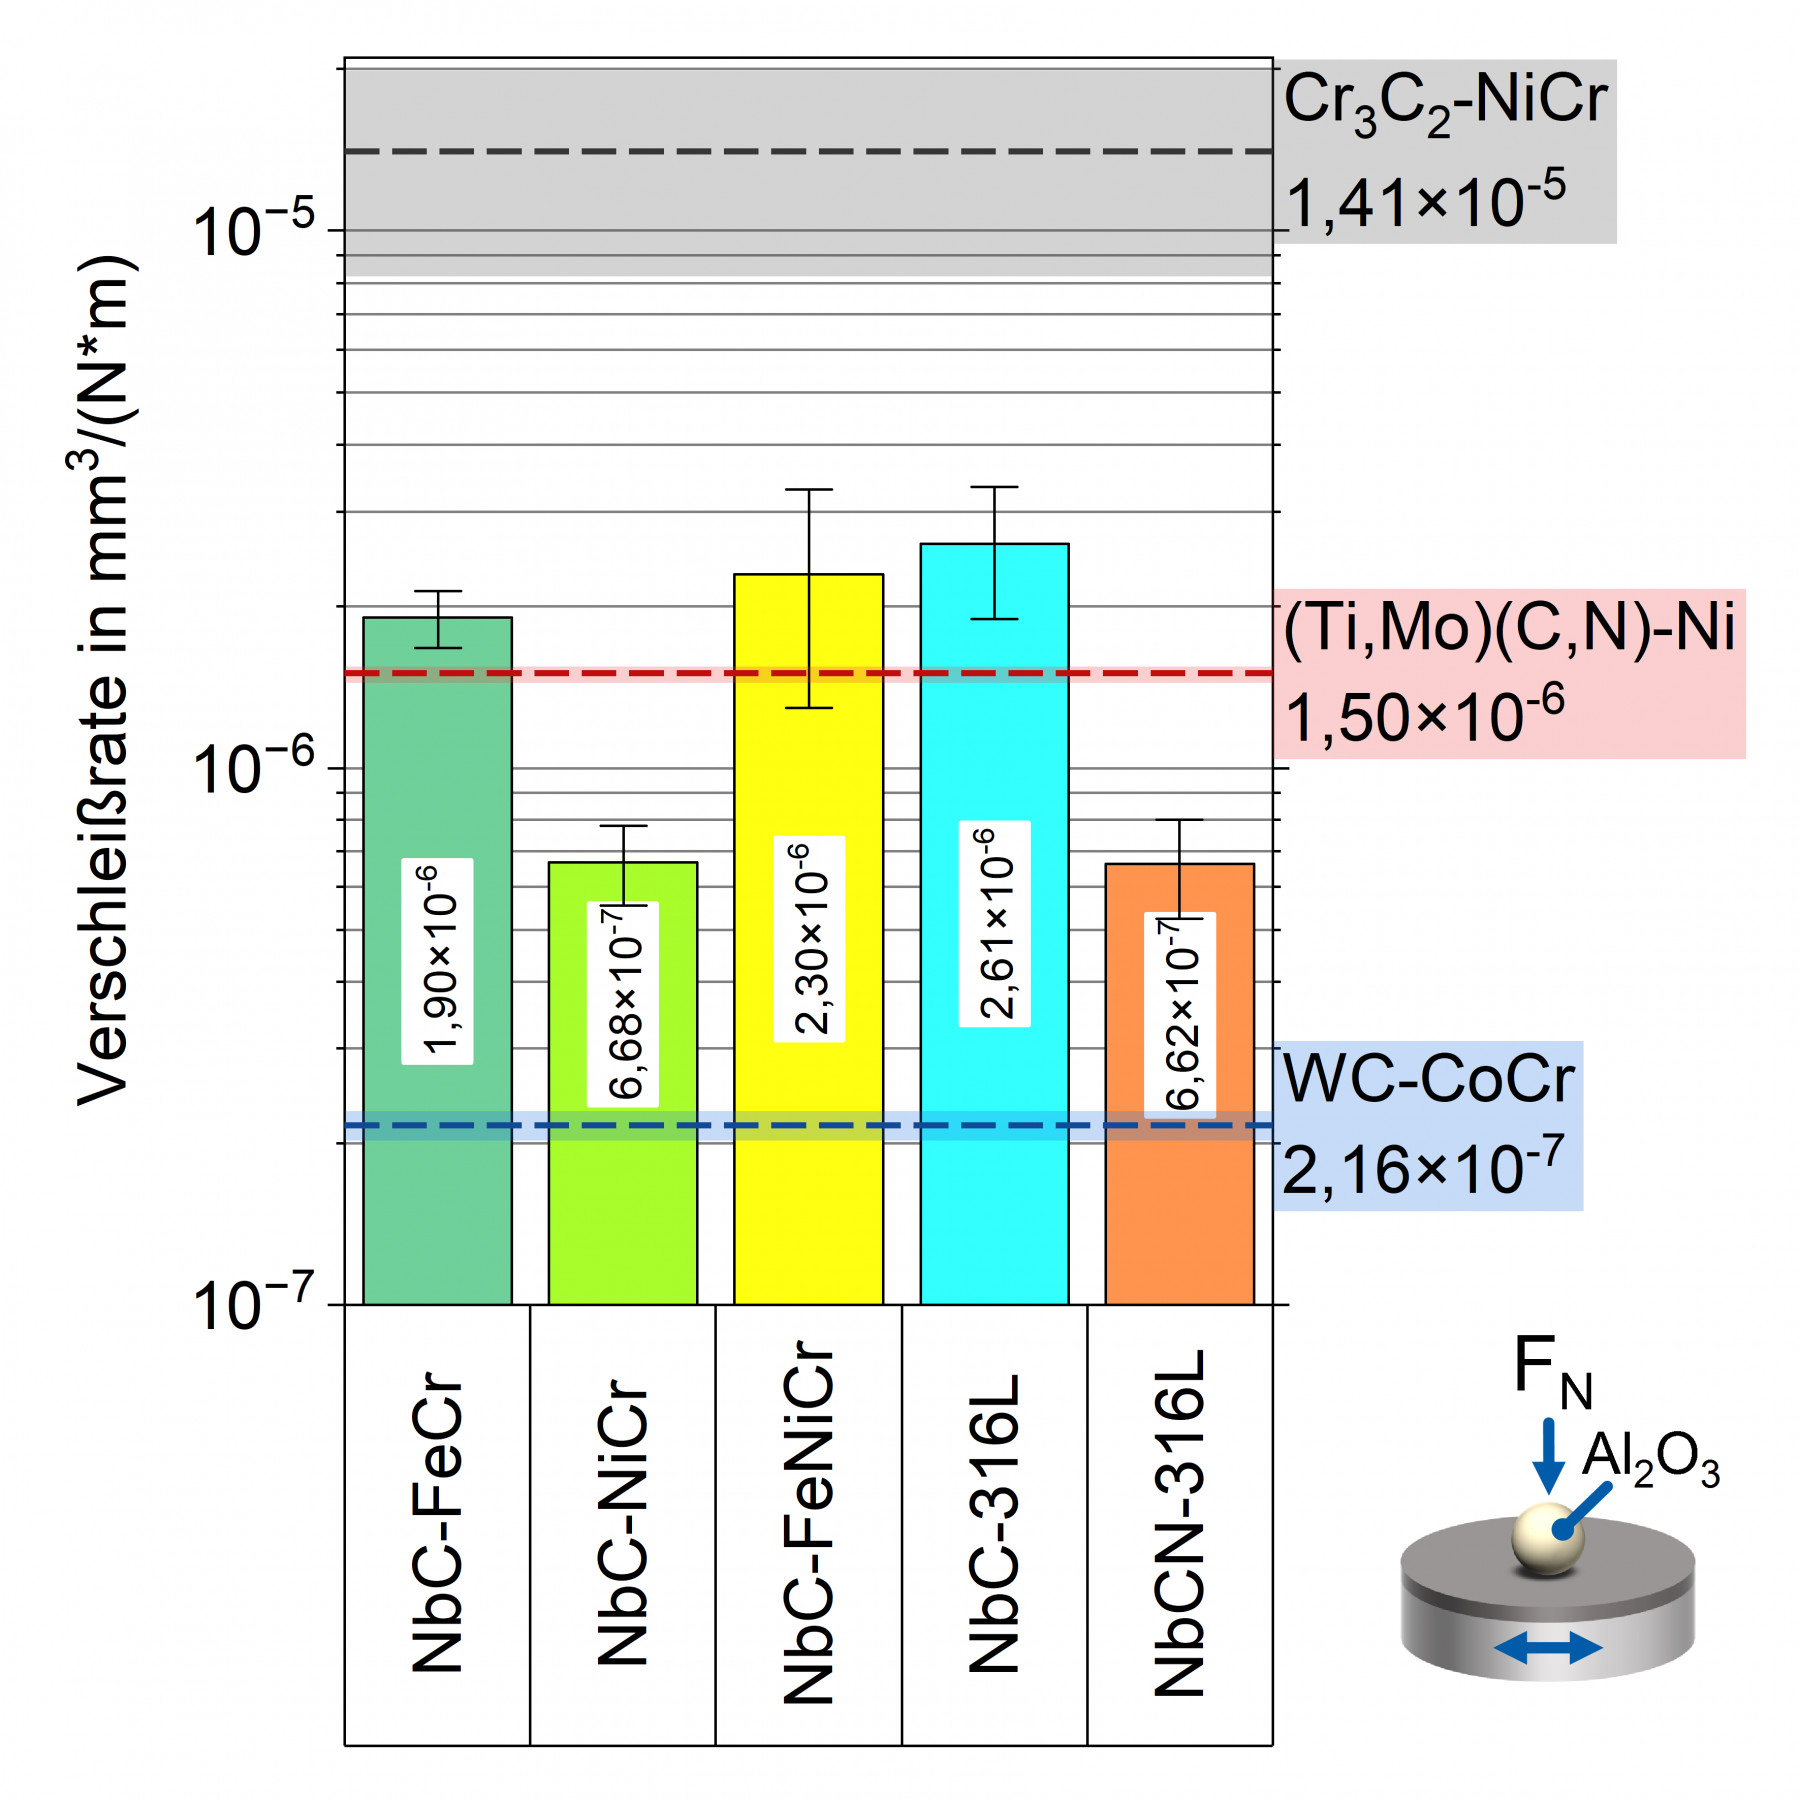
Im Vergleich zum Abrasionsverschleiß weisen die Schichten im trockenen oszillierenden Reib-/Gleitverschleiß ein unterschiedliches Verhalten auf: Unter den NbC(N)-basierten Zusammensetzungen zeigen die NbCN-316L-Schicht und die NbC-NiCr-Schicht mit jeweils rund 0,66 × 10⁻⁶ mm3/(N×m) die niedrigsten Verschleißraten, was auf einen starken Einfluss der Verschleißbedingungen hinweist (Bild 7). Dies wird nur durch die WC- CoCr-Schicht unterboten. Alle Schichten auf NbC(N)-Basis liegen innerhalb einer Größenordnung und sind vom Verschleißverhalten ähnlich wie die (Ti,Mo)(C,N)-Ni- Schicht. Die Cr3C2-NiCr-Schichten weisen unter diesen Prüfbedingungen eine deutlich geringere Verschleißbeständigkeit auf.

In anderen Arbeiten mit Schichten aus hochenergiegemahlenen Pulvern [4,5] wurde unter ähnlichen Testbedingungen das gleiche Verhältnis zwischen den Verschleißraten von WC-CoCr (niedrig), Cr3C22-NiCr (hoch) und NbC-basierten Schichten (dazwischen) gefunden.

4. Diskussion

Aus der Kombination der Ergebnisse der EDX-Punktmessungen in den Querschliffen mit der Phasenanalyse der NbC-FeNiCr- und NbC-316L- Pulver konnte geschlossen werden, dass sich in diesen beiden Pulvern eine zusätzliche Phase gebildet hat: Neben einer Austenit-Phase (legiertes Fe mit Ni und Cr) liegt eine dunkel erscheinende M23C6-Phase (M = Cr, Fe, Ni) vor, d. h. eine Struktur des Chromcarbid Cr23C6, in dem Cr partiell durch Fe und Ni ersetzt ist. Diese Ausscheidungen treten bei hohen Cr- und C-Gehalten auf. Je höher der Chromanteil im Fe-basierten Bindersystem, desto größer ist die Tendenz zur Bildung dieses Carbids. Im Falle eines Ni-basierten Binders verbleibt Cr dagegen vollständig im Binder. Im Fall von NbCN verhindert der geringere C-Gehalt im Hartstoff die Bildung von M23C6.

Die Messungen der thermophysikalischen Eigenschaften Schmelzbereich und Schmelzenthalpie der Binder verdeutlichen z. B. für Cr3C2-NiCr, dass die Verarbeitbarkeit und die DE der Pulver nicht allein vom Schmelzbereich der Binder bestimmt sind. In fortführenden Arbeiten ist die Untersuchung weiterer thermophysikalischen Eigenschaften, wie der Wärmekapazität, vorgesehen. Das Aufschmelzverhalten im Spritzprozess wird zusätzlich von der Porosität der Pulver bestimmt.

Die extrem hohe Verschleißfestigkeit von WC-basierten Schichten bei niedrigen Temperaturen und die jahrzehntelangen Erfahrungen mit diesem Werkstoff erklären die bis heute anhaltende Zurückhaltung hinsichtlich der Substitution in industriellen Anwendungen. Die aktuellen geopolitischen Veränderungen können jedoch dazu führen, dass neben den schon bekannten gesundheitlichen und ökologischen Gründen für eine Substitution, eine höhere Diversifikation bei der Verwendung von verschleißfesten Hartstoffen unerlässlich ist. Dabei bieten gerade die Dichteunterschiede der Hartmetallzusammensetzungen die Chance, dies auch wirtschaftlich zu gestalten: Trotz der etwa 10–15 % geringeren DE der NbC(N)-basierten Pulver gegenüber WC-CoCr bei vergleichbaren Spritzbedingungen, kann durch die ca. 80 % höhere Skelettdichte des WC-CoCr ungefähr eine bis 1,3–1,6-fache größere Oberfläche beschichtet werden. Dies wird nur von (Ti,Mo) (C,N)-Ni mit einer ca. 2,3-fach beschichtbaren Fläche übertroffen, welche sich aus der Kombination aus geringer Dichte und hoher DE ergibt.

Die Verschleißbeständigkeit ist nicht zwangsläufig von der gemessenen Härte und Porosität abhängig. Die im Vergleich zu den NbC(N)-basierten Schichten deutlich härtere und weniger poröse WC-CoCr-Schicht ist nur innerhalb einer Größenordnung verschleißbeständiger. Noch deutlicher ist dies für die Cr3C2-NiCr-Schicht, welche trotz niedriger Porosität teilweise sogar bedeutend weniger verschleißresistent ist.

Das Potenzial von NbC(N)-basierter Zusammensetzungen liegt in der Möglichkeit der Verwendung Fe-basierter Binder auch ohne Ni-Anteile. Bedingt durch die geringe Oxidati- onsbeständigkeit des NbC ist die geringe Oxidationsbeständigkeit NbC-basierter Schichten ein Nachteil. Dies erlaubt keine höheren Einsatztemperaturen im Vergleich zu WC-CoCr-Schichten.

Die Entwicklung der (Ti,Mo)(C,N)-Ni-Zusammensetzungen erfolgte noch zu Zeiten, in denen die ökologischen und wirtschaftlichen Aspekte der Verwendung von Ni noch nicht im Vordergrund standen [8]. Ein technischer Vorteil ist u. a. eine bessere Oxidationsbeständigkeit gegenüber WC-CoCr. Allerdings müssen für diesen Hartstoff leistungsfähige Fe-basierte Binder noch entwickelt werden. Weitere Vorteile sind die geringere Dichte gegenüber NbC sowie eine weltweit gleichmäßigere Verteilung von Ti-Lagerstätten im Vergleich zu W und Nb.

5. Zusammenfassung

Die hier vorgestellte Arbeit zeigt, dass NbC(N)-basierte Schichtwerkstoffe eine weitere Alternative darstellen, um die Werkstoffdiversität für verschleißfeste thermisch gespritzte Beschichtungslösungen zu erhöhen. Diese Notwendigkeit ergibt sich insbesondere durch die aktuellen geopolitischen Entwicklungen, die neben den gesundheitlichen und Umweltaspekten zusätzlich durch Preisfluktuation und Einschränkungen in der Verfügbarkeit von Wolfram Alternativen zur Verwendung von WC-basierten Zusammensetzungen erfordern.

Die spezifischen Vorteile von NbC(N) liegen in der Möglichkeit der Verwendung Fe-basierter Binder. Die Verschleißraten der entwickelten Zusammensetzungen im Abrasions-, sowie im Reib-/Gleitverschleiß sind vergleichbar zu den Benchmarks.

Danksagung

Das Projekt (IGF Forschungsvorhaben Nr. 01IF22577N) wurde durch das Bundesministerium für Wirtschaft und Energie (BMWE) aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Das Projekt wurde durchgeführt durch die Forschungsvereinigung Schweißen und verwandte Verfahren e. V. des DVS, Aachener Straße 172, 40223 Düsseldorf. Die Autoren danken der GTV Verschleißschutz GmbH für die Bereitstellung der kommerziellen Pulver. Dank gebührt auch Kay Schlegel für seine Unterstützung bei der Durchführung der HVOF-Spritzversuche.

Autoren: Lukas Tegelkamp, M. Sc.; Dr. Susan Conze; Dr. Lutz-Michael Berger; Maximilian Grimm, M. Sc.; Prof. Dr.-Ing. habil. Thomas Lampke

Der Fachbeitrag basiert auf dem IGF-Forschungsvorhaben 01IF22577N / DVS-Nr. 02.3526.


Literatur

[1] Reisel, G.; Berger, L.-M.; Dorner-Reisel, A.; Eronen, V.: Alternative Hard Materials for Thermal Spraying: A Review, in: Conf. Proc. 12. Kolloquium HVOF Spraying, Erding, 2023, pp. 63/82.

[2] Tegelkamp, L.; Grimm, M.; Conze, S.; Berger, L.-M.; Lindner, T.; Lampke, T.: Microstructure and wear resistance of environmentally friendly NbC-FeCr coatings: An evaluation of HVOF process parameters, Surf. Coat. Technol. 509 (2025). https://doi.org/10.1016/j.surfcoat.2025.132208

[3] García, J.; Collado Ciprés, V.; Blomqvist, A.; Kaplan, B.: Cemented carbide microstructures: a review, Int. J. Refract. Met. Hard Mater. 80 (2019) pp. 40/68. https://doi.org/10.1016/j.ijrmhm.2018.12.004

[4] Gehlen, L. R.; Bolelli, G.; Puddu, P.; Forlin, E.; Colella, A.; Pintaude, G.; Lusvarghi, L.: Tribological and electrochemical performances of HVOF sprayed NbC-NiCr coatings, Surf. Coat. Technol. 474 (2023). https://doi.org/10.1016/j.surfcoat.2023.130098

[5] Bolelli, G.; Colella, A.; Forlin, E.; Rossi Gehlen, L.; Lusvarghi, L.; Mico-ni, L.; Pintaude, G.; Puddu, P.: Tribological performance of NbC-based hardmetal HVOF coatings with Fe-Cr-Mo matrix, Wear Vol. 564-565 (2025). https://doi.org/10.1016/j.wear.2024.205680

[6] Wank, A.; Schmengler, C.; Krause, A.; Müller-Roden, K.; Wessler, T.: Environmentally Friendly Protective Coatings for Brake Disks, J. Therm. Spray Technol. 32 (2022) pp. 443/55. https://doi.org/10.1007/s11666-022-01459-0.

[7] Conze, S.; Tegelkamp, L.; Berger, L.-M.; Lampke, T.; Pötschke, J.: Mechanical and tribological properties of NbC and NbCN-based cermets, in: 21st Plansee Seminar: Int. Conf. Refract. Met. Hard Mater., Reutte, Austria, 2025, pp. 1789/1800.

[8] Berger, L.-M.: Hardmetal coatings based on TiC - Alternatives to the state of the art?: Hartmetallschichten auf der Basis von TiC - eine Alternative zum Stand der Technik?, Therm. Spray Bull. 8 (2015) pp. 110/7.

[9] Thiele, S.; Heimann, R. B.; Berger, L.-M.; Herrmann, M.; Nebelung, M.; Schnick, T.; Wielage, B.; Vuoristo, P.: Microstructure and properties of thermally sprayed silicon nitride-based coatings, J. Therm. Spray Technol. 11 (2002) pp. 218/225. https://doi.org/10.1361/105996302770348871

Schlagworte

DVS-ForschungForschungHartmetallpulverIGFOberflächentechnikThermal Spray BulletinThermisches SpritzenTSBVerschleißschutz

Verwandte Artikel

DVS Group
13.10.2026

Geplante Kürzung der For­schungs­för­de­rung zurück­nehmen

DVS Forschung und FOSTA warnen davor, im Bundeshaushalt 2027 die Mittel für die Mittelstandsforschung zu kürzen. Damit drohe der Stillstand bei neuen Forschungsprojekten...

Digitalisierung DVS Fördermittel Forschung Industrielle Gemeinschaftsforschung Innovationskraft Mittelstand Mittelstandsforschung Wettbewerbsfähigkeit Zukunftstechnologien
Mehr erfahren
Wie Künstliche Intelligenz neue Möglichkeiten für die Qualitätssicherung im Rohrleitungsbau eröffnen kann, wurde im Projekt
13.10.2026

Künstliche Intelligenz bewertet Qualität von Stumpfschweißverbindungen im Rohrleitungsbau

Das Forschungsprojekt „PipeSafe“ zeigt das Potenzial datengetriebener Methoden zur Echtzeitbewertung von Schweißprozessen in PE-Rohrleitungssystemen.

Forschung Fügen von Kunststoffen Heizelementstumpfschweißen Joining Plastics JP Künstliche Intelligenz Kunststoffrohre Rohrleitungsbau Schweißen Schweißnähte Stumpfschweißen
Mehr erfahren
10.10.2026

Titomic Awarded AU$550K in Oil & Gas Cold Spray Contracts

Titomic Limited (ASX: TTT), a global supplier in industrial-scale cold spray additive manufacturing and coating solutions, has secured two contracts valued at more than A...

Additive Manufacturing Automation Coating Cold Spray Robotic Automation Robots Surface Treatment Surfacing Thermal Spray Bulletin Thermal Spraying TSB
Read more
Jan Birkemeyer, Präsident Deutscher Stahlbau-Verband
08.10.2026

Deutscher Stahlbautag 2026 – Impulse für die Zukunft

Der Deutsche Stahlbautag brachte am 17. und 18. September 2026 in Bielefeld Fachleute aus Stahlbau, Planung, Wissenschaft und Wirtschaft zusammen. Zwei Tage lang standen...

Digitalisierung Forschung Mittelstand Nachhaltigkeit Stahl Stahlbau Stahlbautag Transformation Wirtschaftstsandort Deutschland Wissenschaft
Mehr erfahren
DVS Group
07.10.2026

Um­frage zu Prozessdatenerfassung und -management beim Licht­bogen­schweißen

Es werden Teilnehmer gesucht für einen anonyme Umfrage im Rahmen der Studie „Prozessdatenerfassung, Prozessbewertung und Prozessdatenmanagement beim Lichtbogenschweißen“...

Forschung Forschungsvereinigung Lichtbogenschweißen Messsysteme Prozessdatenerfassung Prozessdatenmanagement Schweißtechnik Software Studie Umfrage
Mehr erfahren