24.12.2024
Forschung
Schwingfestigkeit von Bauteilen durch Rollieren gezielt steigern
Die Herstellung von belastungsangepassten Bauteilen beginnt nicht erst in der Fertigung, sondern schon viel früher in der Design- und Konstruktionsphase. Das zumindest muss man als elementares Ergebnis aus dem Forschungsvorhaben FVA-840 II „Mechanische Oberflächenverfestigung II“ mitnehmen.
Bauteile können so ausgelegt werden, dass sie speziell für die vorherrschenden Belastungen optimiert sind. Dafür können natürlich ganz unterschiedliche Ansätze verfolgt werden, wie zum Beispiel die Wahl eines hochfesten und damit teuren Werkstoffs oder eine Optimierung der Geometrie. Eine einfache und gleichzeitig effiziente Möglichkeit stellt gezielte Einstellen von Oberflächen- und Randzoneneigenschaften dar. Dabei handelt es sich um Werkstoffeigenschaften in den Randbereichen des Bauteils, die sich vom Grundgefüge unterscheiden und die vom Fertigungsprozess verändert werden.
Fertigungsverfahren wie das Festwalzen oder Rollieren ermöglichen es, gerade in den hochbelasteten Randbereichen gezielt Druckeigenspannungen einzubringen. Diese wirken den Lastspannungen entgegen und sorgen so für eine Verlängerung der Schwingfestigkeit. Um diesen Effekt gezielt nutzen zu können, müssen zwei wesentliche Bedingungen erfüllt sein. Zum einen muss in der Auslegung der Bauteile bereits klar sein, wie sich veränderte Randzoneneigenschaften auf die Bauteilperformance auswirken. Und zum anderen muss in der Fertigung Wissen zum Nutzen der Rollierwerkzeuge vorhanden sein.
Im Rahmen des oben genannten FVA-Projekts beschäftigte sich ein Konsortium genau mit der ersten Bedingung. Stand heute gibt es verschiedene Richtlinien, um Wellen und Wellenabsätze richtig auszulegen. Dabei wird dem Konstrukteur einiges abverlangt, weil er die Wirkung des Verfahrens relativ grob abschätzen muss. Ziel des Projekts war es nun, diese Abschätzung zu verbessern und dem Konstrukteur mehr Sicherheit bei der Auslegung der Bauteile zu geben.
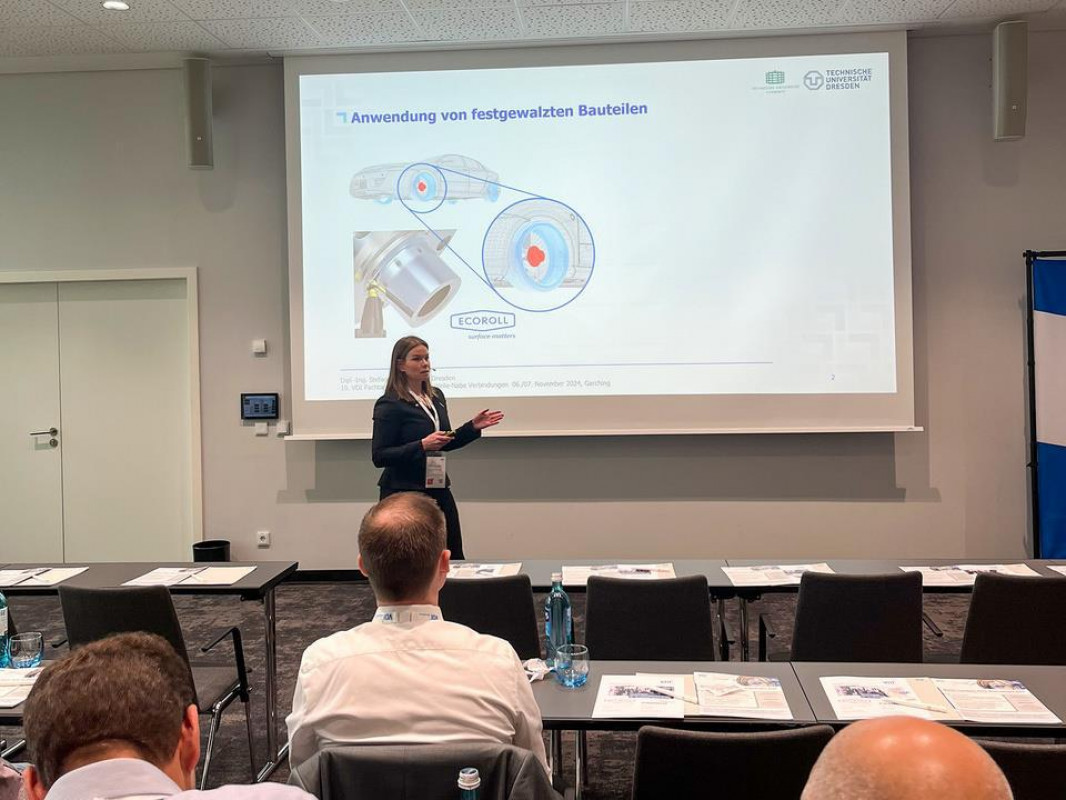
Die Ergebnisse wurden von Stefanie Günther, Projektleiterin und wissenschaftliche Mitarbeiterin am Institut für Maschinenelemente und Maschinenkonstruktion der Technischen Universität Dresden auf der VDI-Tagung „Wellen- und Welle-Nabe-Verbindungen“ im November 2024 in Garchingen vorgestellt.
Die ECOROLL AG Werkzeugtechnik aus Celle hat sich im über die gesamte Projektlaufzeit intensiv in die Projektarbeit eingebunden und aktiv am Projekt mitgewirkt. Oliver Maiß, Entwicklungsleiter bei der ECOROLL AG, ist begeistert von der Vielfalt der Ergebnisse: „Innerhalb des Projekts wurde eine so breite Versuchsmatrix untersucht, wie ich es vorher in keinem anderen Projekt gesehen habe. Die Ergebnisse zeigen, dass für unterschiedliche Werkstoffe, Kerbgeometrien und Belastungsarten eigentlich immer eine Verbesserung der Schwingfestigkeit erzielt wird.“
Wie Kerbspannungen die Lebensdauer der Wellen beeinflussen
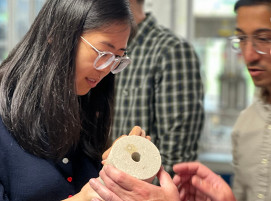
Wird eine Kerbstelle gezielt festgewalzt können signifikante Lebensdauersteigerungen erreicht werden, beispielsweise Laststeigerungen von bis zu +93%.
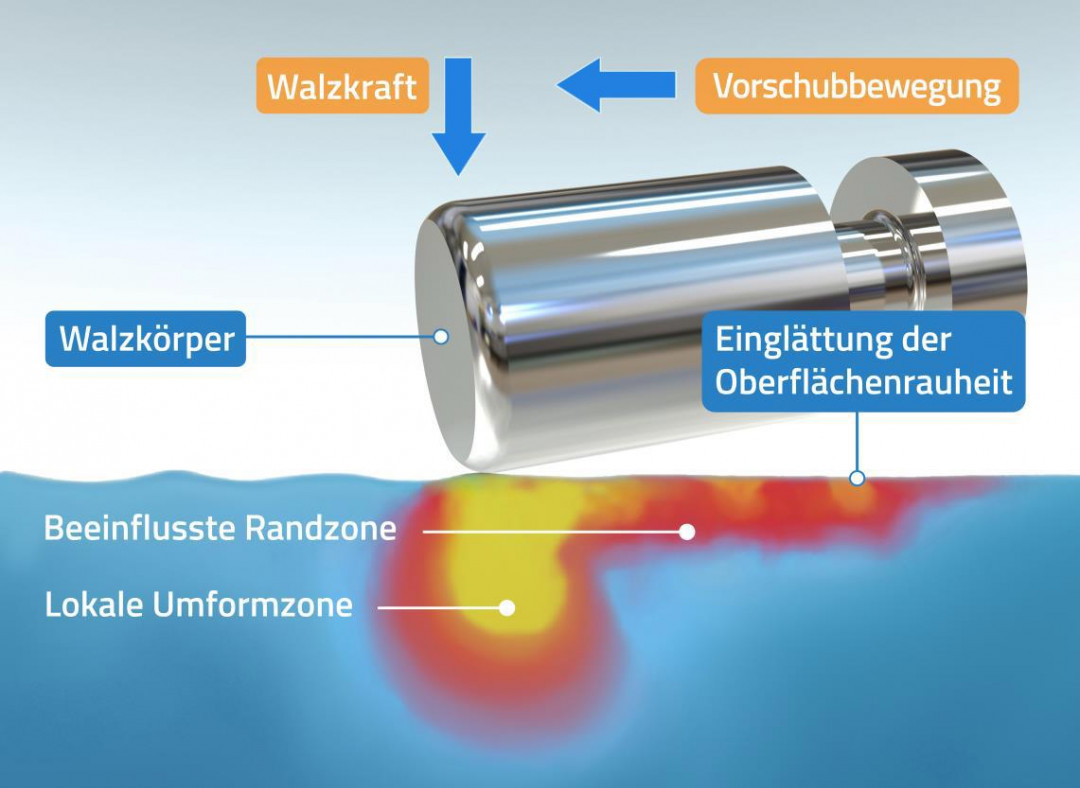
Beim Festwalzen oder Rollieren wird ein Walzköper auf die Oberfläche eines Bauteils gepresst. Dort rollt dieser dann ab und sorgt für eine plastischen Verformung der Oberfläche und der darunter liegenden Randzone. Die für den Prozess entscheidenden Parameter sind die Geometrie der Rolle, der Vorschub und vor allem die Walzkraft. Sie entscheidet, wie hoch die Druckeigenspannung sind, die eingebracht werden.
Werkzeugauswahl und Prozessoptimierung für maximale Festigkeitssteigerung
Am Markt gibt es unterschiedliche Werkzeuge für das Festwalzen. Oftmals unterscheiden sich diese durch die Geometrie der einzelnen Walzkörper. Das Werkzeug und vor allem die Rolle muss auf die Bearbeitungsaufgabe abgestimmt sein. Eine Rolle, wie sie im Bild 2 zu sehen ist, eignet sich beispielsweise nicht für die Bearbeitung von Radien und anderen frei geformten Flächen. Dafür ist sie optimal zum Glattwalzen von zylindrischen Innen- oder Außenflächen geeignet, da sie sehr hohe Vorschübe ermöglicht.
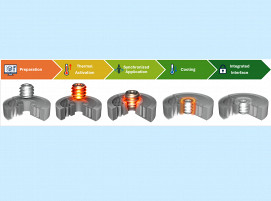
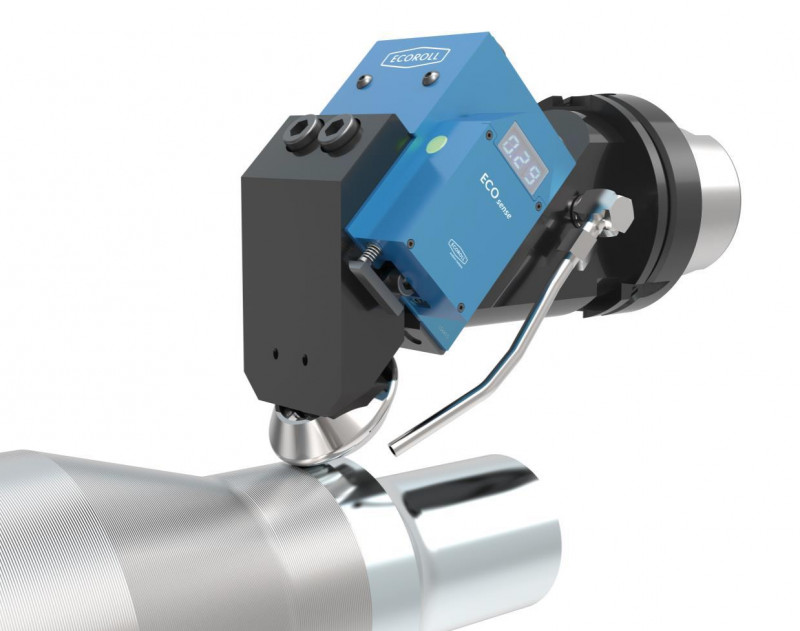
Zum Festwalzen von Radien eignen sich einrollige mechanische Werkzeuge ganz besonders, in denen die Rolle selbstgelagert ist. Bild 3 zeigt zum Beispiel ein einrolliges mechanischen Werkzeug vom Typ EG45 mit einer 40M-Rolle. Die Rolle ist dabei direkt gelagert und kann axiale und radiale Belastungen aufnehmen. Durch die Anstellung der Rolle unter 45° ist eine Bearbeitung über einen Winkel von 90° möglich. Damit eignet sich diese Rollenvariante sehr gut für die Bearbeitung von Radien an Wellen.
Die Rolle kann entlang der Kontur über die CNC-Steuerung geführt werden und so an jeder Stelle eine optimale Festwalzkraft aufbringen. Allerdings ist bei der Programmierung eine Besonderheit des Werkzeugtyps zu beachten. Die Kraftaufbringung im Werkzeug funktioniert über Federelement die in einer Richtung einfedern können. In diesem Fall eben unter 45°, also quer zur Rollenachse.
Die Federrichtung muss bei der Bewertung der Walzkraft berücksichtigt werden. Wird eine zylindrische Fläche bearbeitet wird die reale Walzkraft unter einem Winkel von 45° zur Federkraft. Letztere wird auf der Messuhr angezeigt. Wird mit konstanter Walzkraft über einen gesamten Radius bearbeitet, so verändert sich die angezeigte Federkraft. Es wäre also falsch den Prozess so zu programmieren, dass die Messuhr über den gesamten Radius den gleichen Wert anzeigt.
(Quelle: Pressemitteilung der ECOROLL AG Werkzeugtechnik)
Schlagworte
BauteileFestwalzenRollierenSchwingfestigkeit