03.11.2026
Wissenswertes
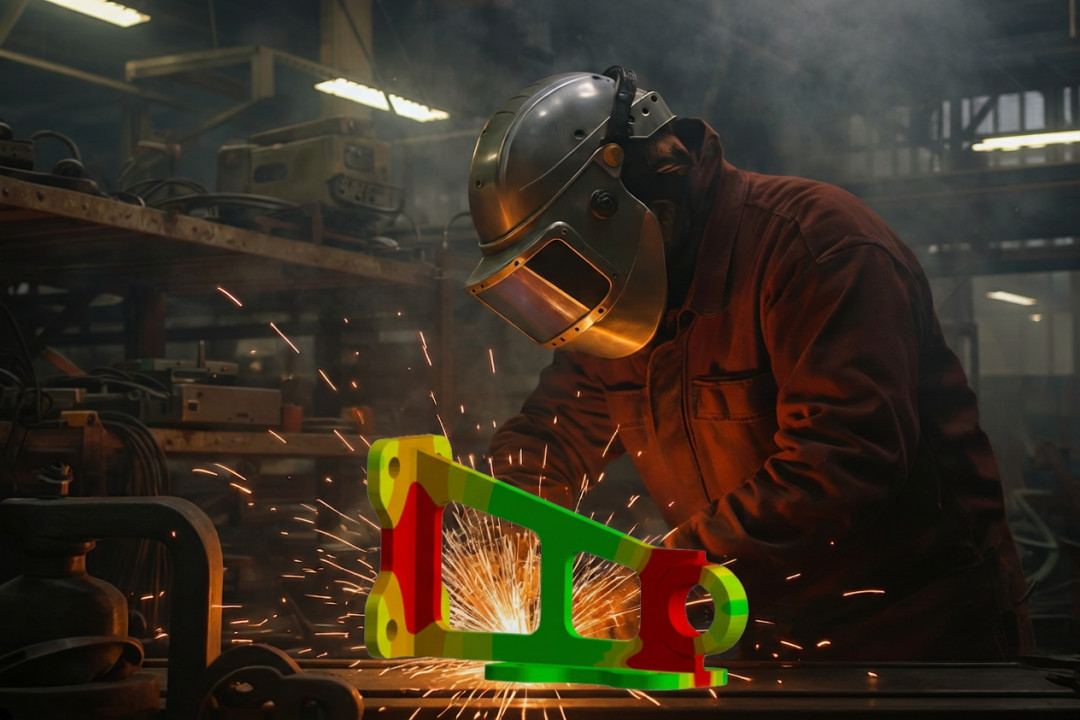
Wie gelingt auf Anhieb ein perfekter Schweißprozess? Schweißprozesssimulationen helfen, diese komplexen Herstellvorgänge zu beherrschen. Die Simulations-Software Ansys wurde nun um eine neue Funktion für das Einrichten des Fügeprozesses erweitert, mit der sich Schweißrichtung und -reihenfolge sehr einfach variieren lassen. Dies erweitert die Möglichkeit der Berechnung von Temperaturfeld, Schweißverzug und -eigenspannungen.
Schweißprozesse sind komplex und dadurch gekennzeichnet, dass lokal eine hohe Wärmemenge in ein Bauteil eingeleitet wird. Dadurch wird das Material lokal aufgeschmolzen und durch dieses Verschmelzen des Materials werden Bauteile zusammengefügt. Da Schweißbaugruppen in der Regel aus einer Vielzahl an Nähten bestehen, ist Verzug kaum zu vermeiden. Da es unterschiedlichste Schweißverfahren mit vielen verschiedenen Prozessparametern gibt, müssen diese je nach Anwendung und Bauteil angepasst werden. Um diese Komplexität in den Griff zu bekommen, können Ingenieure zum Aufsetzen des Prozesses auf Simulationen zurückgreifen.
Allerdings ist auch die Simulation nicht einfach. Es handelt sich um transiente Vorgänge und es müssen sowohl thermische als auch strukturmechanische Effekte berücksichtigt werden. Zur Abbildung des Prozesses wird eine wandelnde Wärmequelle benötigt. Material wird aufgeheizt, schmilzt und erstarrt anschließend wieder. Die Schweißnaht entsteht nach und nach. Um den Verzug berechnen zu können, muss allerdings erst das zeitlich veränderliche Temperaturfeld bestimmt werden. Die Konsequenz einer geänderten Schweißreihenfolge ist, dass sich auch die Wärmequelle ändert und das Modell angepasst werden muss. Dies kann mit einem großen Aufwand verbunden sein.
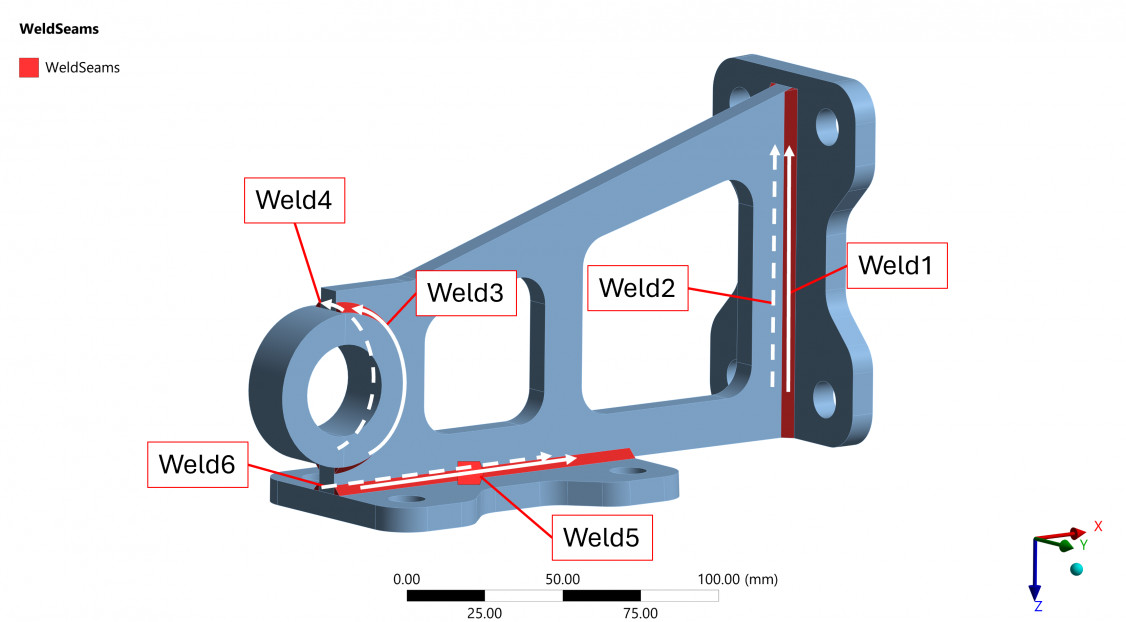
Ein Beispiel: Es geht um eine Schweißbaugruppe aus mehreren Blechbauteilen, die über Kehlnähte miteinander verbunden sind. Die Baugruppe wird an mehreren Stellen und in unterschiedlichen Schweißrichtungen gefügt. Dabei spielen auch dreidimensionale Effekte eine Rolle: Neben Nähten in X- und Z-Richtung verläuft eine Naht tangential entlang eines runden Bauteils, das in eine runde Aussparung eingeschweißt wird.
Einfachere Erstellung von Schweißmodellen
Um den Schweißprozess abbilden zu können, müssen Vereinfachungen vorgenommen werden. Bislang erfolgten sie in Ansys durch z. B. selbst programmierte Routinen. Das Add-on Weld Process, eine neue native Erweiterung des Programmpaketes Ansys Mechanical, vereint einen Großteil der notwendigen Funktionalitäten und erleichtert die Erstellung von Schweißmodellen direkt beim Einsatz von Ansys Mechanical. Während es früher unter Umständen Stunden dauerte, um ein geeignetes Modell aufzusetzen, ist dies bei guter Vorbereitung nun sehr viel schneller möglich. Das Ziel ist dabei grundsätzlich, die Temperaturverteilung während des Prozesses zu ermitteln und Verzug und Eigenspannungen vorherzusagen.
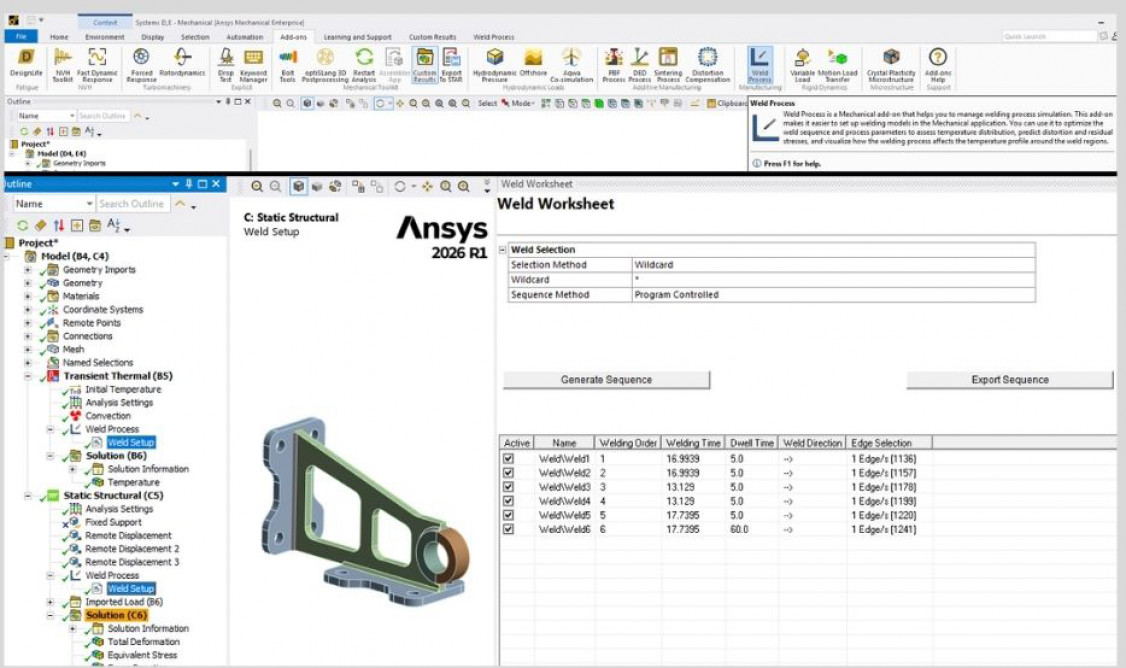
Es gibt drei Varianten der Berechnung:
- Wenn nur Temperaturverteilung interessiert, reicht eine transiente thermische Analyse aus. Sie ist nicht aufwändig und daher eine gute Erstanalyse.
- Es gibt auch die Möglichkeit, nur eine strukturmechanische Analyse durchzuführen. Da hier Informationen zur Temperaturverteilung fehlen, müssen die thermischen Dehnungen anhand von Messdaten kalibriert werden und über den „Thermal Strain Scaling Factor" entsprechend skaliert werden.
- Der klassische Fall ist eine transiente thermische Analyse und eine anschließend sequenziell gekoppelte mechanische Analyse.
Die Schweißnähte werden als Volumenkörper integriert, am besten eindeutig benannt und nummeriert.
Die Reihenfolge und die Richtung der Nähte lassen sich ebenso festlegen wie Pausenzeiten zwischen einzelnen Nähten. Zusätzlich können Prozessparameter wie Schmelztemperatur, Umgebungstemperatur und Schweißgeschwindigkeit definiert werden. Gerade diese Parameter entscheiden maßgeblich darüber, wie stark sich das Bauteil am Ende verzieht. Die Elemente in der Schweißnaht werden „geclustert", d.h. es werden Gruppen von Elementen erzeugt. Diese Cluster werden nach und nach aktiviert und mit Wärme beaufschlagt, so dass sich die Schweißnähte Schritt für Schritt aufbauen und eine wandelnde Wärmequelle entsteht. Die Größe der Cluster legt der Anwender fest. Optional lässt sich zusätzlich eine Goldak-Wärmequelle nutzen.
Gekoppelte thermische und mechanische Simulation
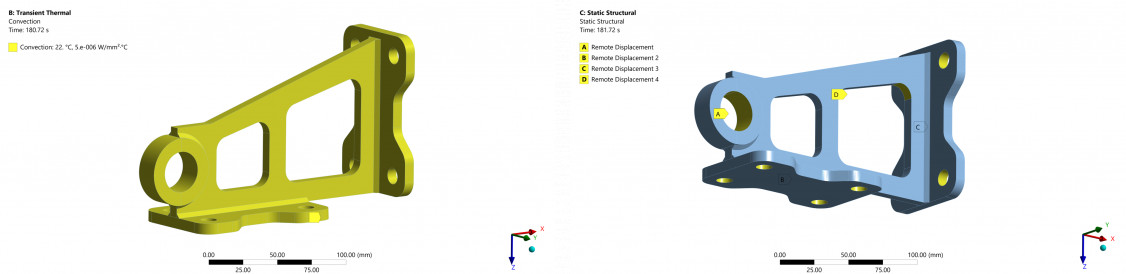
Da es um Temperaturen bis hin zur Schmelztemperatur geht, erfordert die Prozesssimulation temperaturabhängige Materialdaten. Außerdem ist ein plastisches Materialgesetz mit ebenfalls temperaturabhängigen Spannungs-Dehnungskurven notwendig. Entsprechende Daten kann man z. B. in den Engineering Data Sources unter Additive Manufacturing Materials finden. Im vorgestellten Fall der gekoppelten Simulation werden die beiden Analysen sequentiell nacheinander gelöst, zuerst das Temperaturfeld, dann die Strukturmechanik. Die Anzahl der Lastschritte ergibt sich aus der Anzahl der Element-Cluster und möglicher Abkühlschritte.
Je nach Schweißverfahren kann man zwischen zwei Varianten wählen: Beim Materialauftrag / Material Deposition wird zur Erzeugung der Schweißelemente z. B. in einer Kehlnaht die Element Kill- / Alive-Technologie eingesetzt. Um den Schweißprozess ohne Zusatzwerkstoff zu simulieren, wird beim direkten Energieeintrag lediglich Wärme zugeführt, es erfolgt keine Aktivierung oder Deaktivierung von Elementen. Der Wärmeeintrag selbst kann über die aufgebrachte Temperatur oder die anliegende Leistung definiert werden. Die Referenztemperatur für die Schweißnahtvolumenkörper wird im Hintergrund automatisch auf die Schmelztemperatur gesetzt.
Da der gesamte Prozess abgebildet wird, entstehen entsprechend große Rechenzeiten. Die Krux ist, den Mittelweg für eine möglichst schnelle aber auch möglichst aussagekräftige Simulation zu finden. Für einen ersten Wurf (zumindest für den Schweißverzug) kann man schon mit recht grober Schweißnahtvernetzung mit nur wenigen Elementen im Schweißnahtquerschnitt einen guten Eindruck vom Verhalten der Struktur gewinnen. Ist das Modell erst einmal aufgesetzt, können dann sehr leicht Änderungen an der Schweißnahtreihenfolge oder der -richtung bzw. den Prozessparametern vorgenommen werden.
Die Wärmequelle im Wandel der Zeit
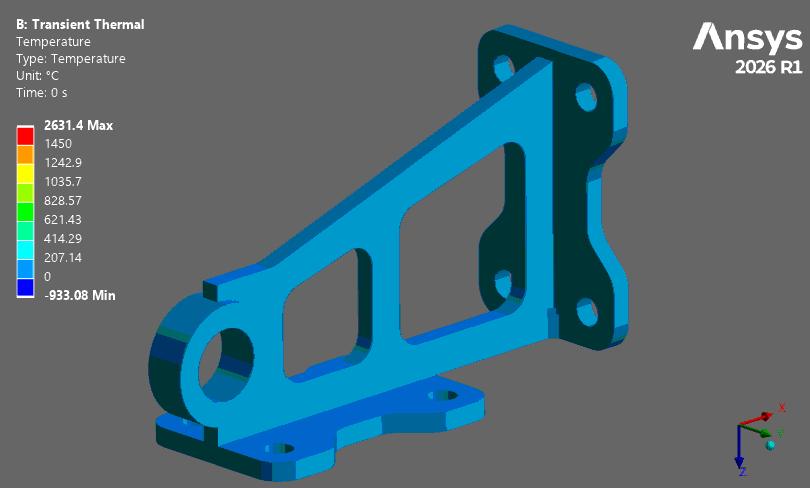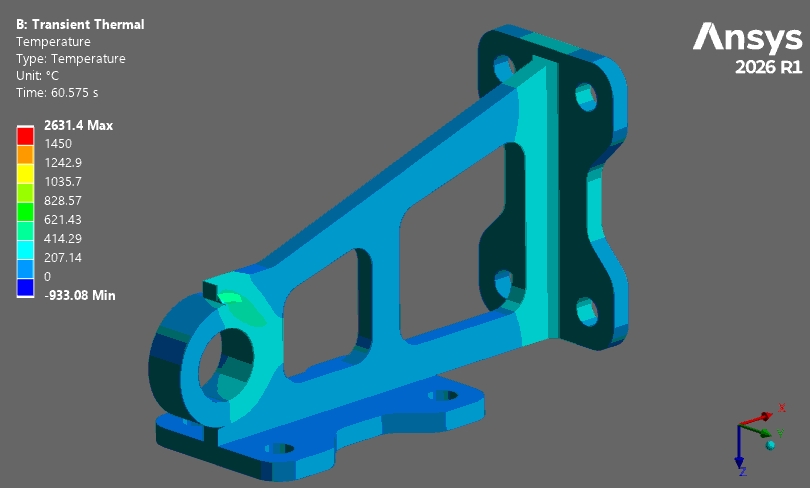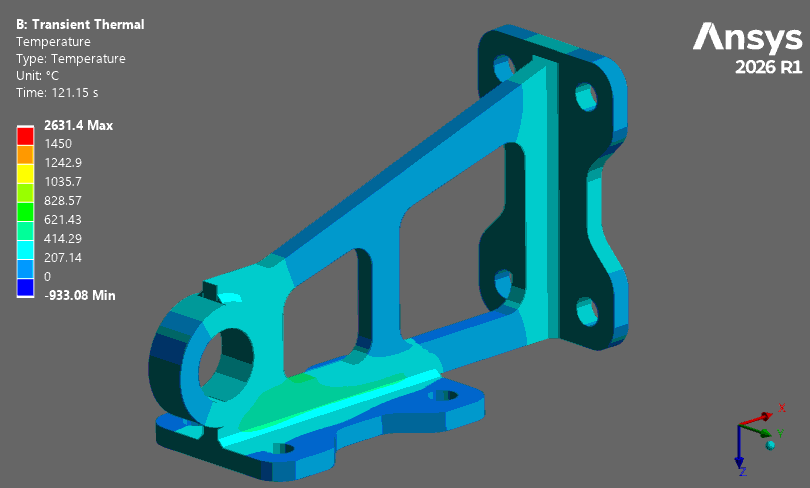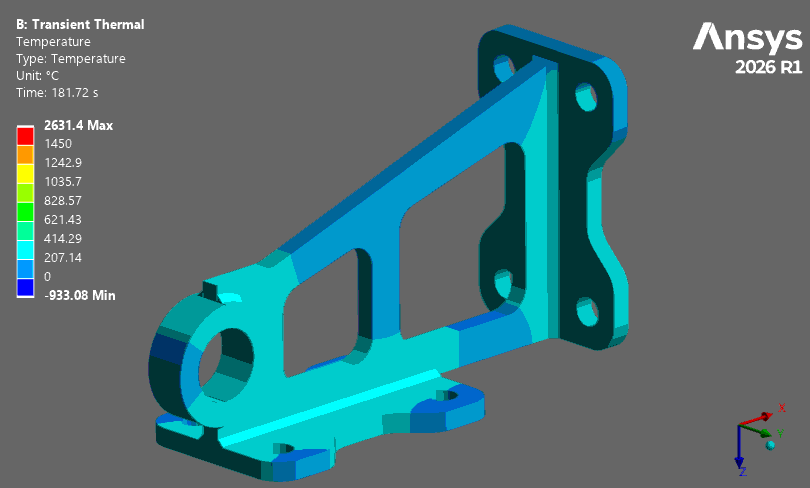
Das wohl spannendste Ergebnis der transienten thermischen Analyse ist das sich verändernde Temperaturfeld während des Prozesses. Je nachdem, wie weit die Wärmequelle auf ihrem Weg entlang der Naht bereits fortgeschritten ist, erreicht jede Stelle im Bauteil zu unterschiedlichen Zeitpunkten ihre jeweilige Höchsttemperatur. Ein „Spezial"-Ergebnis nur für den thermischen Teil der Schweißprozesssimulation ist das so genannte Weld-Penetration-Ergebnis: Es zeigt an, wo und wie stark die Wärme ins Bauteil eindringt, und hilft dadurch, kritische Bereiche (Wärmeeinflusszonen) zu identifizieren. Gerade dort verändert sich durch die hohe thermische Belastung oft das Gefüge des Materials, was die spätere Festigkeit beeinflussen kann.
Wenn man sich das Temperaturergebnis animiert ansieht, kann die wandelnde Wärmequelle beobachtet werden. Dabei ist gut erkennbar, dass zu Beginn des Prozesses keine Schweißnähte vorhanden sind, denn die Nähte entstehen erst Schritt für Schritt bzw. „clusterweise", genau wie zuvor beschrieben. So lässt sich unmittelbar nachvollziehen, wie die Elementaktivierung in der Praxis abläuft und wie sich die Wärme währenddessen tatsächlich im Bauteil ausbreitet. Genau diese zeitliche Entwicklung liefert die Grundlage für alles, was im Anschluss an Verzug und Eigenspannungen berechnet wird.
Nach vollendeter mechanischer Analyse kann sich der Anwendende/der Nutzer/der Anwender das Temperaturergebnis auch als User Defined Result (Expression: BFE) anzeigen lassen. Das hat den Vorteil, dass man zusätzlich die Verformungen sehen kann. Am besten schraubt man dazu den Überhöhungsfaktor hoch. Und gleichzeitig wird die Temperatur als Konturplot dargestellt. Im Bereich der Wärmequelle kann man so sehr schön die thermischen Dehnungen sehen.
Aussagekräftige Erkenntnisse zum Verzug
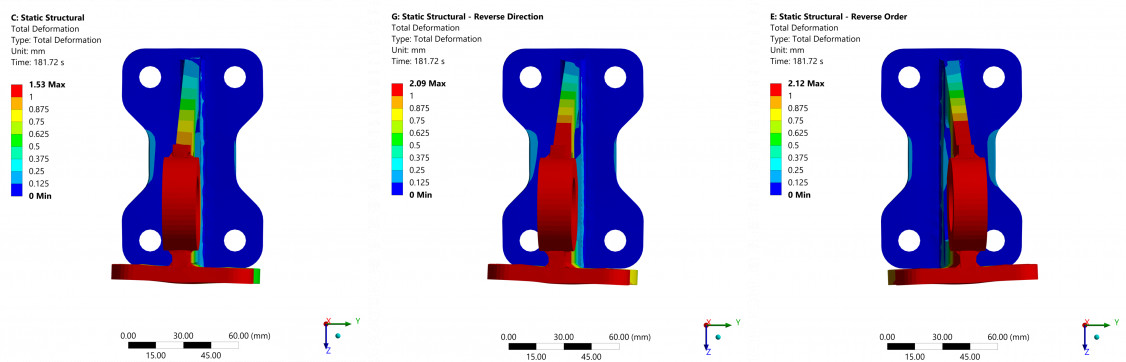
Dreht man die Reihenfolge oder Richtung der Schweißnähte um – was sich leicht ändern lässt –, ergibt sich ein deutlich veränderter Schweißverzug. Für die Variante geänderte Schweißrichtung erhöht sich der Verzug gegenüber der Ausgangsvariante um knapp 37 %, für die Variante umgekehrte Schweißreihenfolge um 39 %. Dabei verformt sich die Struktur in entgegengesetzter Richtung (positive y-Richtung), während sich die beiden anderen Varianten in negativer y-Richtung verformen. Die Ausgangsreihenfolge erweist sich dabei als diejenige mit dem geringsten Verzug. Bei hinreichender Vernetzung lassen sich zudem die sich nach dem Abkühlen auf Raumtemperatur einstellenden Schweißeigenspannungen auswerten.
Wer weiß schon, welche Reihenfolge oder Schweißrichtung die beste ist? Und wer will es ausprobieren? Bei kleineren Bauteilgruppen wie dieser kann man die Verzugsneigung vielleicht noch abschätzen, bei größeren Strukturen ist dagegen eigene Erfahrung hilfreich, um die Zahl möglicher Kombinationsmöglichkeiten zu ermitteln. Dieses Beispiel zeigt, wie ein Schweißprozess grundsätzlich aufgesetzt und die Prozesssimulation durchgeführt werden kann. Umfassend unterstützt wird der Anwender dabei vom neuen Weld Process Add-on in der Software Ansys. Unter anderem erleichtert es die Erstellung von Variationen der Schweißreihenfolge und -richtung sowie der Prozessparameter.
(Autor: Sebastian Hoffmann, Application Engineer, Cadfem Germany GmbH)
Schlagworte
Additive FertigungDEDModellierungProzessparameterSchweiß-SimulationSchweißeigenspannungenSchweißenSchweißprozessSchweißverzugSoftware