30.10.2026
Veranstaltung
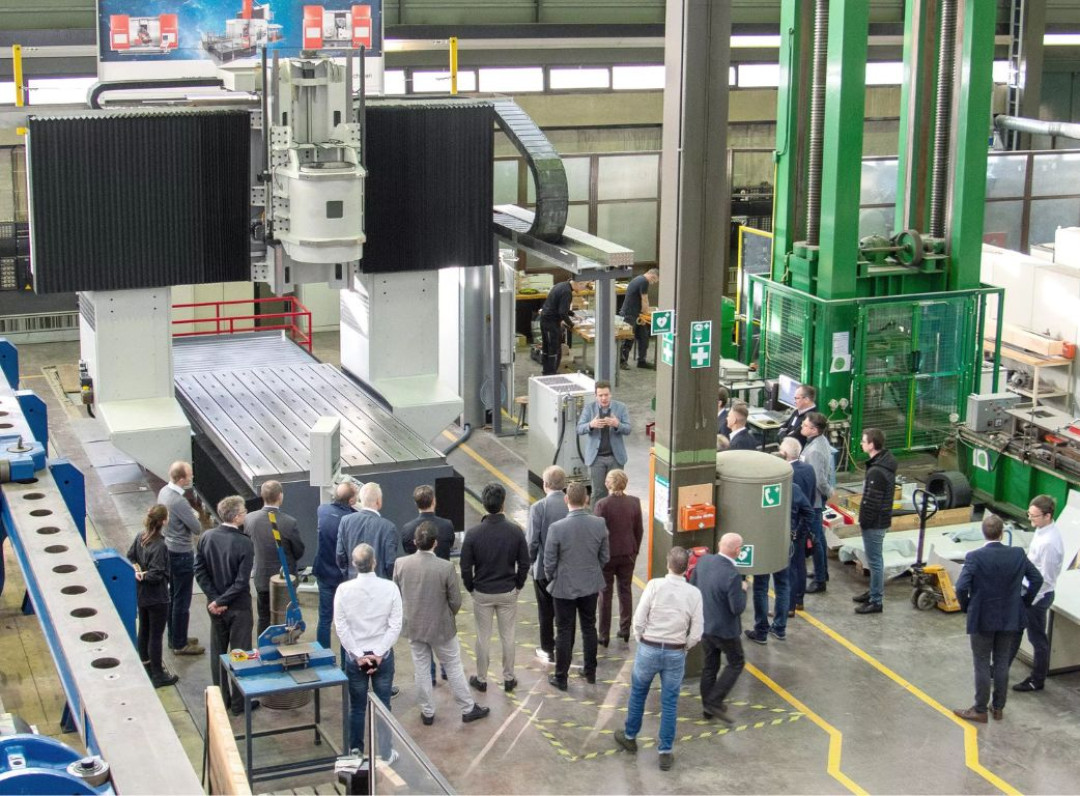
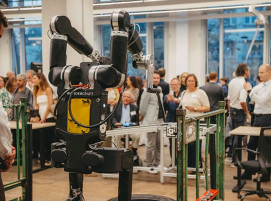
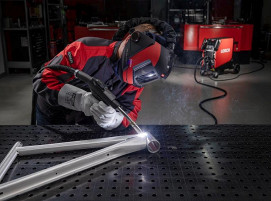
Am 15. Oktober 2026 fand an der Materialprüfungsanstalt (MPA) ein Anwender-Tag zum Thema Solid-State-Fügen statt. Die Veranstaltung bildete den Auftakt einer Reihe von vier Anwender-Tagen zu unterschiedlichen Technologiethemen. Die Teilnehmer bekamen dabei Einblicke in die vielfältigen Möglichkeiten, die die Technologie bietet und fanden an den vier Stationen Gelegenheit, sich zu den jeweiligen Verfahren auszutauschen und deren Einsatzmöglichkeiten für ihr Problem zu eruieren.
Rührreibschweißen auf einer 5-Achs-CNC-Maschine
An der ersten Station demonstrierten Kevin Wagenhals und Michael Beck den Einsatz einer 5-Achs-CNC-Maschine. Die ursprünglich für die Fräsbearbeitung konzipierte Maschine wurde umprogrammiert, sodass sie eine Kombination aus Fräsbearbeitung und Rührreibschweißen durchführt. Am Beispiel eines E-Achsen-Gehäuses wurde die Fräsbearbeitung mit gleichzeitigem Rührreibschweißprozess gezeigt. Durch die Kombination beider Prozesse können Umspannvorgänge und damit verbundene mögliche Fehlerquellen reduziert werden.
Robotergeführtes Rührreibschweißen
Die zweite Station widmete sich dem robotergeführten Rührreibschweißen. Marvin Miller stellte an der Prototypenanlage Steppwelder das Schweißzangenkonzept vor. Dabei erläuterte er die Kraftflussoptimierung, Werkzeugauswahl sowie Roboterintegration und ging auf die vielfältigen Einsatzmöglichkeiten ein. Die robotergeführte Schweißzange ermöglicht die Bearbeitung unterschiedlicher Schweißpositionen und bietet damit Flexibilität bei der Anwendung des Rührreibschweißverfahrens.
Reibelementschweißen mit Ejoweld
Die Vorführung von Marco Werkmeister an der dritten Station war eine Ergänzung der Möglichkeiten des Solid-State-Fügens. Er stellte das von Ejot entwickelte Ejoweld-Verfahren vor. Dabei handelt es sich um ein Reibelementschweißverfahren, das Elemente des mechanischen Fügens und des Schweißens miteinander verbindet. Ein rotierendes Reibelement durchdringt mithilfe der entstehenden Reibungswärme das Aluminium und wird mit dem darunterliegenden Stahl verschweißt. Das verdrängte Material wird dabei unter dem Kopf des Reibelements aufgenommen.
Oribitalschweißen von Aluminium und Kupfer
Die vierte Station betreute Lucia Sauter. Sie zeigte einen Versuchsstand, an dem unterschiedliche Werkstoffe und Geometrien mit verschiedenen Kinematiken, darunter Rotations- und Orbitalreibschweißen, untersucht werden. Anhand zweier Stangen aus Aluminium und Kupfer wurde demonstriert, wie sich die Werkstoffe durch Reibungswärme und Druck miteinander verbinden lassen. Beim Orbitalreibschweißen wird im Gegensatz zum Rotationsreibschweißen eine orbitale Relativbewegung erzeugt. Dadurch können auch nicht rotationssymmetrische Bauteilgeometrien miteinander verbunden werden, wobei die relative Ausrichtung der Bauteile erhalten bleibt. Dies ist insbesondere für Anwendungen von Bedeutung, bei denen beispielsweise elektrische Kontakte innerhalb der Bauteile verlaufen.
(Quelle: MPA)
Schlagworte
5-Achs-CNC-MaschineAluminiumFräsbearbeitungFügeverfahrenKupferOrbitalschweißenReibelementschweißverfahrenRobotergeführtes RührreibschweißenRoboterintegrationRührreibschweißenRührreibschweißprozessSchweißzangeSchweißzangenkonzeptSolid-State-FügenUmspannvorgängeWerkzeugauswahl