21.10.2026
Forschung
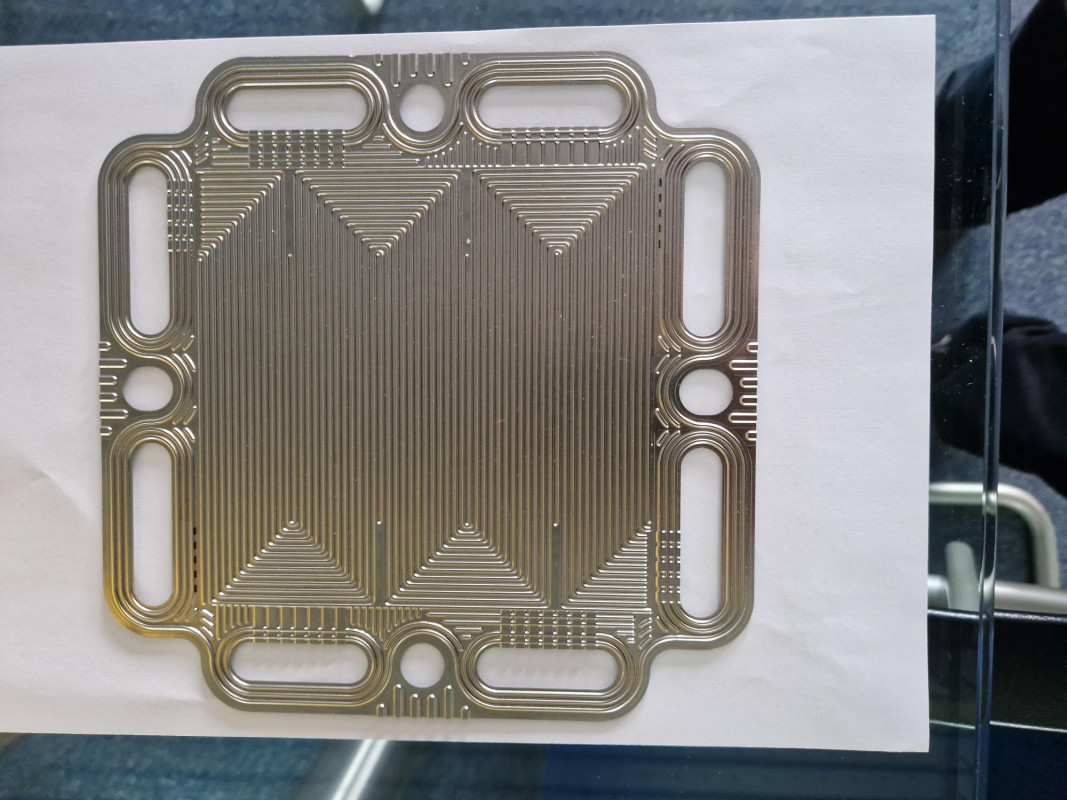
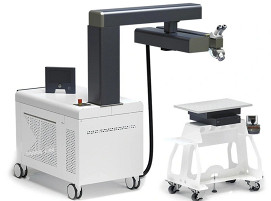
Dünne Bipolarplatten aus Edelstahl müssen präzise geschnitten und mit möglichst geringem Wärmeeintrag verschweißt werden. Üblicherweise sind dafür zwei getrennte Anlagen erforderlich. Im abgeschlossenen ZIM-Projekt LasProBi hat LMB Automation gemeinsam mit Partnern einen Maschinenaufbau entwickelt, der beide Bearbeitungsschritte mit demselben Laser und derselben Scanneroptik abdeckt. Eine schwenkbare Schneiddüse, wechselbare Spanntechnik, kamerabasierte Lagekorrektur und die automatische Verknüpfung von Servo- und Scannerachsen ermöglichen eine flexible Fertigung unterschiedlicher Plattengeometrien. Das Konzept zielt insbesondere auf kleine Losgrößen und die vorserielle Produktion.
Bipolarplatten gehören zu den zentralen Komponenten einer Brennstoffzelle. Zwei gegensinnig geprägte Grundplatinen werden aufeinandergelegt und entlang ihrer Konturen verschweißt. Die eingeprägten Strukturen bilden dabei feine Kanäle für Wasserstoff, Sauerstoff beziehungsweise Luft und Kühlmedium. Je nach Aufbau der Brennstoffzelle unterscheiden sich Geometrie, Ausschnitte und Kanalführung der Platten erheblich. Gerade bei kleinen Stückzahlen und in der Vorserie ist deshalb eine Fertigung gefragt, die sich ohne aufwendige Umbauten an wechselnde Bauteile anpassen lässt.
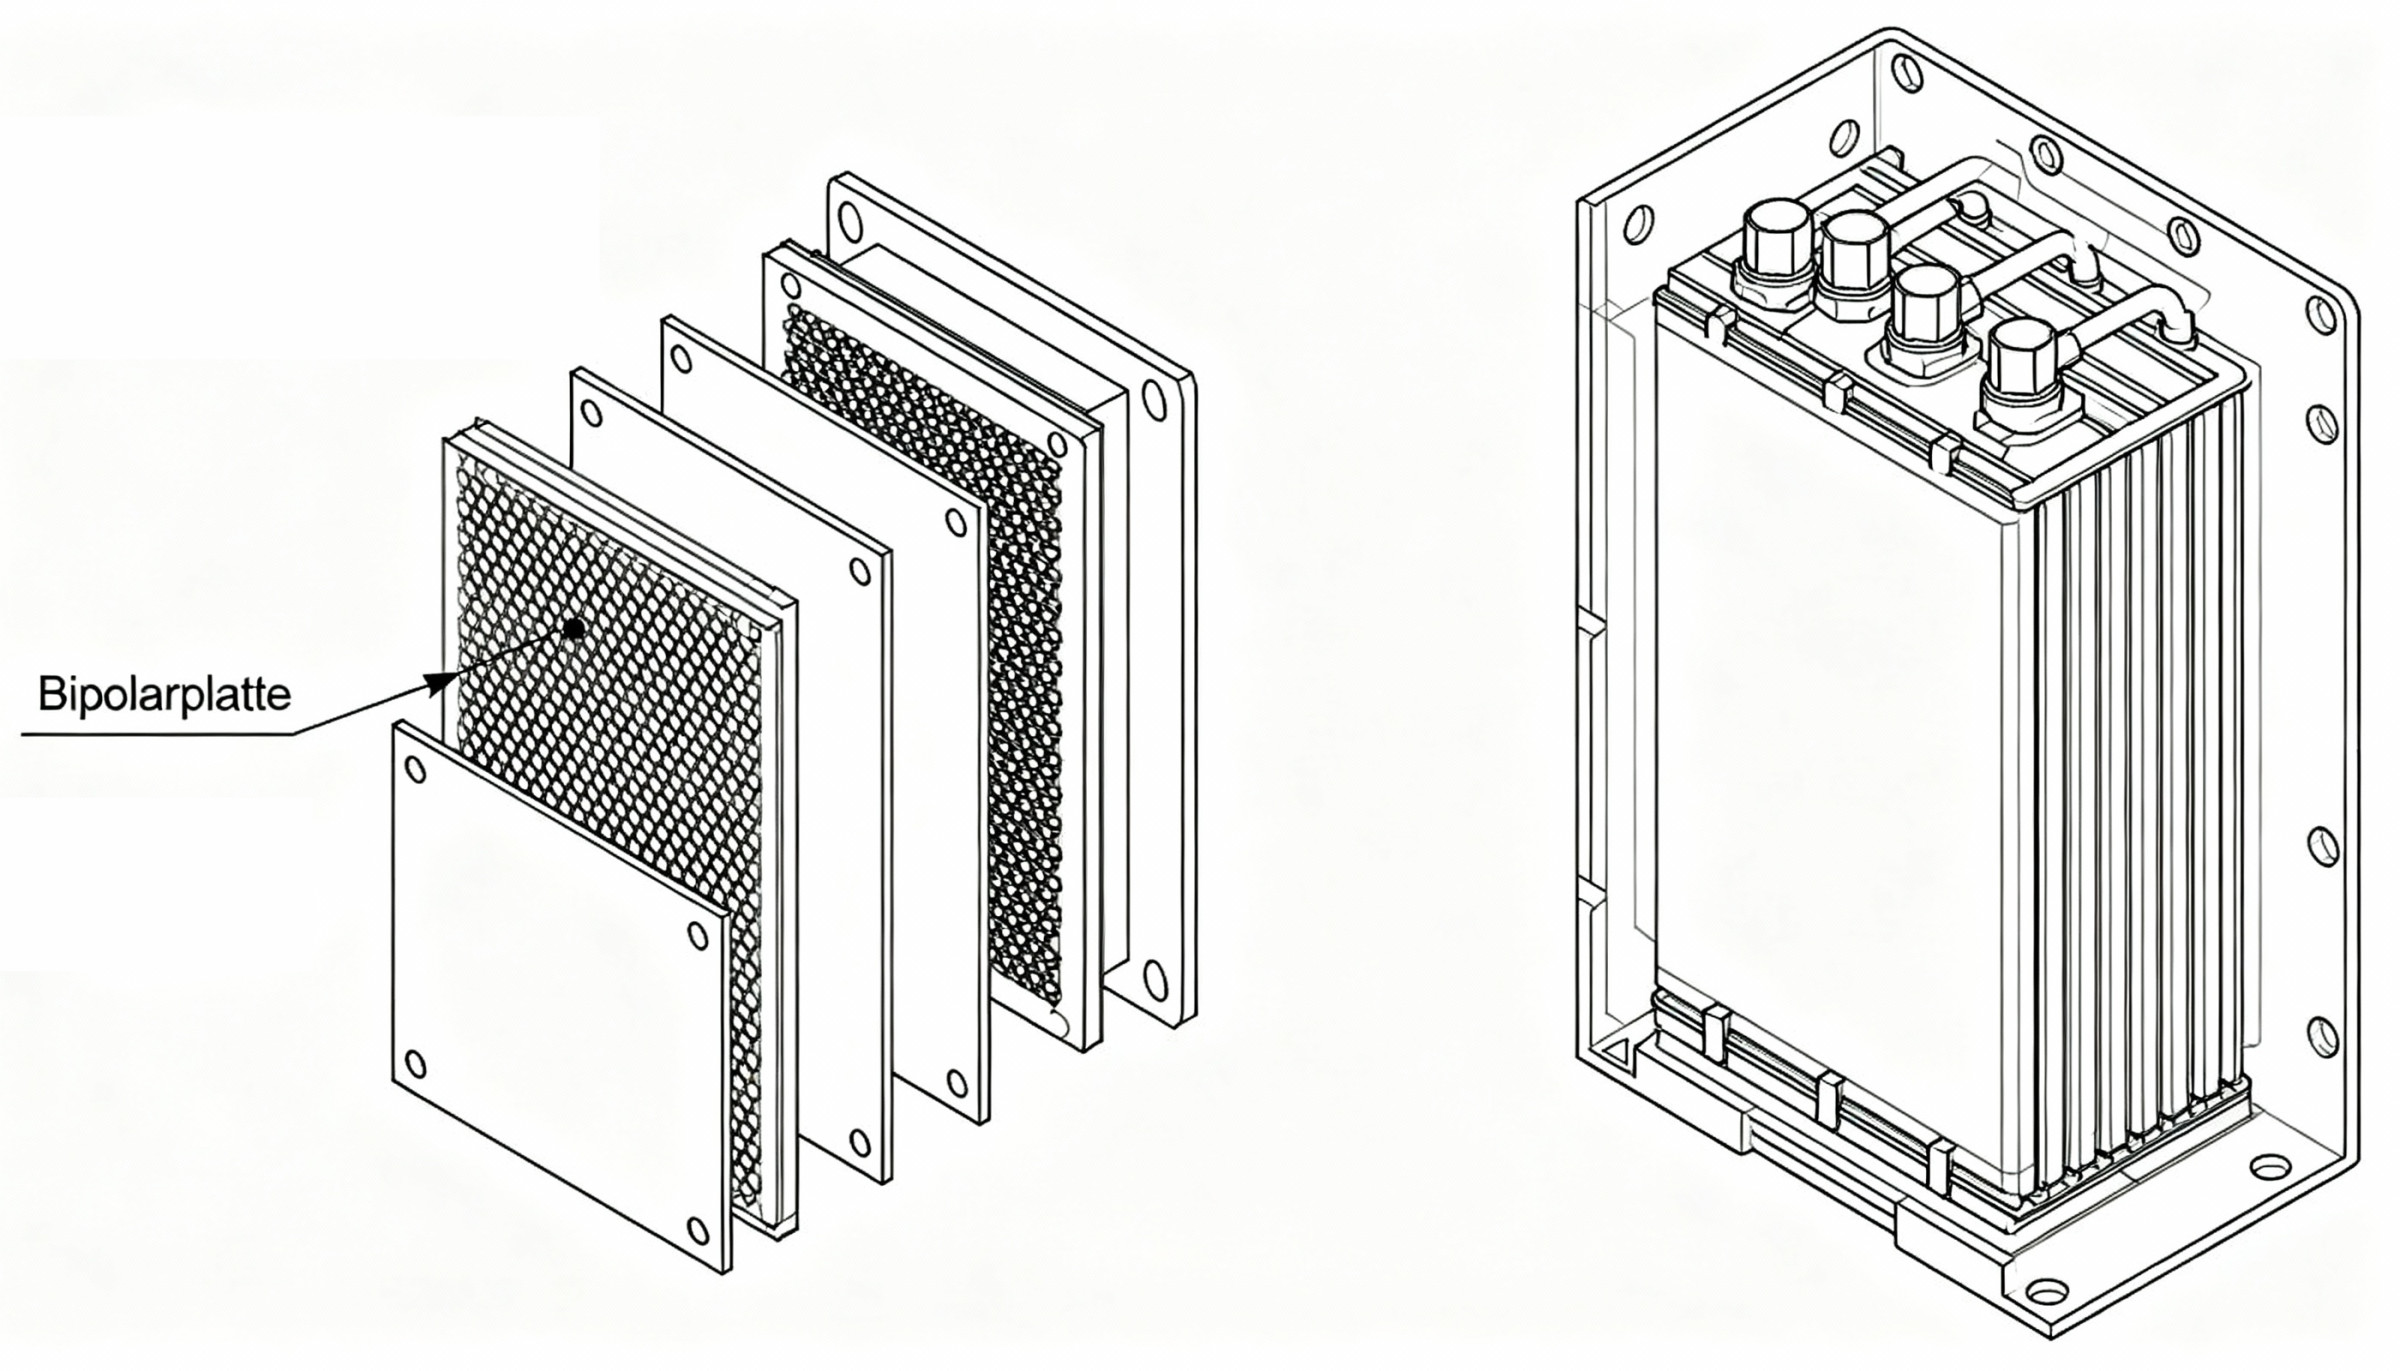
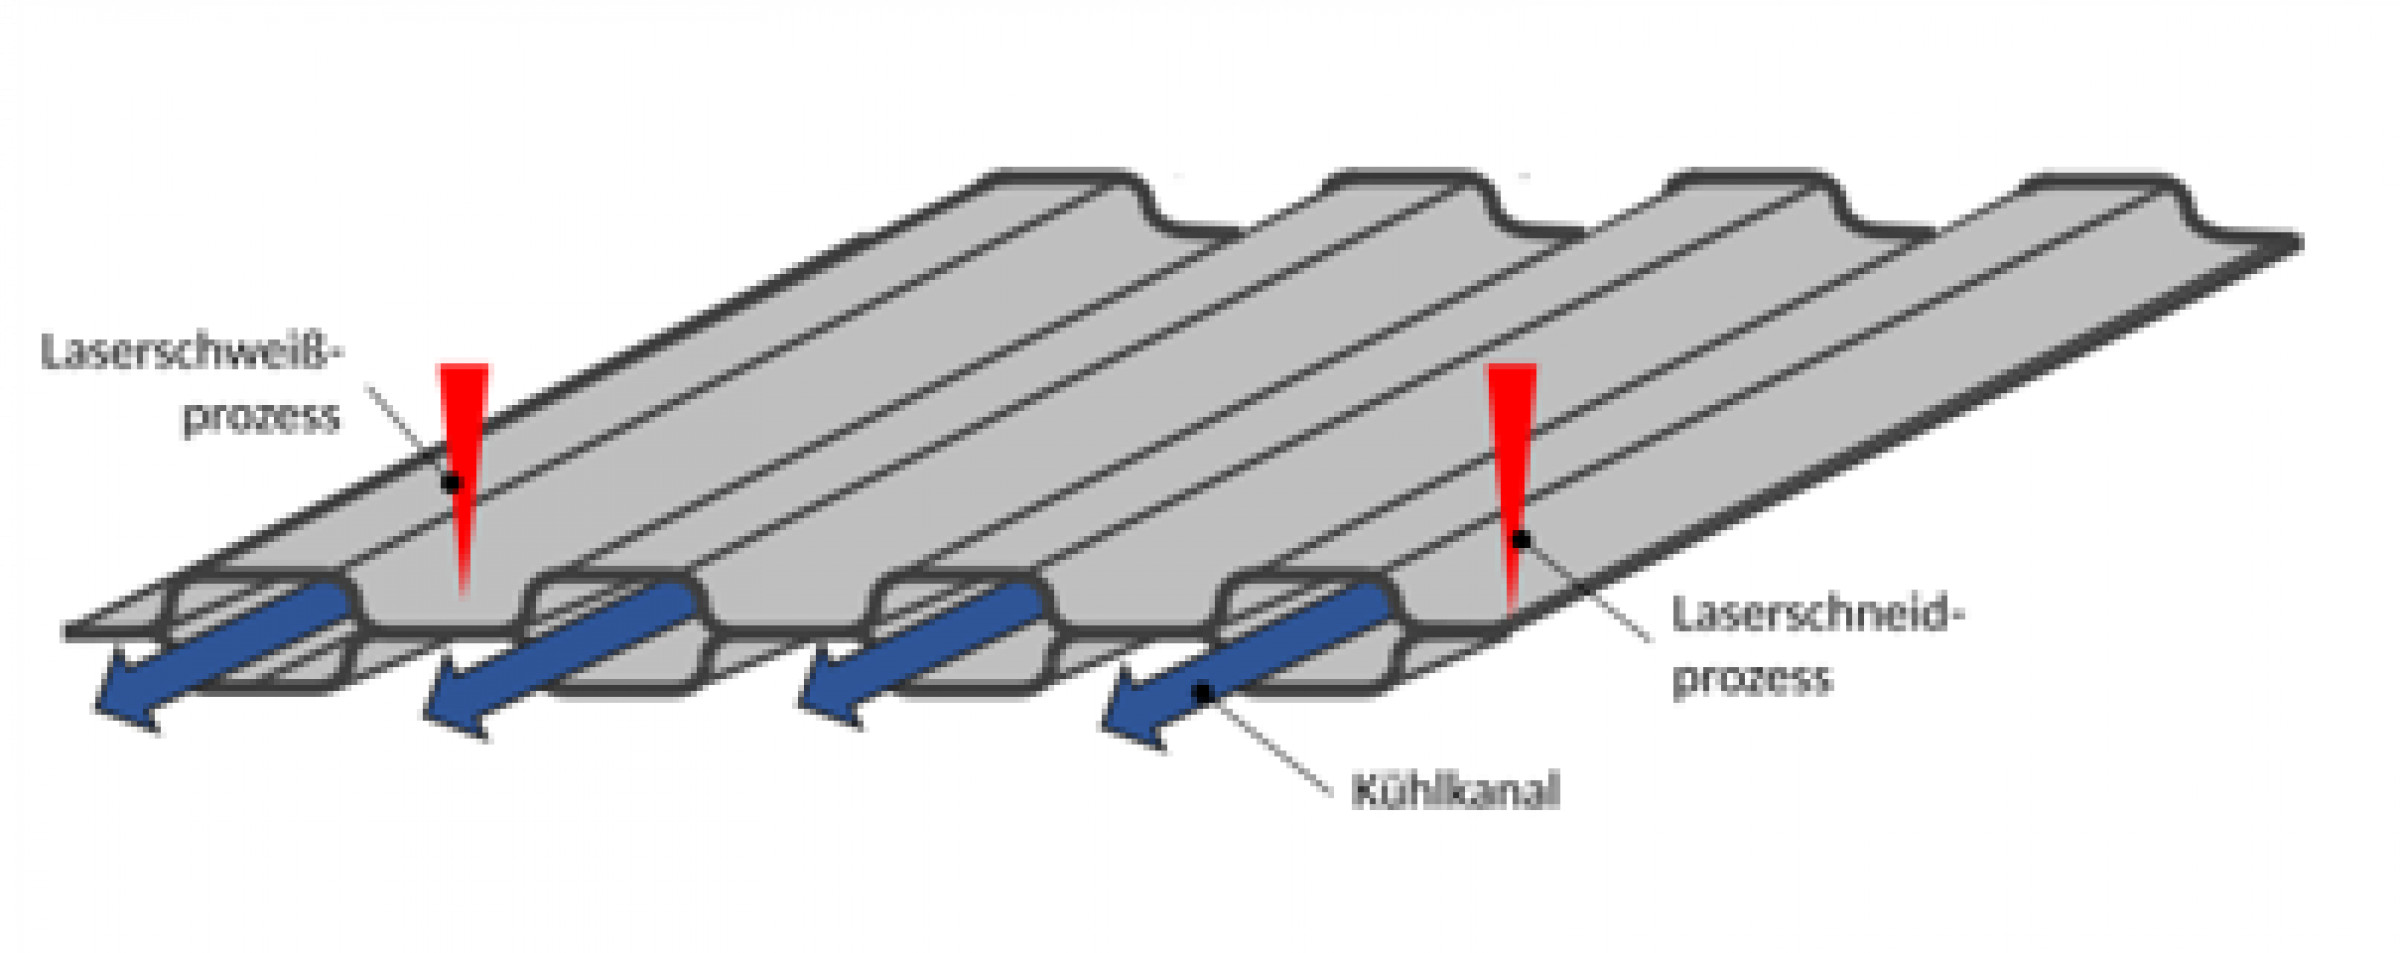
Schneiden und Schweißen in einem Maschinenaufbau
Als Grundmaterial kommen sehr dünne Edelstahlbleche mit typischen Dicken von 0,05 bis 0,1 mm zum Einsatz. Nach dem Prägen müssen die Platten aus dem Grundblech ausgeschnitten, mit den erforderlichen Segmenten und Öffnungen versehen und anschließend lagegenau miteinander verschweißt werden. Beide Prozesse lassen sich mit hoher Präzision laserbasiert ausführen; beim Schneiden und Schweißen sind Vorschubgeschwindigkeiten von etwa 5 bis 10 m/min erreichbar. In konventionellen Fertigungskonzepten werden dafür jedoch meist zwei separate Anlagen eingesetzt. LMB verfolgte im Projekt LasProBi deshalb den Ansatz, beide Bearbeitungsschritte in einer Anlage zusammenzuführen. Das reduziert die erforderliche Grundausstattung und erhöht die Nutzungsmöglichkeiten eines Maschinenaufbaus.
Eine Scanneroptik für beide Prozesse
Für die Bearbeitung können Faser- oder Scheibenlaser eingesetzt werden. Im realisierten Versuchsaufbau arbeitet der Laser gepulst mit einer mittleren Leistung von ein bis zwei Kilowatt; die eingesetzte Faser besitzt einen Durchmesser von 0,1 mm, die Scanneroptik ein Bearbeitungsfeld von 100 x 100 mm. Der entscheidende konstruktive Ansatz besteht darin, die für das Schweißen verwendete Scanneroptik auch für das Schneiden zu nutzen. Dazu wird bei Bedarf pneumatisch eine Schneiddüse unter die Optik geschwenkt. In Schneidposition wird der Laserstrahl mittig durch die Düse auf die Werkstückoberfläche geführt.
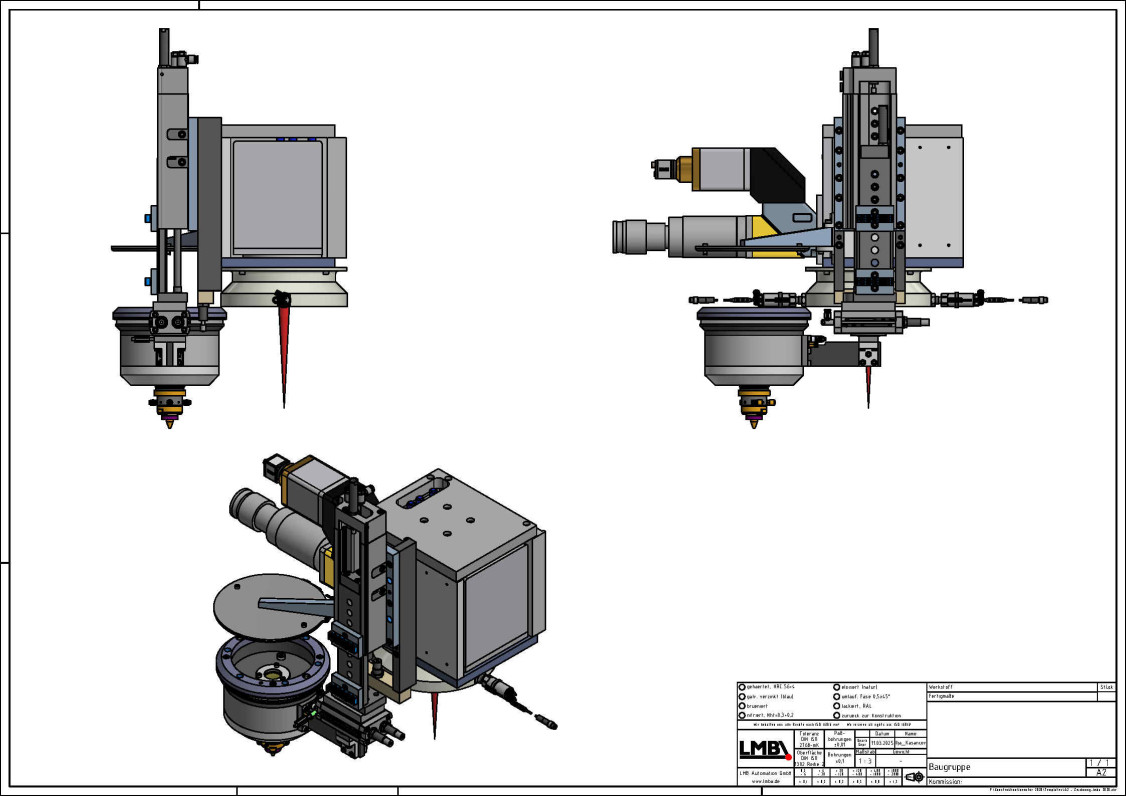
Beim Schneiden drückt ein Stickstoff-Gasjet das aufgeschmolzene Material aus dem Schnittspalt. Damit die Schmelze nach unten abgeführt werden kann, erhält die Aufnahmeplatte Schlitze entsprechend der jeweiligen Schneidkontur. Ein Schutzglas trennt die Schneiddüse gegenüber der Scanneroptik ab und schützt sie vor Staub und Partikeln. Nach dem Schneidprozess wird die Düse in ihre Ruheposition zurückgeschwenkt und abgedeckt. Damit steht den Scannerspiegeln wieder das gesamte Bearbeitungsfeld für den Schweißprozess zur Verfügung.
Wechselbare Spanntechnik und kamerabasierte Lagekorrektur
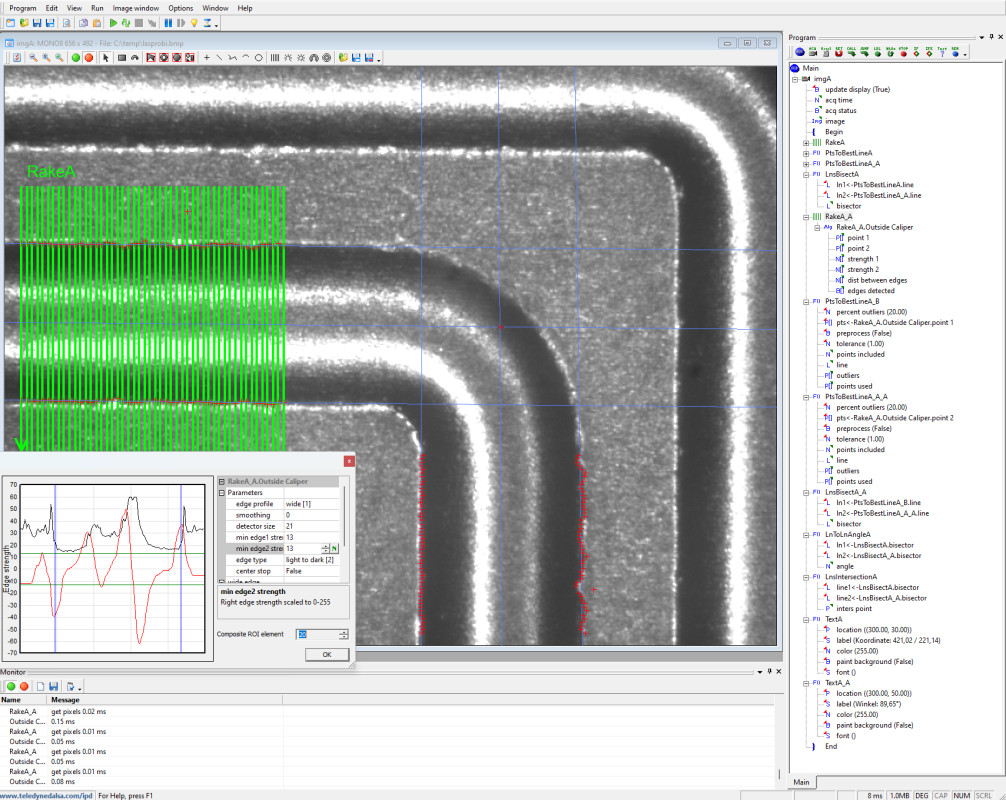
Der Maschinenaufbau bleibt für beide Prozesse gleich; angepasst wird vor allem die Spanntechnik. Für das Schweißen werden zusätzliche Spanner benötigt, die nach dem Einlegen der zweiten Platine manuell oder pneumatisch in Position gebracht werden. Weil die Schweißkontur bei den dünnen Blechen sehr exakt zur geprägten Geometrie ausgerichtet werden muss, ist ein Bildverarbeitungssystem in den Ablauf integriert. Eine Kamera erfasst definierte Konturbereiche des Werkstücks, aus deren Linienverlauf ein Referenz- beziehungsweise Justierpunkt bestimmt wird. Die so ermittelte Lageabweichung fließt anschließend in die Positionierung der Schweißkontur ein.
Technologiedatenbank verbindet Schneiden und Schweißen
Auch softwareseitig sind beide Prozesse miteinander verknüpft. Die Steuerungssoftware ordnet dem Schneidprogramm die nachfolgende Schweißung eindeutig zu und speichert die relevanten Prozessinformationen in einer Technologiedatenbank. Ein offener Postprozessor ermöglicht eine flexible Anpassung der NC-Daten an Geometrie und Technologie. Neben Schneiden und Schweißen können dabei auch Funktionen für Beschriftung, Protokollierung, Prüfdaten und Bildverarbeitung in den Datenfluss einbezogen werden. Damit entsteht aus den einzelnen Bearbeitungsschritten ein durchgängiger, dokumentierbarer Fertigungsablauf.
Scannerachsen halten die Schweißgeschwindigkeit an Ecken konstant
Eine besondere Herausforderung entsteht an Eckpunkten, Spitzen und kleinen Radien. Konventionelle Servoachsen müssen vor einem Richtungswechsel stark abbremsen und anschließend wieder auf Sollgeschwindigkeit beschleunigen. Bei dünnem Material würde die dadurch längere Verweilzeit des Laserstrahls lokal zu einer zu hohen Energiedichte führen; im ungünstigsten Fall können Löcher eingebrannt werden. Eine proportionale Reduzierung der Laserleistung ist keine gleichwertige Lösung, weil dann das für eine sichere Verbindung notwendige Schmelzbad nicht mehr stabil aufrechterhalten wird.
Für diese kritischen Konturbereiche wurde deshalb eine automatische Übergabe der Strahlführung von den Servoachsen an die nahezu trägheitslos arbeitenden Achsen der Scanneroptik umgesetzt. Während die mechanischen Achsen abbremsen und den Richtungswechsel vollziehen, führt der Scanner den Laserstrahl mit annähernd konstanter Geschwindigkeit weiter. Sobald die Servoachsen wieder die erforderliche Vorschubgeschwindigkeit erreicht haben, übernimmt erneut die Maschinenkinematik. Die Umschaltung erfolgt automatisch über ein spezielles Steuerungsmodul und angepasste Software. Auf diese Weise lässt sich der Wärmeeintrag auch an geometrisch anspruchsvollen Stellen deutlich gleichmäßiger halten.
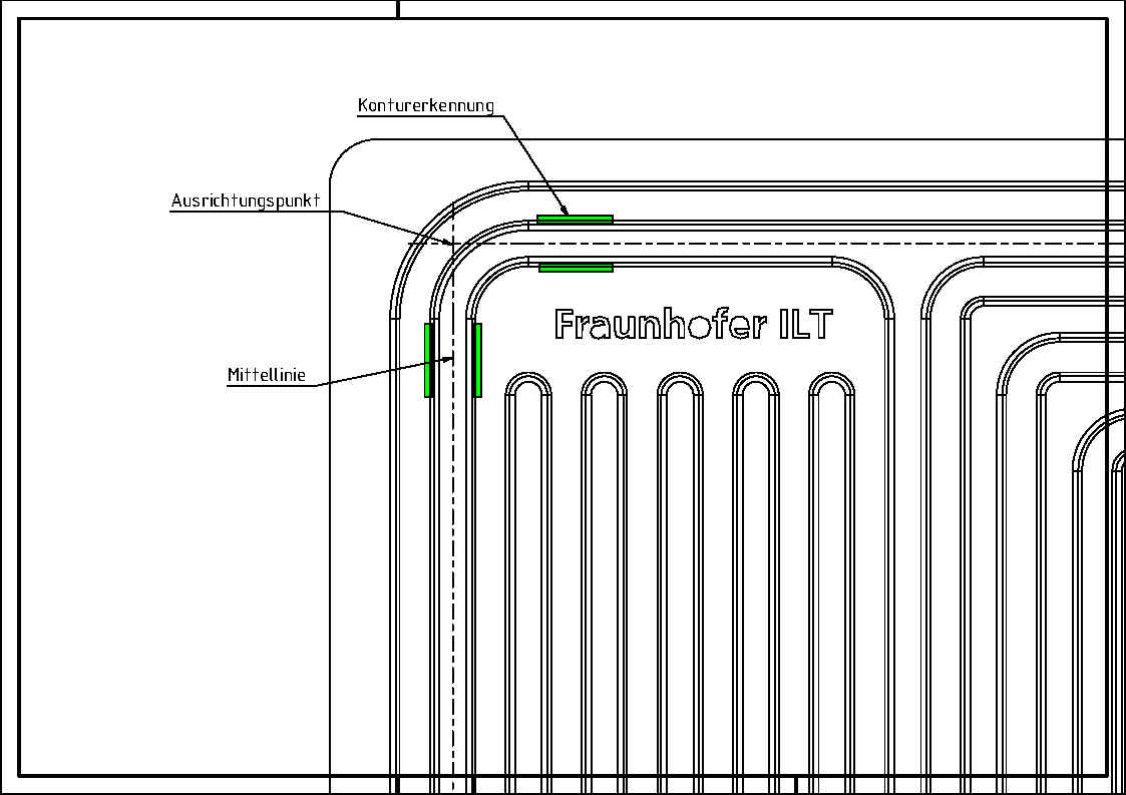
Das im ZIM-Projekt entwickelte Konzept verbindet damit mehrere für die Vorserienfertigung entscheidende Funktionen: Schneiden und Schweißen mit einem Laser, wechselbare Aufnahmen und Spannvorrichtungen, kamerabasierte Lagekorrektur, eine gemeinsame Technologiedatenbank sowie die koordinierte Bewegung von Scanner- und Servoachsen. Gerade weil für Bipolarplatten bislang sehr unterschiedliche Geometrien und Kanalstrukturen verwendet werden, ist diese Anpassungsfähigkeit ein wesentlicher Vorteil. LMB Automation überträgt dabei seine Erfahrung aus dem Sondermaschinenbau und der Lasermaterialbearbeitung auf eine Fertigungsaufgabe, bei der hohe Präzision, geringer Wärmeeintrag und wirtschaftliche Umrüstbarkeit gleichzeitig gefordert sind.
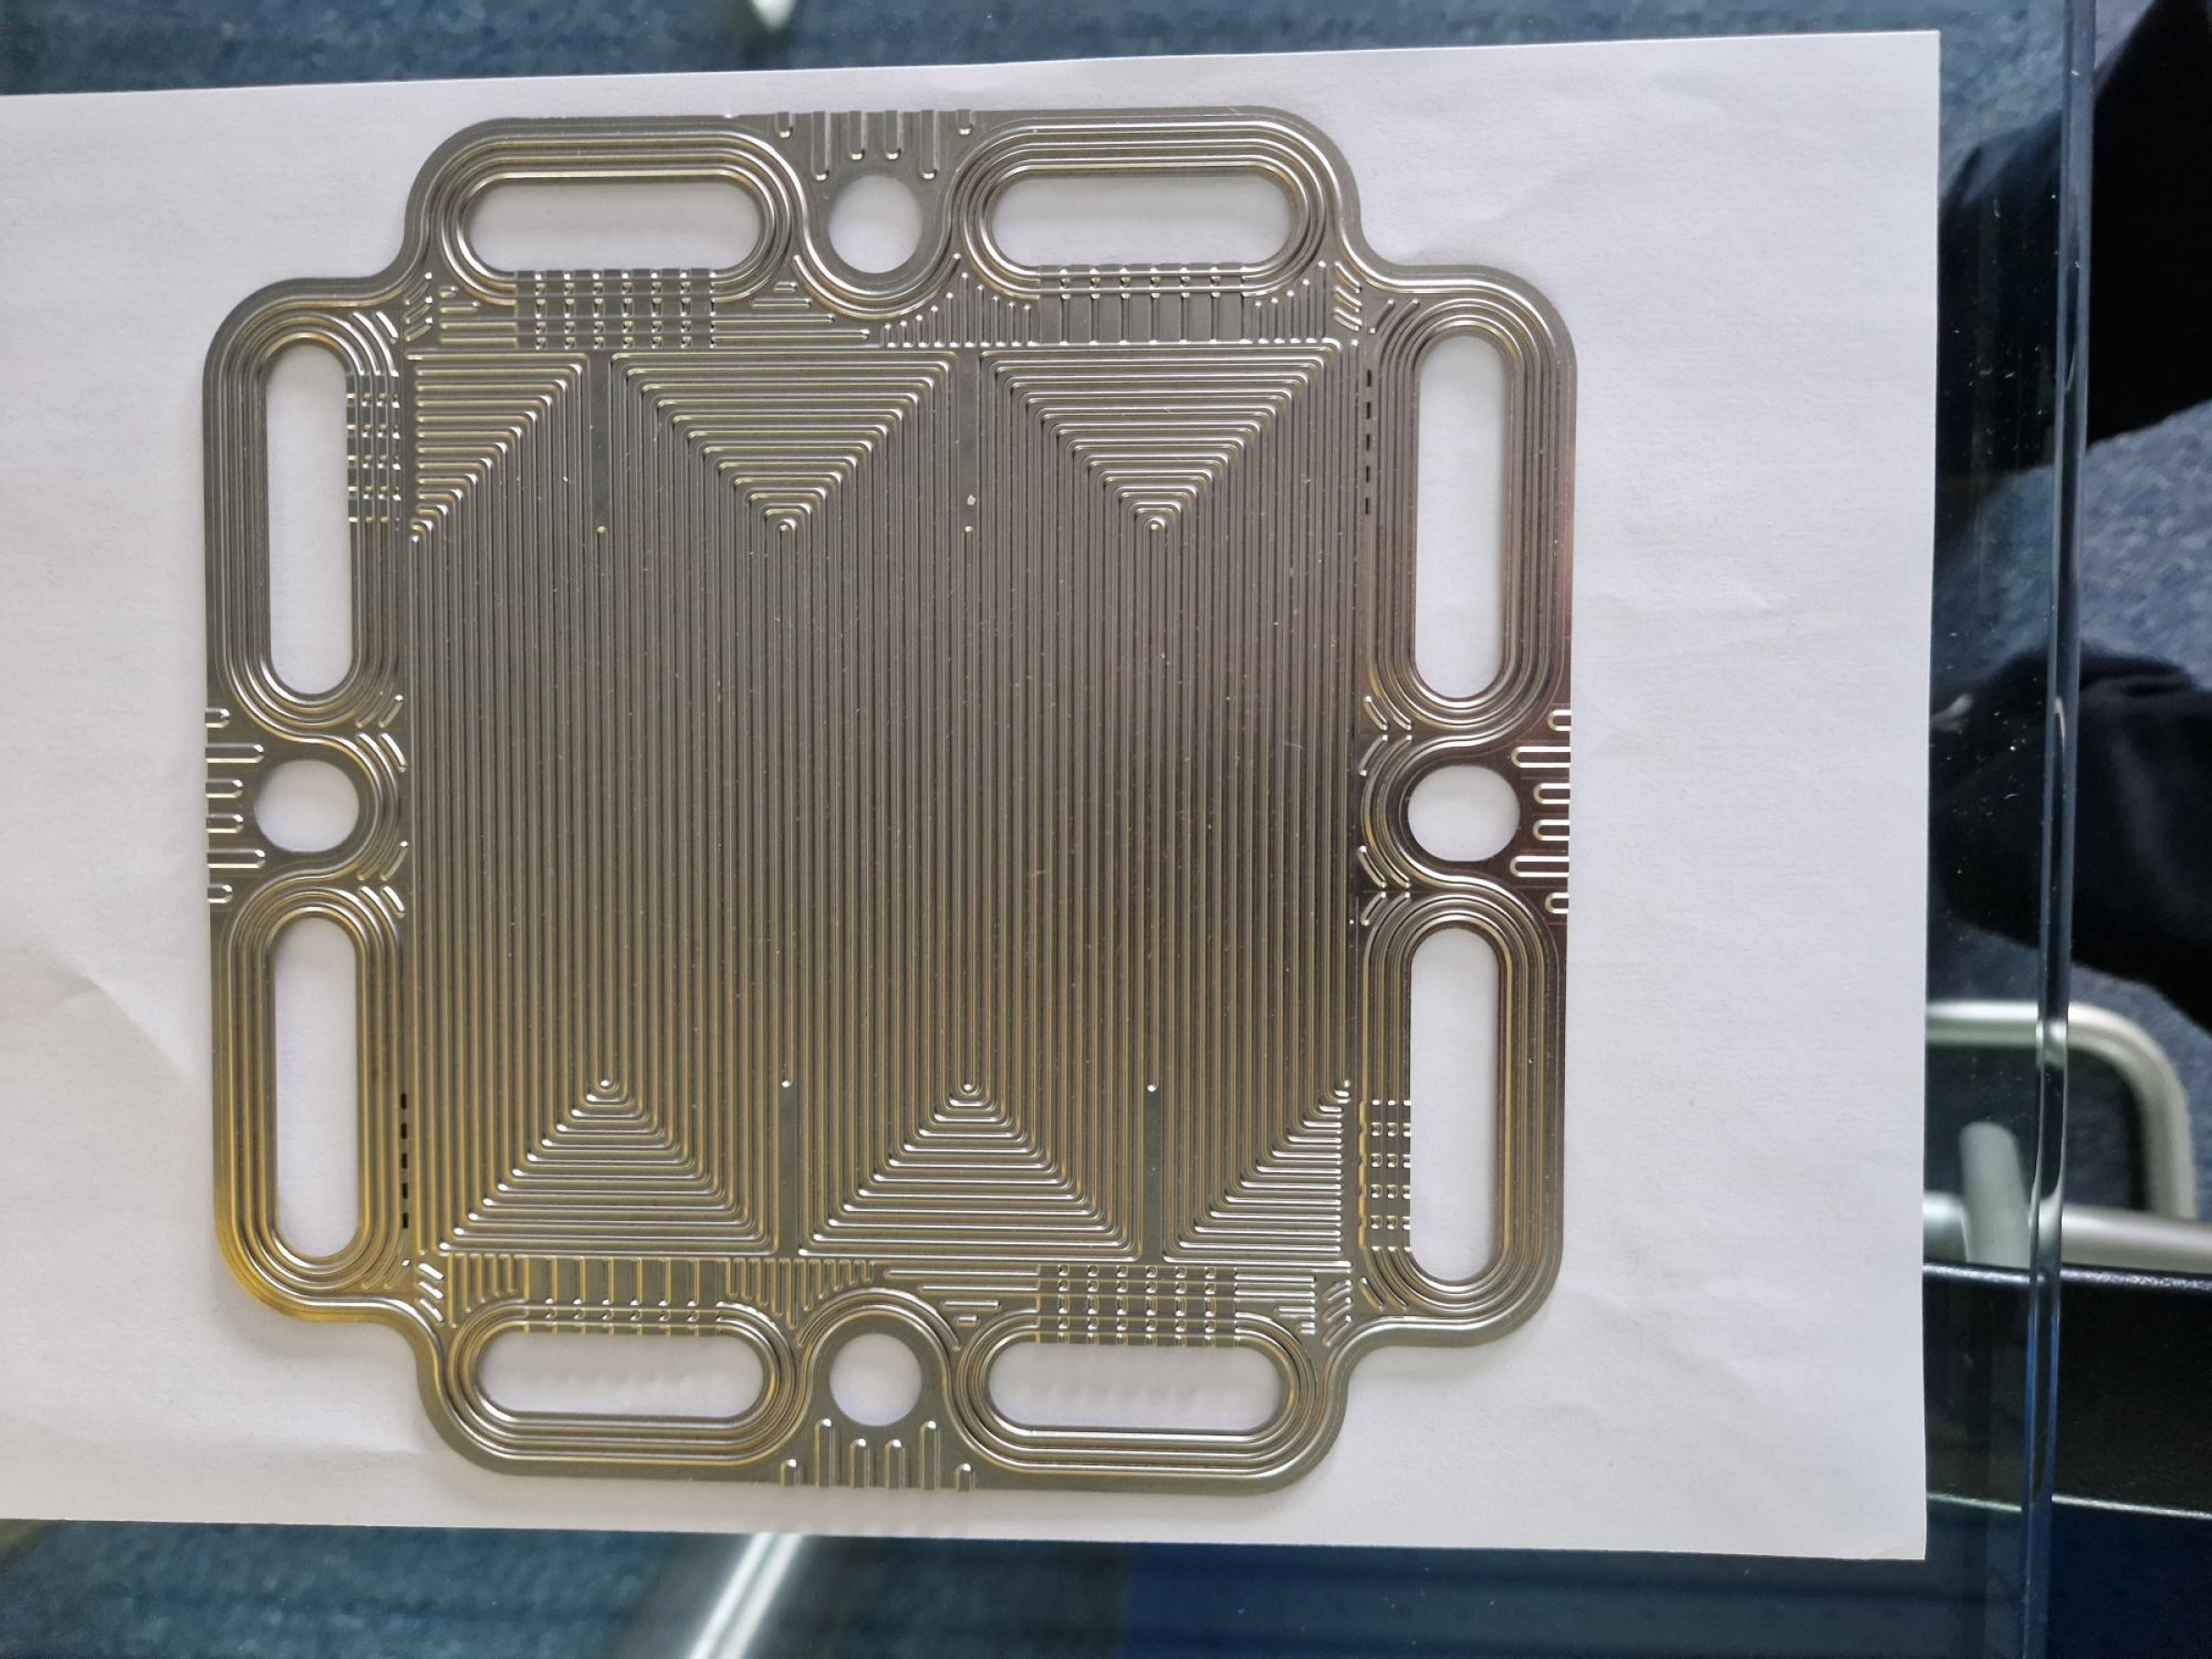
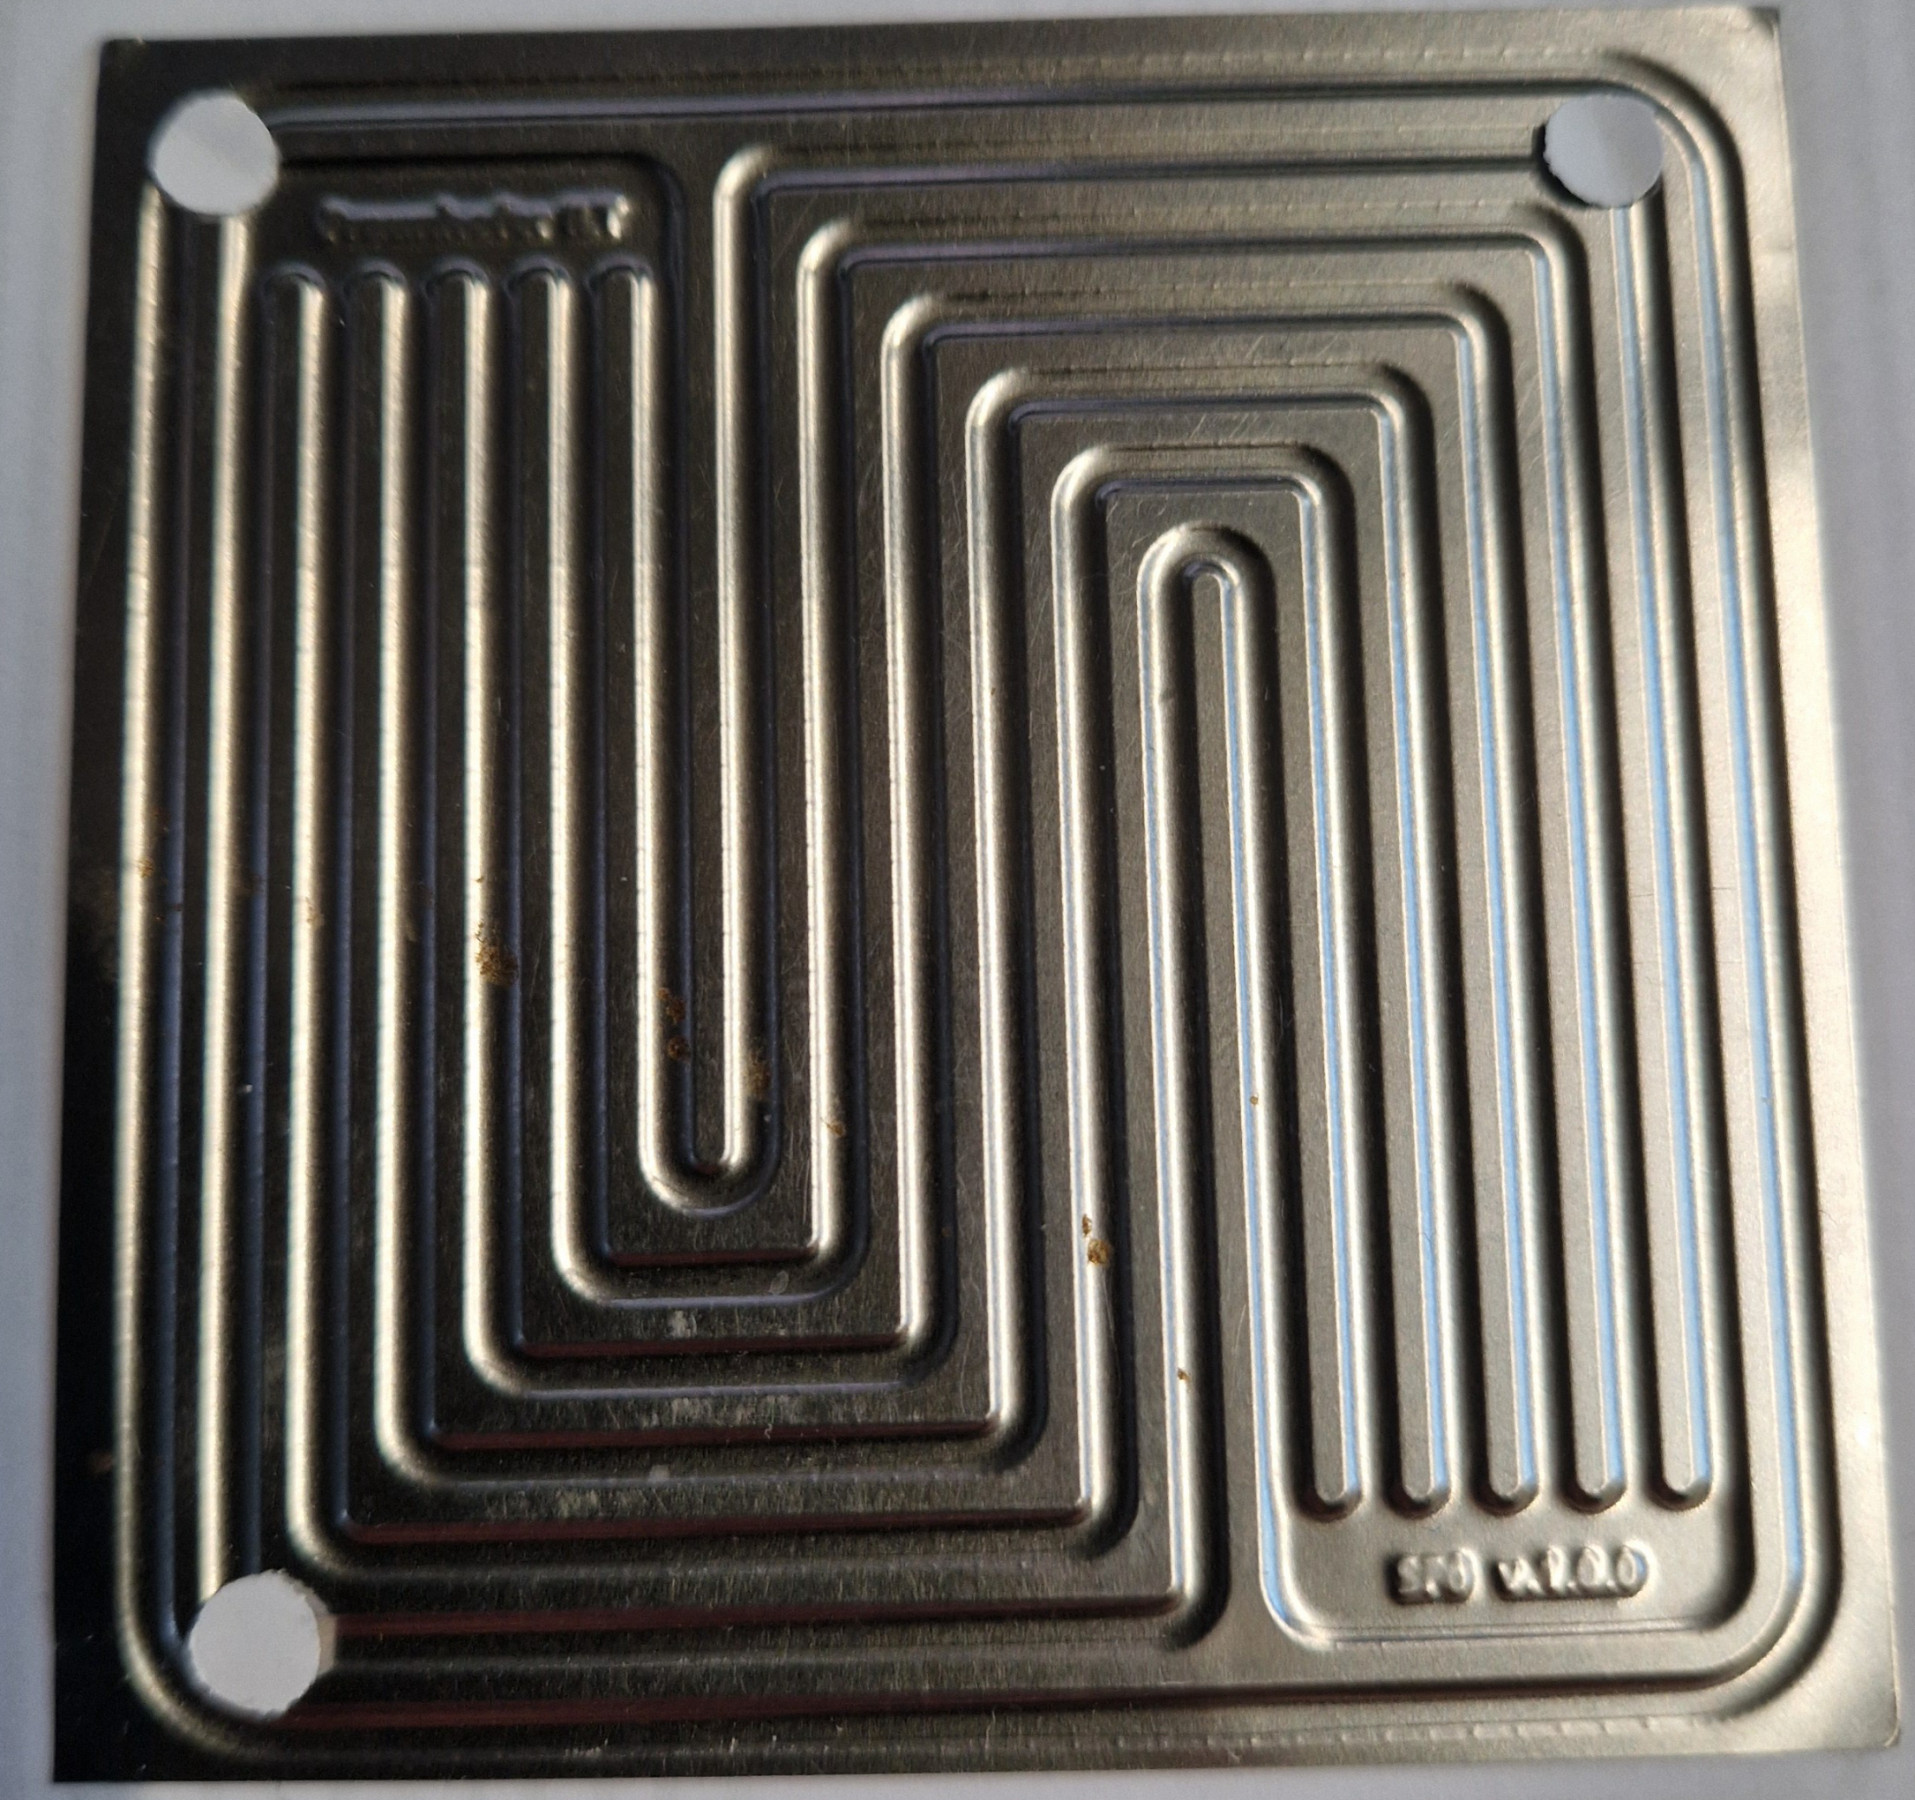
Das Projekt LasProBi ist abgeschlossen. Es zeigt, wie sich Prozessentwicklung, Optik, Spanntechnik, Bildverarbeitung und Maschinensteuerung in einem kompakten Anlagenkonzept zusammenführen lassen. Für Hersteller und Entwicklungspartner von Brennstoffzellensystemen eröffnet der Ansatz insbesondere bei kleinen Losgrößen und in der Vorserie die Möglichkeit, unterschiedliche Bipolarplatten mit einer flexibleren technischen Basis zu fertigen.
(Quelle: LMB Automation GmbH)
Schlagworte
BipolarplattenBrennstoffzellenEdelstahlLaserstrahlschneidenLaserstrahlschweißenScanneroptikSchneidenSchweißen