19.11.2024
Technologien

OCT für automatisiertes konventionelles Schweißen in der Automobilindustrie
Ähnlich wie beim Laserstrahlschweißen vereinfacht die optische Kohärenztomographie (OCT) auch den Betrieb des robotergeführten, automatisierten MSG-Schweißens, indem sie die Nahtführung ermöglicht auf Basis ihrer industrieerprobten, standardisierten Funktionen und Feldbuskommunikation. Darüber hinaus kann OCT die Qualität der Schweißnaht online überwachen, indem es die Naht-Topographie während des MSG-Schweißens misst. Dadurch entfällt eine zeit- und kostenaufwändige Offline-Schweißnahtprüfung.
Das Metall-Schutzgas-Lichtbogenschweißen (MSG-Schweißen) ist als Standardschweißtechnik für Eisen- und Aluminiumlegierungen bekannt. Es erzeugt qualitativ hochwertige, starke und zuverlässige Schweißnähte, die verschiedenen Belastungen und Beanspruchungen standhalten können. In der Vergangenheit wurden viele Großteile von Hand geschweißt. Heutzutage wird diese Arbeit bei den Automobilzulieferern von Robotern übernommen, die sie automatisch oder halbautomatisch am Fließband schweißen können. Das robotergestützte MSG-Schweißen fördert die Produktion von Elektrofahrzeugen. Es ermöglicht das Fügen unterschiedlicher Metalle und Legierungen bei hohen Schweißgeschwindigkeiten und steigert so die Produktionseffizienz. Da beim MSG-Schweißen immer den zu fügenden Teilen Draht zugeführt wird, können größere Spalten überbrückt werden und die Schweißkanten müssen im Vergleich zum Laserschweißen weniger genau vorbereitet sein.
Um die Produktivität des automatisierten MSG-Schweißens weiter zu verbessern und das Risiko einer unzureichenden Verschmelzung zu verringern, muss der Schweißprozess präzise gesteuert werden. Aufgrund der hohen Leistungsanforderungen des robotergeführten MSG-Schweißens wurden bisherige Prozessüberwachungssysteme als unzureichend erachtet.
OCT ist die Lösung für präzises automatisiertes Schweißen
Beim Laserschweißen wird OCT heutzutage schon häufig für die hochpräzise Echtzeitsteuerung und Prozessüberwachung eingesetzt. Da der OCT-Strahl zusammen mit dem Bearbeitungslaserstrahl koaxial auf die Werkstückoberfläche gerichtet wird, ermöglicht das OCT eine topografische Oberflächenprüfung in Pre-, In- und Post-Prozess. Es liefert genaue Informationen über den Positionierungsstatus der Optik und des Werkstücks sowie über die Schweißqualität in Echtzeit. Die Fortschritte in der OCT-Technologie sind auf das MSG-Schweißen übertragbar. Sie ermöglichen eine genaue und konsistente Nahtführung und -prüfung, die für die Massenproduktion von Automobilkomponenten von zunehmender Bedeutung ist.
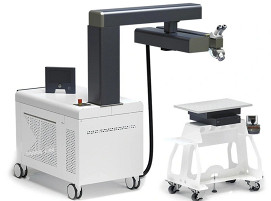
Das berührungslose OCT ist ein kompaktes Komplettsystem. Es wird als eigenständiges Messsystem zur Qualitätsüberwachung eingesetzt oder in Schweißanlagen ohne Schweißoptik anstelle verwendeter Kamerasysteme (wie z.B. im Lichtbogenschweißen). Das Standalone-OCT von Lessmüller Lasertechnik GmbH besteht im Wesentlichen aus OCT-Scanner mit OCT-Referenzpfad, OCT-Sensor und OCT-IPC.
Der OCT-Scanner als Standalone ist zusätzlich mit einem Fokussiermodul mit Fokussierlinse (mit Brennweiten – und damit nominalen Arbeitsabständen – von 300 mm, 400 mm oder 600 mm erhältlich) ausgestattet. Daraus ergibt sich ein lateraler Scanradius des OCT-Scanners von bis zu 25 mm, 35 mm bzw. 55 mm, je nach den optischen Gegebenheiten. Die Auflösung der detektierten Position beträgt typischerweise 5 µm. Der minimale Radius des Konturanalysebereichs bei der Nahtprüfung ist 0,25 mm. Der axiale Messbereich des OCT beträgt in allen Konfigurationen max. 12 mm.
Der OCT-Referenzpfad ist als separates wassergekühltes Modul seitlich in den OCT-Scanner integriert. Dieses Design ermöglicht es, Messfehler aufgrund der Temperaturdifferenz zwischen Mess- und Referenzpfad zu vermeiden.
Der OCT-Sensor enthält eine kurzkohärente Lichtquelle und ein Spektrometer. Der OCT-IPC dient zur Kommunikation mit dem OCT-Sensor, zur Aufnahme und Auswertung der gemessenen OCT-Daten. Da beim Schweißen zahlreicher Werkstücke extrem große Datenmengen anfallen und der lokale Speicherplatz auf dem OCT-IPC begrenzt ist, können die aufgezeichneten Daten zur Dokumentation der Schweißung nach Beendigung des Schweißvorgangs auf einen Netzwerkspeicher übertragen werden. Außerdem ist der OCT-IPC mit einer PCI-Karte für die Feldbuskommunikation mit dem Roboter ausgestattet. Das OCT-System erkennt die Verbindung, analysiert die tatsächliche Kantenposition im Vergleich zur programmierten Roboterposition und steuert die Roboterbewegung präzise durch die Kommunikation mit der SPS und der Schnittstelle mit dem Roboter wie z.B. Fanuc oder Kuka. Darüber hinaus kann OCT als Standalone-System auch zur Online- und Offline-Erkennung von Schweißnahtfehlern eingesetzt werden. OCT signalisiert der SPS sofort, wenn die erkannte Nahttopographie außerhalb der Kundenspezifikation liegt und meldet den Fehlerstatus.
Eine vom Lessmüller Lasertechnik-Team entwickelte, maßgeschneiderte Software stellt dem Anwender Algorithmen zur Nahtführung und Nahtinspektion zur Verfügung, für die Erfassung, Videoaufzeichnung und Auswertung des Vor- und Nachschweißprozesses.
Anwendung von OCT beim robotergeführten MSG-Schweißen
Der OCT-Scanner kann direkt an einen Lichtbogenschweiß-Brenner montiert werden. In der Regel werden zwei OCT-Scanlinien nahe des Schweißbereichs projiziert: eine vor der Brennerdüse (oder dem Lichtbogen) um die Fuge zu scannen, und eine direkt hinter dem Lichtbogen, um die Schweißraupe zu abtasten.
Das Scannen vor dem Schweißen ermöglicht eine präzise und schnelle Online-Bestimmung der lateralen und axialen Verbindungsposition und -ausrichtung. Diese Informationen werden für die Nahtführung in Echtzeit verwendet, da der tatsächliche Nahtverlauf geringfügig von der programmierten Roboterbewegungsbahn abweicht. Das OCT-System übernimmt die Steuerung des Roboters, indem es die Offset-Werte von der ursprünglichen Roboterbahn zur gefundenen Fugenposition an den Roboter sendet, um den Roboter bzw. den Schweißbrenner während des Schweißens exakt auf der Fuge zu bewegen. Die OCT-Scanlinien werden entsprechend der Schweißrichtung kontinuierlich nachgestellt. OCT kann bei Bedarf auch die Schweißwinkelkorrekturen senden.

Das OCT-System scannt mit der zweiten (nachfolgenden) Scanlinie den bereits erstarrten Teil der Naht, der durch den Lichtbogen aufgeschmolzen wurde. Ähnlich wie bei den lasergeschweißten Werkstücken wird das aufgenommene Oberflächenprofil zur automatischen Schweißnahtinspektion in Echtzeit verwendet. Das System ist in der Lage, die relevanten visuellen Schweißfehler zu prüfen und liefert dem Kunden die numerischen Daten: die Schweißnahtlänge; das Profil, die Breite die Fläche und die Kehle der Schweißraupe. Konvexität oder Konkavität der Nahtoberfläche, Hinterschnitte, die Silikate und andere Defekte, so wie Oberflächenrisse, Porosität und Krater, werden im OCT-Bild der Nahtoberfläche sichtbar und können ausgewertet werden. Nahtgeometrien werden untersucht, um z. B. die Überlappung der Schweißnähte zu überprüfen und qualitativ einzuordnen. Wenn die bewerteten Nahtmerkmale außerhalb des vordefinierten Toleranzbereichs liegen, meldet das OCT-System die fehlerhafte Schweißnaht oder sendet sogar eine Warnung, um den Prozess gemäß der Kundenanforderung zu stoppen. Der OCT-Abtastwinkel kann eingestellt werden, um die Sichtbarkeit von Porositäten im OCT-Bild zu verbessern.

Das OCT-System wurde für die Suche nach drei Verbindungstypen beim Lichtbogenschweißen von Werkstücken aus der Automobilzulieferung getestet (Überlapp-, T- und Stumpfnähte). Untersucht wurde die Fähigkeit der OCT-Technologie zur Echtzeit-Nahtführung und -Schweißnahtqualitätsbeurteilung beim robotergeführten MSG-Schweißen von Automobilteilen aus blankem Stahl, beschichtetem Stahl und Aluminium bei einer Robotergeschwindigkeit von 0,5 mm/s bis 2 mm/s. Unter den oben definierten Messbedingungen wird in jedem Fall ein OCT-Signal von guter Qualität erhalten.

Das OCT-System ermöglicht die Messung des Spalts und der Spaltüberbrückung mit einer hohen Genauigkeit. Das Roboterschweißsystem ist in der Regel in der Lage, den Programmablauf des Roboters an die Spaltüberbrückung anzupassen - entweder durch Anpassung der Versätze oder des Schweißwinkels oder einer Kombination aus beidem, je nach Verbindungstyp, Spalt und Überlappungsgröße.
Es wurde experimentell nachgewiesen, dass Rauch die OCT-Signalqualität nicht beeinträchtigt. Fliegende Spritzer werden mit OCT nur selten erkannt. Sie sind zwar im Ergebnisbild sichtbar, haben aber kaum Auswirkungen auf die automatische Nahtführung und Schweißnahtprüfung.
Ziel dieser Prüfung war ein voll funktionsfähiges automatisiertes System zur Schweißnahterkennung und -prüfung zu demonstrieren. Die Anwendung der automatischen Nahtführung und Online-Nahtprüfung mit OCT garantiert allgemein eine geringere Ausschussrate während des Schweißens und mindert zudem die Notwendigkeit einer separaten Qualitätskontrolle nach dem Schweißvorgang. Somit bietet OCT dem robotergeführten MSG-Schweißen eine Prozess- und Qualitätsüberwachungsfunktion, die es kosteneffektiv, hochproduktiv und effizient macht, mit guten wirtschaftlichen Ergebnissen für die Produktion von langlebigen Strukturteilen von Automobilen, einschließlich Elektrofahrzeugen.
(Quelle: Zuerst veröffentlicht in PhotonicsViews 4/2024, S. 39-43)
Schlagworte
AutomobilindustrieMetall-SchutzgasschweißenMSG SchweißenOCTOptische KohärenztomographieRoboterschweißenSchweißenSchweißtechnik