17.04.2026
Advertorial
Anzeige
Wenn T-Anschlüsse im Hafenbau keine Fehler verzeihen
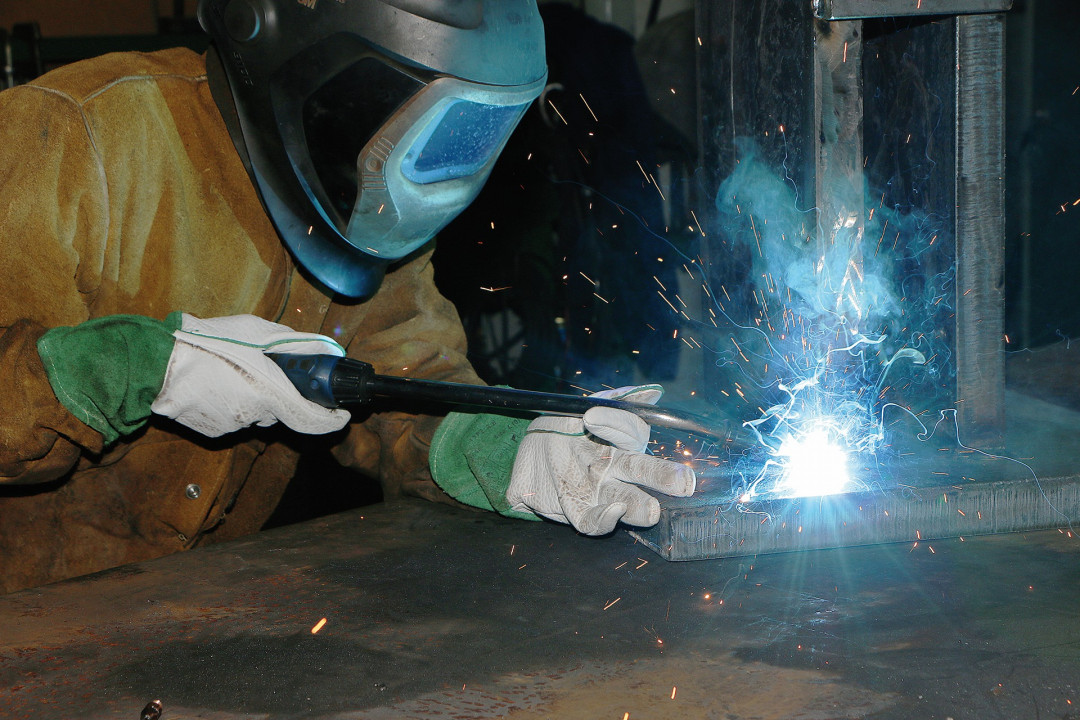
Spundwandkonstruktionen im Hafenbau gehören zu den Anwendungen, bei denen Schweißfachkräfte besonders gefordert sind. Hohe Zugkräfte, dicke Bleche und enge Platzverhältnisse treffen auf strenge Vorgaben der Bauaufsicht. T‑Anschlüsse an Spundwänden lassen wenig Spielraum: Die Schweißnaht muss vollständig durchgeschweißt werden und exakt definierte Nahtmaße einhalten. Unterbrechungen und Nacharbeit sind zu vermeiden.
In der Praxis bedeutet das häufig beengte Arbeitsverhältnisse. Zwischen schweren Stahlplatten steht nur wenig Raum für den Brenner zur Verfügung, die Sicht auf das Schmelzbad ist eingeschränkt und jede unruhige Bewegung wirkt sich sofort auf die Naht aus. Das stellt hohe Anforderungen an die Schweißfachkraft und die eingesetzten Brennertechnik.
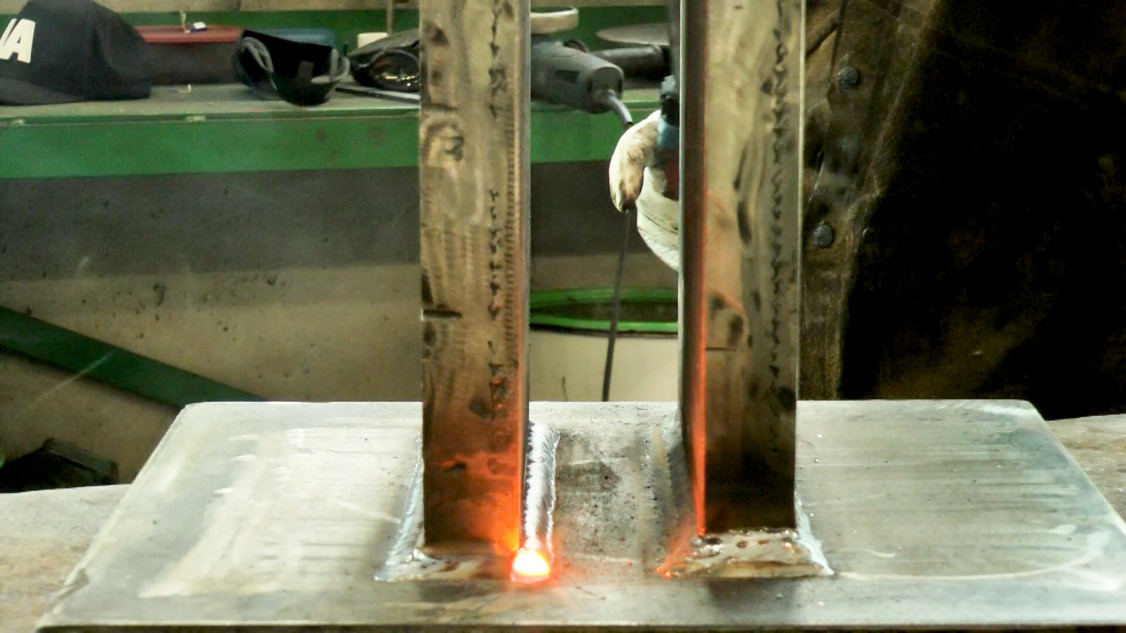
Beim Dortmunder Unternehmen Anker Schroeder ASDO, das auf Verankerungstechnik für den Wasser‑ und Ingenieurbau spezialisiert ist, gehören solche T‑Anschlüsse zum Alltag. Die Bauteile bestehen aus 30 bis 60 Millimeter starken Blechen, die in sehr engem Abstand zueinander positioniert sind. Ziel ist es, die Naht in einem Zug durchzuschweißen, ohne den Brenner abzusetzen. Standard-Brennergeometrien stoßen hier schnell an ihre Grenzen.
Brennergeometrie als entscheidender Faktor
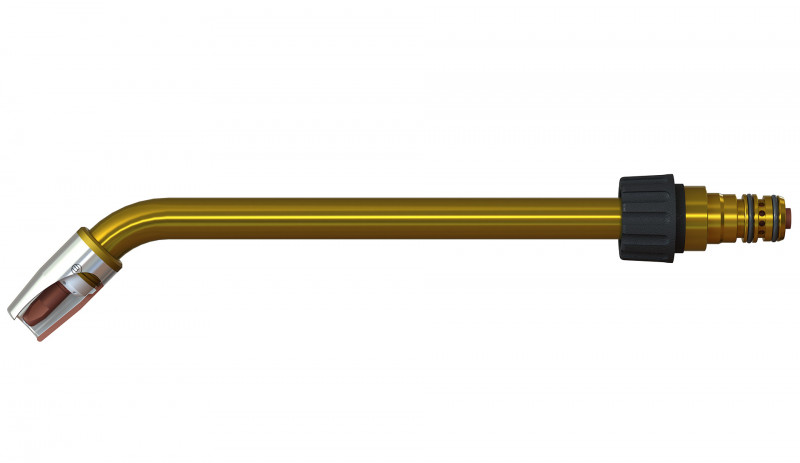
Für solche Arbeiten setzt Anker Schroeder auf flüssiggekühlte MIG/MAG‑Schweißbrenner der Abimig W T-Serie von Abicor Binzel mit verlängerten Brennerhals. Sie verschaffen einen zusätzlichen Abstand zwischen Hand und Bauteil und ermöglichen es, den Brenner zwischen den T-Anschlussstücken stabil zu führen. Dadurch lässt sich die Schweißnaht gleichmäßig und ohne Absetzen durchschweißen.
Die Abimig W T-Schweißbrenner sind zudem stufenlos um 360 Grad drehbar und einfach zu wechseln. Dadurch kann die Schweißfachkraft den Brennerwinkel flexibel an die jeweilige Schweißlage anpassen, was das Schweißen in anspruchsvollen Zwangslagen erleichtert. Sollte der Brennerhals ausgetauscht werden müssen, kann der Wechsel direkt am Einsatzort vorgenommen werden. Da der Draht dabei nicht aus dem Schlauchpaket gezogen werden muss, bleibt der Aufwand gering und der Schweißprozess kann zügig fortgesetzt werden. Vernickelte Oberflächen an Brennerhals und Gasdüse reduzieren zudem die Anhaftung von Schweißspritzern. Er hat einen extra kurzen Brennerkopf und kann in den Längen 146 mm, 205 mm, 250 mm, 350 mm, 500 mm und 650 mm eingesetzt werden.
Langjährige Expertise aus dem schweren Stahlbau
Anker Schroeder fertigt seit mehr als 100 Jahren hochbelastbare Zugelemente aus Stahl. Der Schwerpunkt liegt auf Verankerungssystemen für Hafen‑, Brücken‑ und Ingenieurbau mit Spezialisierung auf das Stauchschmieden. Die anspruchsvollen Bauteile bilden die Grundlage für Komponenten, die weltweit unter hohen Lasten eingesetzt werden.
(Quelle: Alexander Binzel Schweisstechnik GmbH & Co. KG)
Schlagworte
BrennerhalsBrennertechnikMIG/MAG-SchweißenSchweißbrennerSchweißenSchweißnahtSchweißprozessT‑AnschlüsseVerankerungstechnikZwangslagen