23.07.2019
Trendthema
Erfolgreiche Praxiserprobung: Bidirektionale Sensorik optimiert das Laserauftragschweißen
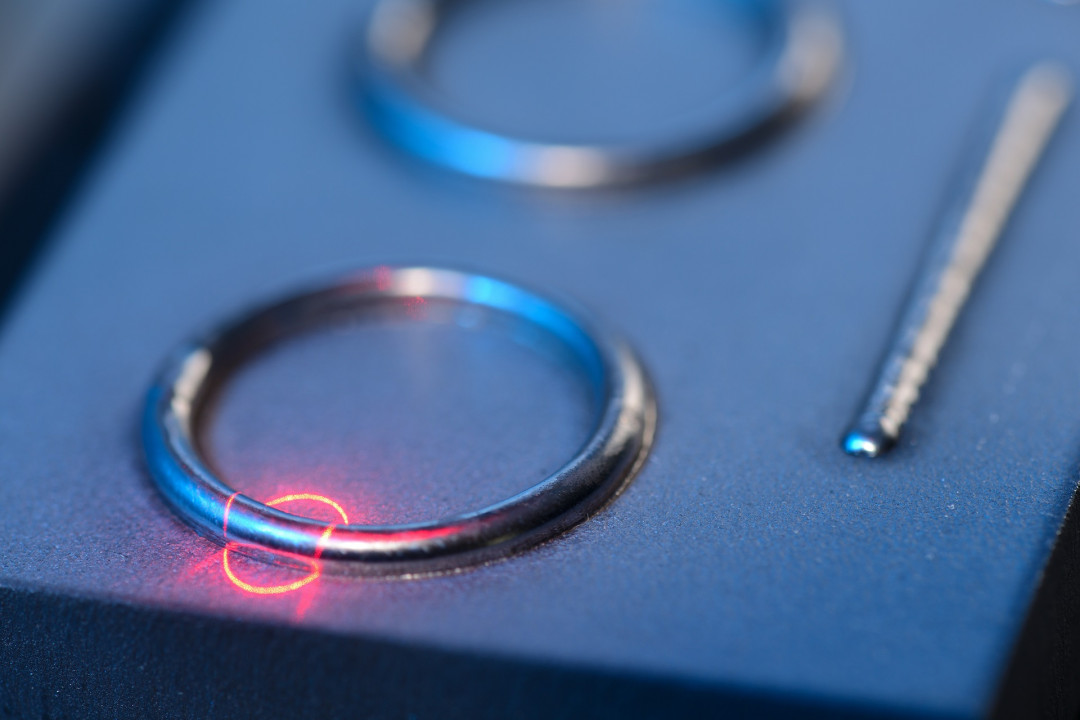
Die Qualität generativ gefertigter Bauteile steht und fällt nicht nur mit dem Fertigungsverfahren, sondern auch mit der Inline-Prozessregelung. Die Prozessregelung sorgt für einen sicheren Beschichtungsprozess, denn Abweichungen von der Soll-Geometrie werden sofort erkannt. Wie gut das mit einer bidirektionalen Sensorik bereits beim Laserauftragschweißen im Zusammenspiel mit einer kommerziellen Optik gelingt, demonstrierte das Fraunhofer-Institut für Lasertechnik ILT auf der LASER World of PHOTONICS 2019.
Das Fraunhofer ILT entwickelt optische Sensorik seit rund zehn Jahren gezielt für die Fertigungsmesstechnik. Dabei hat sich insbesondere die Sensorik mit der Bezeichnung »bd-1« beispielsweise bei der Messung von Metallbanddicken bewährt. Aufgrund der bidirektionalen Arbeitsweise nimmt die Lasermessstrahlung den gleichen Hin- und Rückweg. Sender und Empfänger müssen hier nicht aufeinander ausgerichtet werden, deshalb kann die Messstrahlung u. a. auch über Scanner-Spiegel oder andere Ablenkvorrichtungen geführt werden. Die »bd-1«-Messtechnik lässt sich aus diesem Grund sehr gut mit Laserstrahlen kombinieren, die beispielsweise für den Laserauftrag genutzt werden.
»bd-1«-Sensorik gleicht Prozessschwankungen aus
Diese Eigenschaften sprachen dafür, die bidirektionale Sensorik auch bei additiven Fertigungsverfahren zu nutzen: So hängen etwa Spurhöhe und Schichtdicke beim Laserauftragschweißen (LA) von sehr vielen Faktoren ab. Trotz aller Bemühungen, die Verfahrensparameter konstant zu halten, kommt es immer wieder zu Schwankungen – etwa bei der Materialzufuhr und der Verfahr-geschwindigkeit an Umkehrpunkten. Die Folgen sind schwankende Schichtdicken und geometrische Abweichungen. Weil sich aber zum Beispiel die Materialzufuhr nicht beliebig stabilisieren lässt, steht und fällt die Auftragsqualität mit der ständigen Inline-Überwachung der Schichtdicke. Sie erlaubt es, schnell auf Schwankungen bei Spurhöhen und Lagen zu reagieren. Insbesondere beim Laserauftragschweißen von größeren Bauteilen kann die bidirektionale Inline-Messung zur Qualitätssicherung und Prozessregelung eingesetzt werden.
Verwirklichen lassen sich derartige Lösungen ohne großen Aufwand, denn dank der kompakten Gestaltung der »bd-1«-Messköpfe können sie leicht in bestehende Optiken integriert werden. Um aufgetragene Spurhöhen richtungsunabhängig messen zu können, wird die Messstrahlung koaxial zur Bearbeitungsstrahlung eingekoppelt und über Spiegel um den Auftragspunkt abgelenkt.
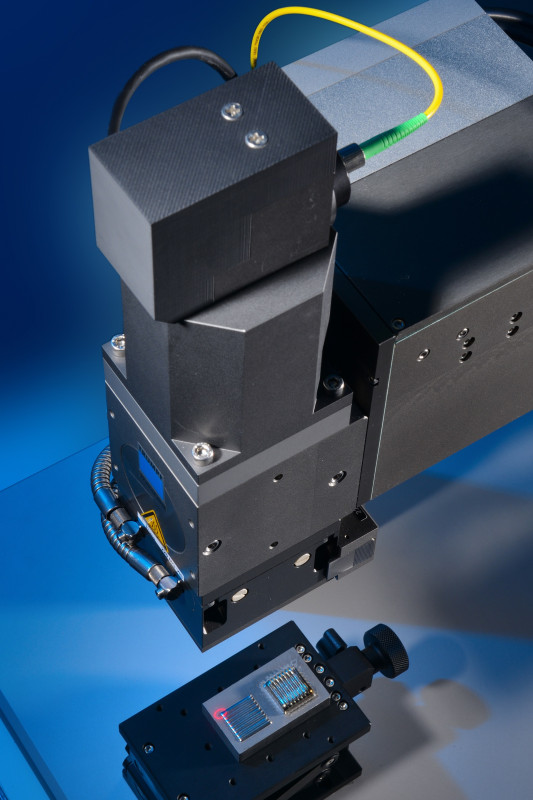
Anwender können die »bd-1«-Sensorik bei pulver- und koaxialdraht-basierten LA-Prozessen zur Qualitätssicherung und zum Aufbau einer Echtzeit-Regelung von Fertigungsprozessen nutzen. Die Sensorik eignet sich außerdem zur Überwachung und Regelung weiterer Anwendungen wie Laserbohren und Lasermikrostrukturierung.
(Quelle: Presseinformation des Fraunhofer ILT Aachen)
Schlagworte
Additive FertigungLaserauftragschweißenProzessregelungQualitätssicherungSchweißtechnik