06.04.2022
Technologien
Laserstrahlschweißen soll Stahlbau revolutionieren
Energie- und Ressourceneffizienz werden zunehmend wichtiger. Für den konventionellen Stahlbau hat das Fraunhofer-Institut für Werkstoff- und Strahltechnik IWS daher gemeinsam mit Partnern eine Alternative entwickelt, die nicht nur eine Prozesstechnik-Lösung darstellt, sondern auch die Grundlage für Hardware- und Lasersicherheit bildet. Neben einer schonenderen Bearbeitung hochfester Werkstoffe werden deutlich verringerte Energieaufwendungen und Kosten bei gleichzeitig stark erhöhter Prozessgeschwindigkeit möglich. Verglichen mit konventionellen Fügeverfahren lässt sich der Energieeintrag ins Bauteil um bis zu 80 Prozent reduzieren. Das anschließende Richten des Bauteils entfällt sogar ganz.
In vielen technischen Bauwerken steckt ein Anwendungsbeispiel für den Stahlbau. Egal ob Containerschiffe, Schienenfahrzeuge, Brücken oder Windkrafttürme, in allen diesen Konstruktionen können mehrere 100 Meter Schweißnaht vorhanden sein. Üblicherweise kommen dafür konventionelle industrielle Verfahren wie das Metall-Aktivgasschweißen oder das Unterpulverschweißen zum Einsatz. Das Problem dabei: Durch die geringe Intensität des Lichtbogens fließt ein Großteil der aufgewendeten Energie nicht in den gewünschten Schweißprozess, sondern geht in Form von Wärme in das Bauteil verloren. Der Energiebedarf für die Nachbehandlung der Schweißnaht liegt vielfach in ähnlichen Größenordnungen wie derjenige für den eigentlichen Schweißprozess. „Diese energieintensiven Verfahren rufen eine erhebliche thermische Schädigung des Werkstoffs hervor und führen zu starken Verzugserscheinungen der Konstruktion – somit zu hohen Kosten durch nachträgliche Richtarbeit“, betont Dr. Dirk Dittrich, der am Fraunhofer IWS die Gruppe Laserstrahlschweißen leitet.
Leistungsfähiges Laserstrahlschweißverfahren
Ein Forscherteam um Dittrich hat im Projekt „VE-MES – Energieeffizientes und verzugsarmes Laser-Mehrlagen-Engspalt-Schweißen“ gemeinsam mit Industriepartnern eine energieeffiziente Alternative entwickelt. Das Laser-Mehrlagen-Engspalt-Schweißen (Laser-MES) bringt einen marktüblichen Hochleistungslaser zum Einsatz und besticht im Vergleich zu herkömmlichen Methoden durch verringerte Lagenanzahl und drastisch reduziertes Nahtvolumen. Daraus ergeben sich die entscheidenden Vorteile dieses Schweißverfahrens. „Wir können den Energieeintrag in das Bauteil beim Schweißen – je nach Komponente – um bis zu 80 Prozent und den Zusatzwerkstoffverbrauch um bis zu 85 Prozent im Vergleich zu herkömmlichen Lichtbogenverfahren senken“, unterstreicht Dirk Dittrich. „Zudem war am betrachteten Bauteil kein Richtprozess mehr erforderlich. Dadurch reduzieren wir Fertigungszeit und -kosten, können auch hochfeste Stahlwerkstoffe verarbeiten und verbessern die CO2-Bilanz der gesamten Fertigungskette deutlich. Das könnte bei der Vielzahl von Stahlbaukonstruktionen, die in Deutschland und in der Welt erstellt werden, einen erheblichen Vorteil darstellen.“ Denn die hohe Intensität des Laserstrahls garantiert einen sehr lokalen Energieeintrag an der Schweißstelle, wohingegen die umliegenden Bauteilbereiche vergleichsweise kalt bleiben.
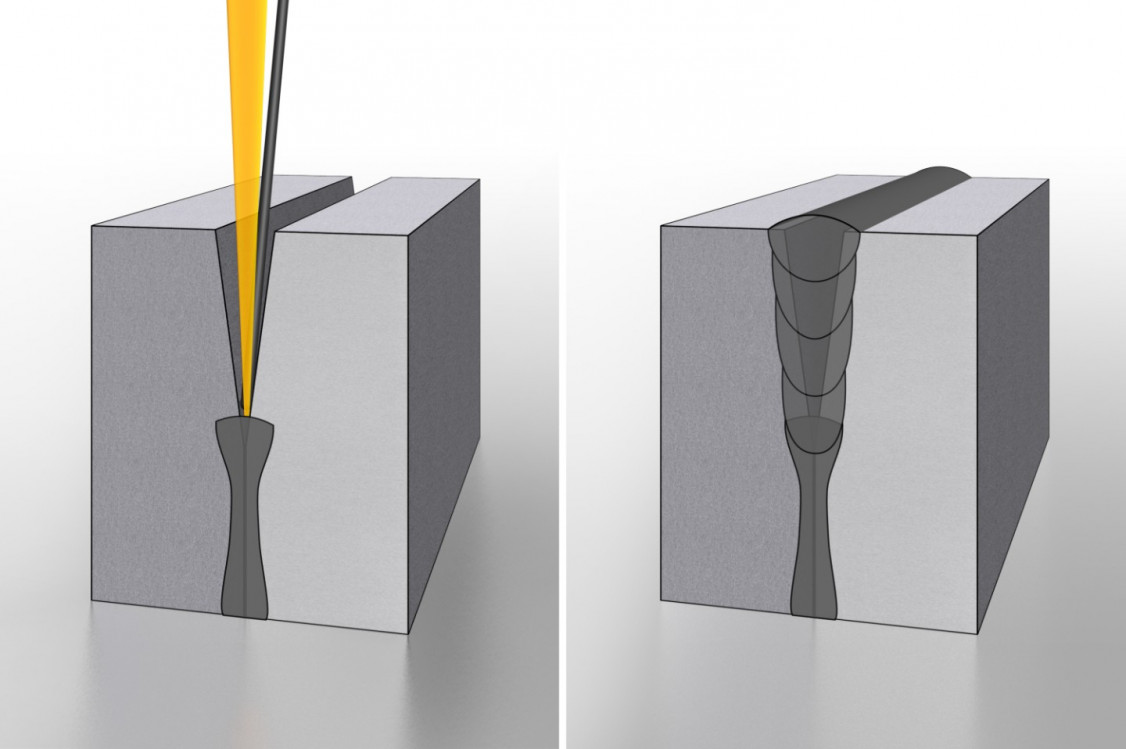
„Die Schweißzeit reduziert sich zudem um 50 bis 70 Prozent“, nennt Dittrich einen weiteren Vorteil. Bei der Qualität der Schweißnähte punktet das neue Verfahren ebenfalls – die Nähte sind deutlich schlanker und nahezu flankenparallel, während sie bei konventionellen Schweißprozessen V-förmig ausgeführt sind. „Den Laser in den Stahlbau einzuführen, würde für die mittelständische Industrie in Deutschland ein Alleinstellungsmerkmal darstellen und ihre Marktposition im internationalen Wettbewerb stärken“, ist sich Dittrich sicher. „Wir stellen eine effiziente Fügetechnologie für die Industrie bereit, die aufgrund ihres wirtschaftlichen Einsatzes und eines ressourcenschonenden Fertigungsablaufs den Stahlbau revolutionieren soll.“
Forschung in der Praxis: Stahlträger für den Hallenkranbau
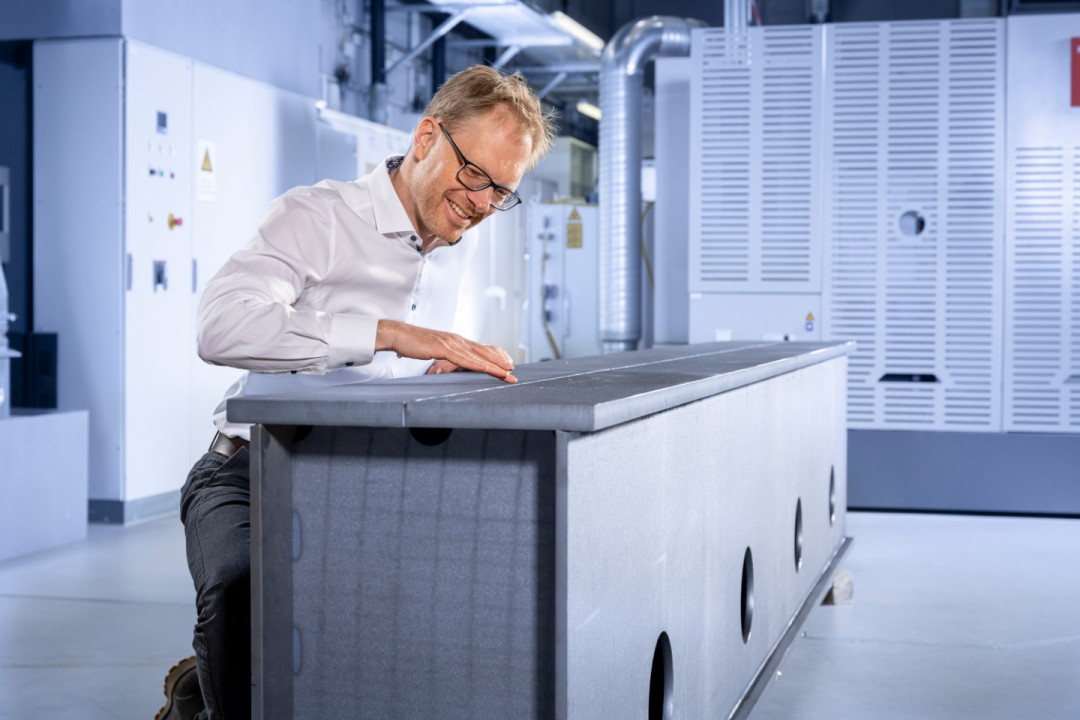
Die Forschenden des Fraunhofer IWS demonstrierten die Leistungsfähigkeit ihrer Ent-wicklung anhand eines Praxisbeispiels aus dem Hallenkranbau. Sie brachten die neue Schweißtechnologie mit einer speziellen Systemtechnik und einem integrierten Strahlschutzkonzept zum Einsatz. Die Konstruktion des experimentell aufgebauten, vier Meter langen Rechteckprofils eines Hallenkran-Segments entsprach den Design- und Fertigungsrichtlinien vergleichbarer, konventionell hergestellter Bauteile. Erzeugt wurden anwendungstypische Schweißnähte: Ein Stumpfstoß an 30-Millimeter-Blechen und ein vollangeschlossener T-Stoß (15-Millimeter-Blech).
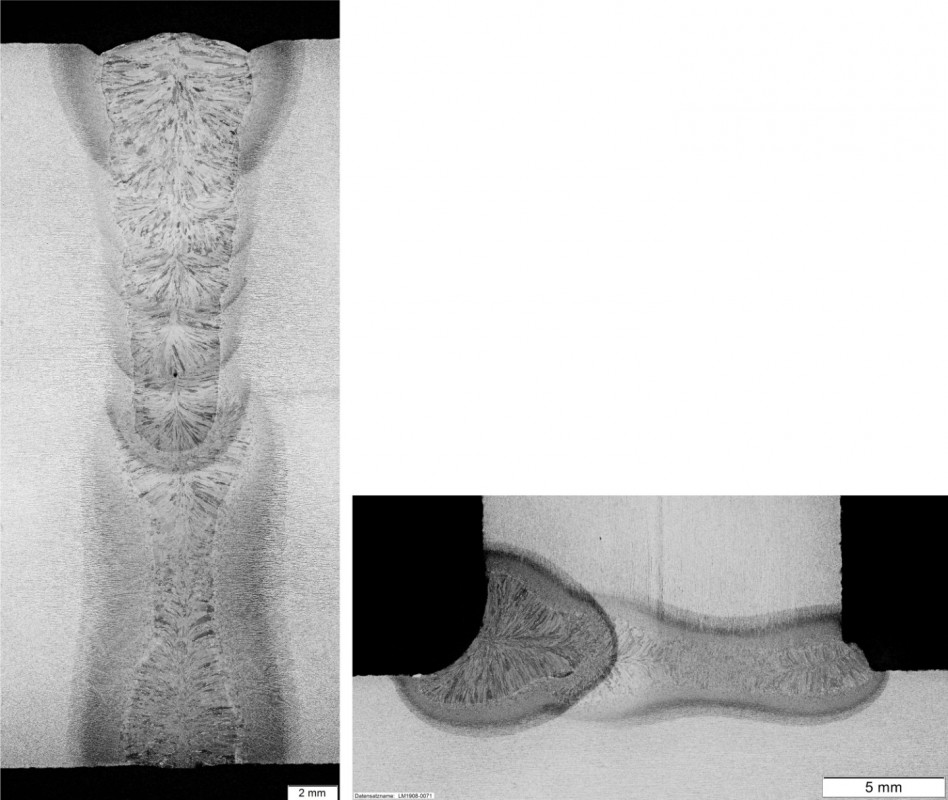
Für einen Meter Schweißnaht ließen sich die Kosten für eine Blechdicke von 30 Millimetern gegenüber dem Unterpulverschweißen inklusive des nachträglichen Richtprozesses um 50 Prozent senken. Für Blechdicken unter 20 Millimetern, bei der herkömmlicherweise auch Metall-Aktivgasschweißverfahren eingesetzt werden, liegt die potenzielle Kostenersparnis mit bis zu 80 Prozent noch höher. Allein die Kostenersparnisse bezüglich der Schweißzusatzwerkstoffe kann in größeren Unternehmen bei mehr als 100.000 Euro pro Jahr liegen. Zusätzlich bieten die eingesetzten Laserstrahlquellen aufgrund ihres hohen Wirkungsgrades (ungefähr 50 Prozent) und der guten Prozesseffizienz (Reduktion des Energieeintrages um 80 Prozent) großes Potenzial, die steigenden Energiekosten einzudämmen. Mit diesem Nachweis der Praxistauglichkeit lässt sich der Lösungsansatz nun auch auf andere Anwendungen übertragen.
Über das Prinzip des Laser-Mehrlagen-Engspalt-Schweißens
Der Laser wird in die Fuge zwischen den beiden zu verschweißenden Blechkanten positioniert, während ein Schweißzusatzwerkstoff hinzugefügt wird. Die Energie des Laserstrahls schmilzt die Flanke der Werkstücke auf, ebenso wie den Zusatz-werkstoff aus dem Draht, der das Volumen zwischen den beiden Stücken auffüllt und eine qualitativ hochwertige Schweißnaht erzeugt. Das Verfahren ermöglicht das Schweißen typischer Stoßkonfigurationen im Stahlbau. Die Blechkanten sind plasmageschnitten, und die Fügestelle weist zum Teil Spalte von bis zu zwei Millimetern Breite auf, die der Laserschweißprozess sicher überbrückt. Sowohl beim Schweißen eines Stegblechs (T-Stoß) als auch beim Schweißen des Stumpfstoßes gewährleistet das Verfahren einen Vollanschluss – eine Verbindung der beiden Teilstücke über die gesamte Kontaktfläche. Beim konventionellen Stahlbau wird dies verfahrensbedingt nicht immer zu 100 Prozent erreicht, insbesondere beim T-Stoß bestehen technologische Grenzen.
(Quelle: Presseinformation des Fraunhofer-Instituts für Werkstoff- und Strahltechnik IWS)
Schlagworte
BrückenbauEnergieeffizienzEngspaltschweißenFügetechnikLaserstrahlschweißenMAG SchweißenMetall-AktivgasschweißenRessourceneffizienzSchienenfahrzeugbauSchweißtechnikStahlbauUnterpulverschweißen