11.11.2026
Research
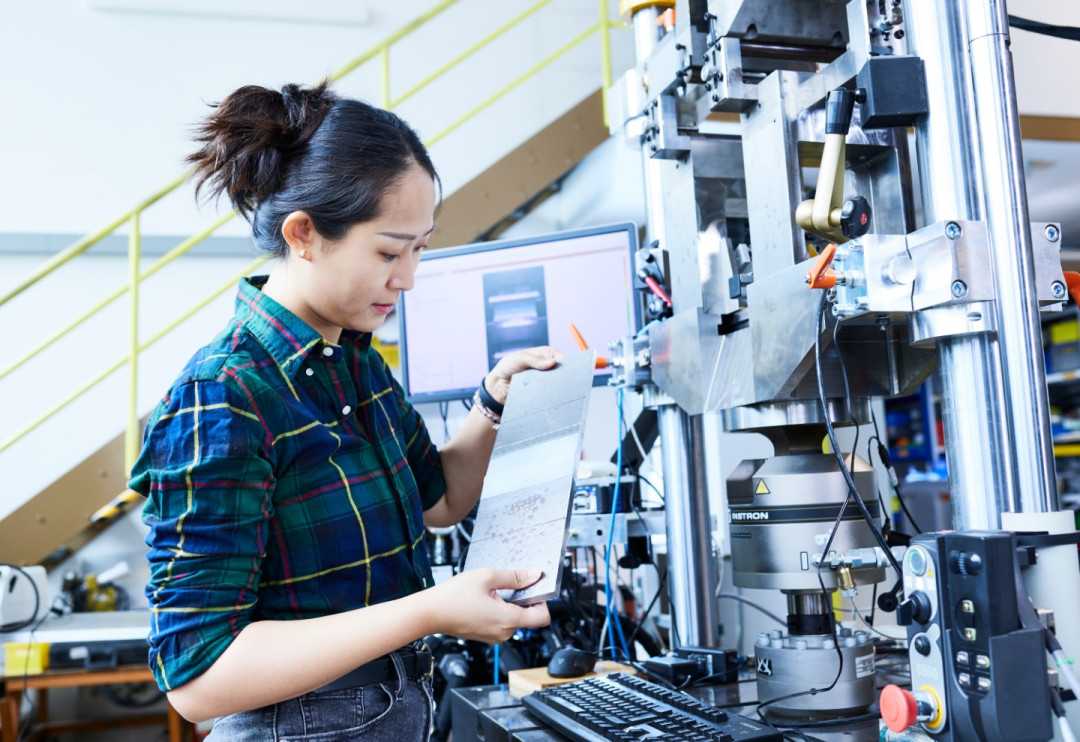
Ob Offshore-Windturm, Drehkran oder Baggerarm – tragende Stahlkonstruktionen werden systematisch überdimensioniert, weil die Qualität ihrer Schweißnähte nicht objektiv erfasst wird. Das vom BMWE geförderte Verbundprojekt ORka3D hat ein Verfahren entwickelt, das per 3D-Scan und künstlicher Intelligenz die reale Geometrie jeder einzelnen Schweißnaht erfasst und individuell bewertet. Mit der präzisen Vorhersage der Ermüdungsfestigkeit können Blechdicken um bis zu 40 Prozent reduziert werden, ohne die Sicherheit zu gefährden. Branchenweit entspricht das Einsparpotenzial mehreren 100.000 Tonnen Stahl und mehreren Millionen Tonnen CO2.
Am Übergang zwischen Schweißnaht und Grundwerkstoff entsteht eine geometrische Kerbe, die als potenzieller Ausgangspunkt für Ermüdungsrisse gilt. Weil diese Kerbe je nach Schweißverfahren, Brennerführung und selbst der Tagesform des Schweißers individuell ausfällt, behelfen sich Regelwerke bislang mit einem pauschalen Sicherheitsabschlag: Sie unterstellen grundsätzlich die ungünstigste zulässige Geometrie. Die tatsächliche, oft deutlich bessere Qualität der gefertigten Naht bleibt unberücksichtigt. Die Folge sind eine dauerhafte Überdimensionierung von Bauteilen mit mehr Materialeinsatz als nötig und ein bislang ungenutztes Potenzial für Ressourceneinsparungen.
Mit dem vom Bundesministerium für Wirtschaft und Klimaschutz geförderten Verbundprojekt ORka3D („Optimierung des Ressourceneinsatzes bei Schweißkonstruktionen durch die automatisierte In-line-Lebensdauerbewertung auf Basis von 3D-Scans“) wird dieser Ansatz näher untersucht. Ein Konsortium unter Federführung des Fraunhofer-Instituts für Werkstoffmechanik IWM hat ein Verfahren entwickelt, das die reale Schweißnahtoberfläche per 3D-Scan erfasst und daraus automatisiert eine bauteilspezifische Lebensdauerprognose ableitet, statt diese wie bisher anhand pauschaler Kerbfallklassen abzuschätzen.
„Die geometrische Kerbe am Nahtübergang ist seit Jahrzehnten als Schwachstelle bekannt, blieb aber bislang ungelöst, weil jede Naht geometrisch einzigartig ist. Mit hochauflösenden 3D-Scans und neuronalen Netzen können wir diese Individualität erstmals objektiv erfassen und bewerten –die Auslegung geschweißter Strukturen könnte damit sehr viel materialsparender werden“, erklärt Projektleiter Dr. Jan Schubnell vom Fraunhofer IWM.
Wie die Methode funktioniert
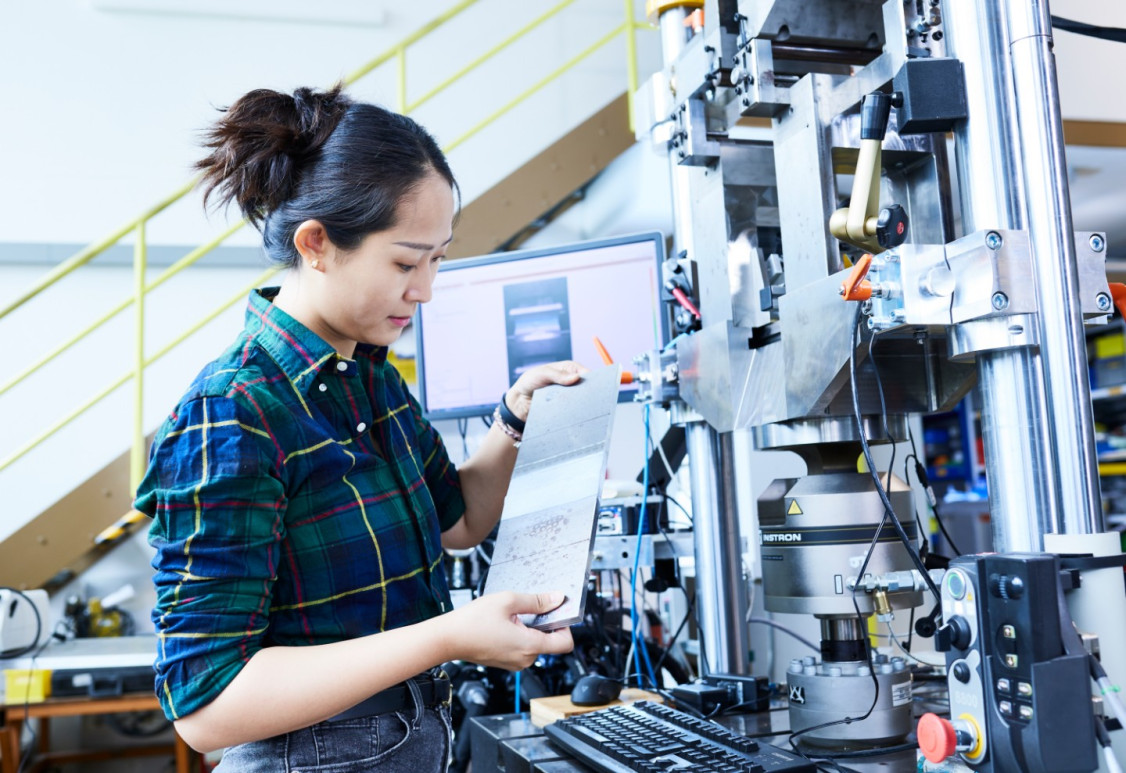
Ein 3D-Scanner erfasst die Nahtoberfläche mit einem Bildpunktabstand von bis zu 5 Mikrometern. Ein Algorithmus extrahiert daraus automatisiert zentrale Geometrieparameter, insbesondere den bislang normativ vernachlässigten Nahtübergangsradius. Ein künstliches neuronales Netz leitet daraus die individuelle Kerbformzahl und eine bauteilspezifische Lebensdauerprognose ab, statt pauschale Kerbfallklassen (sogenannte FAT-Klassen) anzusetzen. Validiert wurde das Verfahren an rund 400 Prüfkörpern sowie an Realstrukturen wie Rohrknoten und Kranauslegern.
Mit der datenbasierten Bewertung der Ermüdungsfestigkeit könnte die Kerbfallklasse von FAT90 auf bis zu FAT140 angehoben werden, was einer Blechdickenreduktion von bis zu 40 Prozent und eine Halbierung der Schweißzeit entspricht. Und das bei gleichbleibender struktureller Sicherheit, da der Nachweis auf individuellen Messdaten statt auf pauschalen Sicherheitsabschlägen beruht.
Hebelwirkung nicht nur für die Energiewende
Besonders deutlich zeigt sich das Potenzial am Beispiel der Windenergie: Bei einer 10-Megawatt-Offshore-Anlage mit einem Turmgewicht von rund 600 Tonnen lassen sich durch optimierte Nahtbewertung etwa 180 Tonnen Stahl einsparen, ohne Sicherheitseinbußen. Beim geplanten Ausbau der Offshore-Windkapazität auf 30 Gigawatt bis 2030 summiert sich dies auf bis zu 360.000 Tonnen Stahl und eine CO2-Einsparung in Millionenhöhe.
Die Projektpartner arbeiten daran, die Ergebnisse über die Mitarbeit in Fachgremien in Regelwerke zu bringen, mit dem Ziel, die konservativen FAT-Klassen-Konzepte um eine individuelle, datenbasierte Bewertung zu erweitern.
Die Methodik betrifft auch den Brücken- und Kranbau sowie den Baumaschinensektor, Branchen, in denen in Deutschland jährlich viele Millionen Tonnen Stahl verarbeitet werden.
Förderung
Das Projekt ORka3D „Optimierung des Ressourceneinsatzes bei Schweißkonstruktionen durch die automatisierte in-line Lebensdauerbewertung auf Basis von 3D-Scans“ wurde im 7. Energieforschungsprogramm vom Bundesministerium für Wirtschaft und Energie BMWE gefördert.
Am Projekt beteiligt waren neben den Fraunhofer-Instituten IWM und LBF die Industriepartner Liebherr, Volvo Construction Equipment, Salzgitter Mannesmann Forschung sowie die Sensorhersteller GOM, Micro-Epsilon und Quelltech, sowie der Ingenieursdienstleister Jörss – Blunk – Ordemann JBO.
(Quelle: Fraunhofer-Institut für Werkstoffmechanik IWM)
Schlagworte
EnergiewendeRessourcenschonungSchweißenSchweißnahtSchweißnahtprüfungStahlStahlkonstruktionen