05.07.2020
Forschung
Technologien
Röntgenblick und Lauschangriff für Qualität
Mit einem Röntgenversuch an der „European Synchrotron Radiation Facility“ (ESRF) im französischen Grenoble wiesen Empa-Forscher nach, wie gut ihre akustische Echtzeitüberwachung von Laserschweißprozessen funktioniert: Mit fast 90-prozentiger Sicherheit erkannten sie die Bildung von unerwünschten Poren, die die Qualität von Schweißnähten beeinträchtigen. Der Nachweis dauert dank einer speziellen Auswertungsmethode, die auf künstlicher Intelligenz (KI) basiert, gerade einmal 70 Millisekunden.
Laserschweißen ist ein Verfahren, das sich zum Fügen von Metallen und Kunststoffen eignet. Es hat sich besonders in der automatisierten Fertigung, etwa in der Automobilindustrie, durchgesetzt, denn ein Laser arbeitet praktisch verschleissfrei, besonders schnell und äußerst präzise. Doch bislang ließ sich die Qualität einer Schweißnaht erst im Nachhinein dokumentieren, entweder mittels Röntgenaufnahmen, mittels magnetischer Analysemethoden oder durch das Zersägen einzelner Probestücke aus der Produktion. Eine Echtzeit-Überwachung der Schweissqualität wäre ein deutlicher Vorteil.
Stabil oder instabil, das ist die Frage
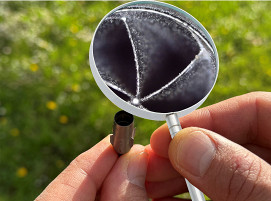
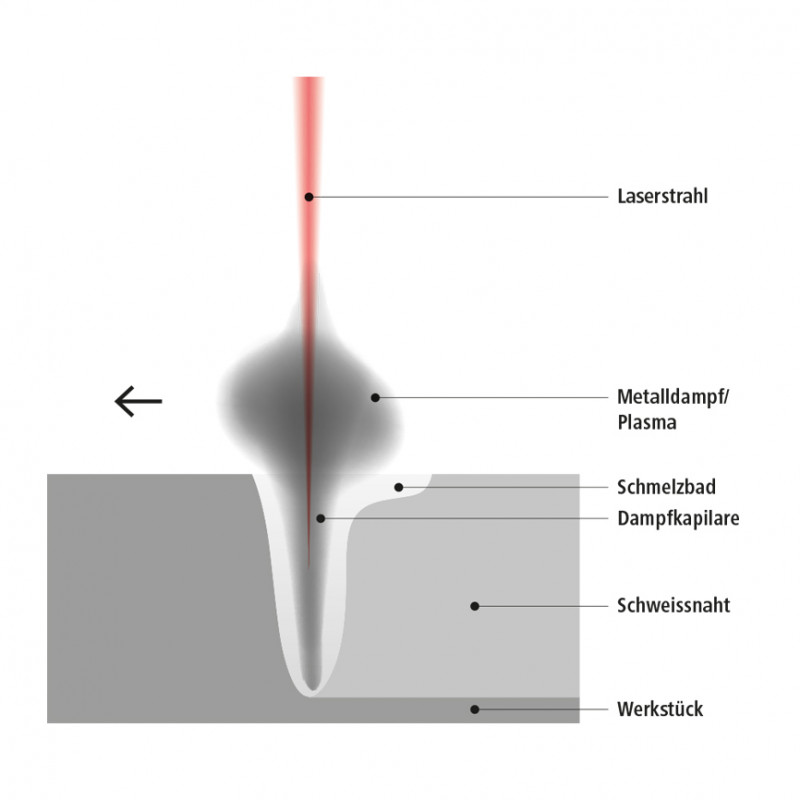
Während beim sogenannten Wärmeleitschweißen nur die Oberfläche des Materials aufgeschmolzen wird, dringt beim Tiefschweißen der Laserstrahl rasch und tief ins Material ein und erzeugt ein dünnes Bohrloch voller Metalldampf, das man als Dampfkapillare oder Keyhole bezeichnet.
Wird das Keyhole zu tief, sinkt der Dampfdruck des Metalldampfs, zugleich steigt die Oberflächenspannung der Metallschmelze. Das Keyhole wird instablil und kann schließlich in sich zusammenfallen und eine Pore in der Schweißnaht hinterlassen – ein unerwünschter Materialfehler. Um qualitativ hochwertige – fehlerfreie – Laserschweißnähte zu erzeugen, ist es daher zentral, den Moment zu erkennen, wenn Keyholes instabil werden – oder noch besser: kurz zuvor. Das war bisher kaum möglich, da man lediglich mit optischen Methoden von oben ins Keyhole hineinschauen konnte.
Einem Team von Empa-Forschern um Kilian Wasmer ist es nun gelungen, den Moment der Instabilität beim Laser-Tiefschweißen exakt zu erkennen.
Sie verwenden dazu einerseits einen günstigen akustischen Sensor und messen andererseits die Reflexion des Laserstrahls auf der Metalloberfläche. Die kombinierten Daten werden mit Hilfe künstlicher Intelligenz (KI) innerhalb von 70 Millisekunden analysiert. So lässt sich die Qualität des Laserschweissprozesses in Echtzeit überwachen.
Beweis am Röntgen-Synchrotron in Grenoble
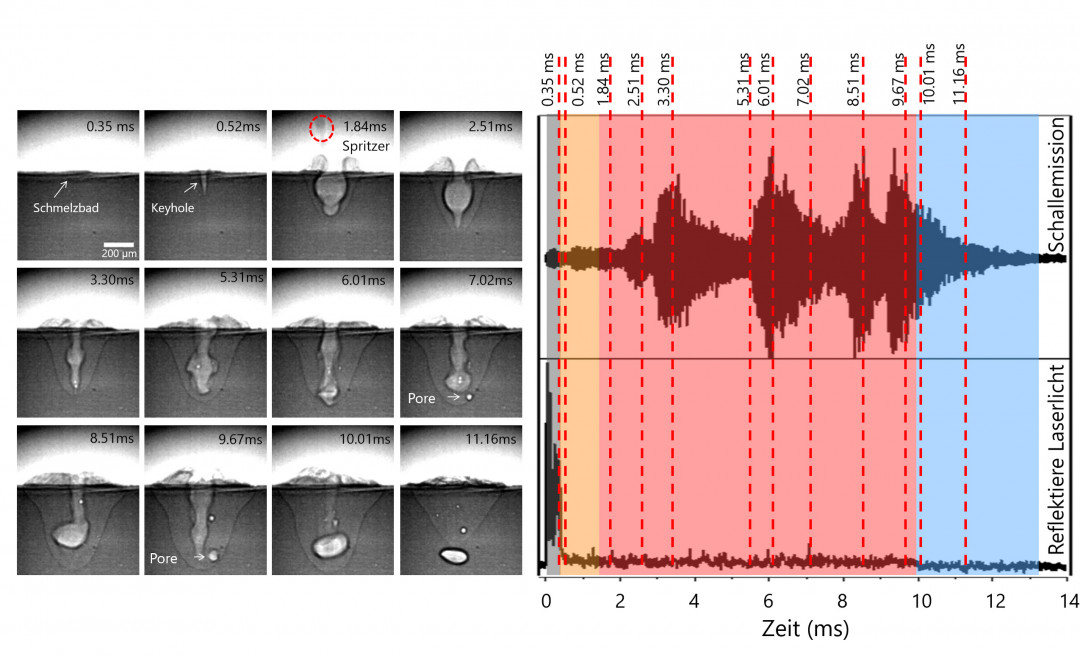
Wie exakt ihre Überwachungsmethode in der Praxis ist, bewiesen die Empa-Forscher jüngst an der „European Synchrotron Radiation Facility“ (ESRF) in Grenoble. Sie schmolzen mit einem Laser ein Keyhole in ein Plättchen aus Aluminium, das zu gleicher Zeit von harter Röntgenstrahlung durchleuchtet wurde. Der Prozess, der weniger als eine hundertstel Sekunde dauert, wurde mit einer Hochgeschwindigkeitskamera aufgezeichnet.
Das Ergebnis: Die einzelnen Phasen des Schweißprozesses wurden mit mehr als 90 Prozent Sicherheit korrekt erkannt – ultraschnell. Trifft der Laserstrahl auf das Metall, setzt zunächst die Phase des Wärmeleitungsschweißens ein – nur die Oberfläche schmilzt auf. Dann entsteht ein stabiles Keyhole, das bei längerer Einstrahldauer indes zu „wackeln“ beginnt und instabil wird. Bisweilen emittiert das Keyhole flüssiges Metall, ähnlich wie bei einem Vulkanausbruch. Wenn es unkontrolliert in sich zusammenfällt, entsteht eine Pore. All diese Phasen macht die neue Empa-Technologie in Echtzeit sichtbar.

Außerdem gelang es den Forschern sogar, absichtlich Poren in der Schweißnaht zu erzeugen und sie mit einem zweiten Laserpuls wieder zu schließen. Das Entstehen einer Pore konnte mit 87 Prozent Sicherheit erkannt werden, das erfolgreiche Entfernen mit immerhin noch 73 Prozent. Diese Art der Fehlerkorrektur ist für das Laserschweißen äußerst interessant. Denn bislang konnte man Poren in einer Schweißnaht erst im fertig geschweißten Werkstück erkennen. Mit Hilfe der Empa-Technologie ist der Ort einer Pore bereits während des Prozesses bekannt; eine Nachbearbeitung mit dem Laser kann sofort in Gang gesetzt werden – und dadurch die Qualität des Schweißprozesses markant steigern.
Qualitätskontrolle im „Additive Manufacturing“
Der an der Empa entwickelte Überwachungsprozess eignet sich indes nicht nur fürs Laserschweißen, sondern auch für die Qualitätskontrolle bei 3D-gedruckten Metallteilen. Beim Pulverbettverfahren – eine der gebräuchlichsten Methoden beim 3D-Metalldruck – fährt ein Laserstrahl durch eine Schicht aus Metallkörnern und verschweißt diese. Falls Poren entstehen, könnte der Laser ein zweites Mal zur defekten Stelle gelenkt werden, um die Poren nachträglich zu entfernen. Dies gelingt jedoch nur mit Hilfe von Echtzeitüberwachung, denn entstandene Poren müssen umgehend eliminiert werden, bevor sie von weiteren Schichten Metall überdeckt werden.

„Ein Vorteil unserer Überwachungsmethode ist, dass die verwendeten akustischen und optischen Sensoren günstig und robust sind und einfach in bestehende industrielle Anlagen integriert werden könnten“, sagt Kilian Wasmer, der das Projekt koordinierte. Sein Kollege Sergey Shevchik, der die KI für die Signalauswertung entwickelte, freut sich über die hohe Rechengeschwindigkeit bei überschaubaren Hardware-Kosten. „Wir nutzen Grafik-Prozessoren, die parallel mehrere Aufgaben zugleich berechnen können. Solche Prozessoren stecken auch in modernen Game-Konsolen und sind günstig zu haben. Der rasante technische Fortschritt bei Playstation und Co. hat unserer Arbeit also sehr geholfen.“
(Quelle: Empa; Autor: Rainer Klose)
Schlagworte
Additive FertigungKILaserschweißenPrüfung von SchweißverbindungenSchweißnahtqualität