30.09.2019
Fachbeitrag

Rührreibschweißen: Ein geeignetes Verfahren für die Serienfertigung von geschweißten Aluminium-Stahl-Verbindungen
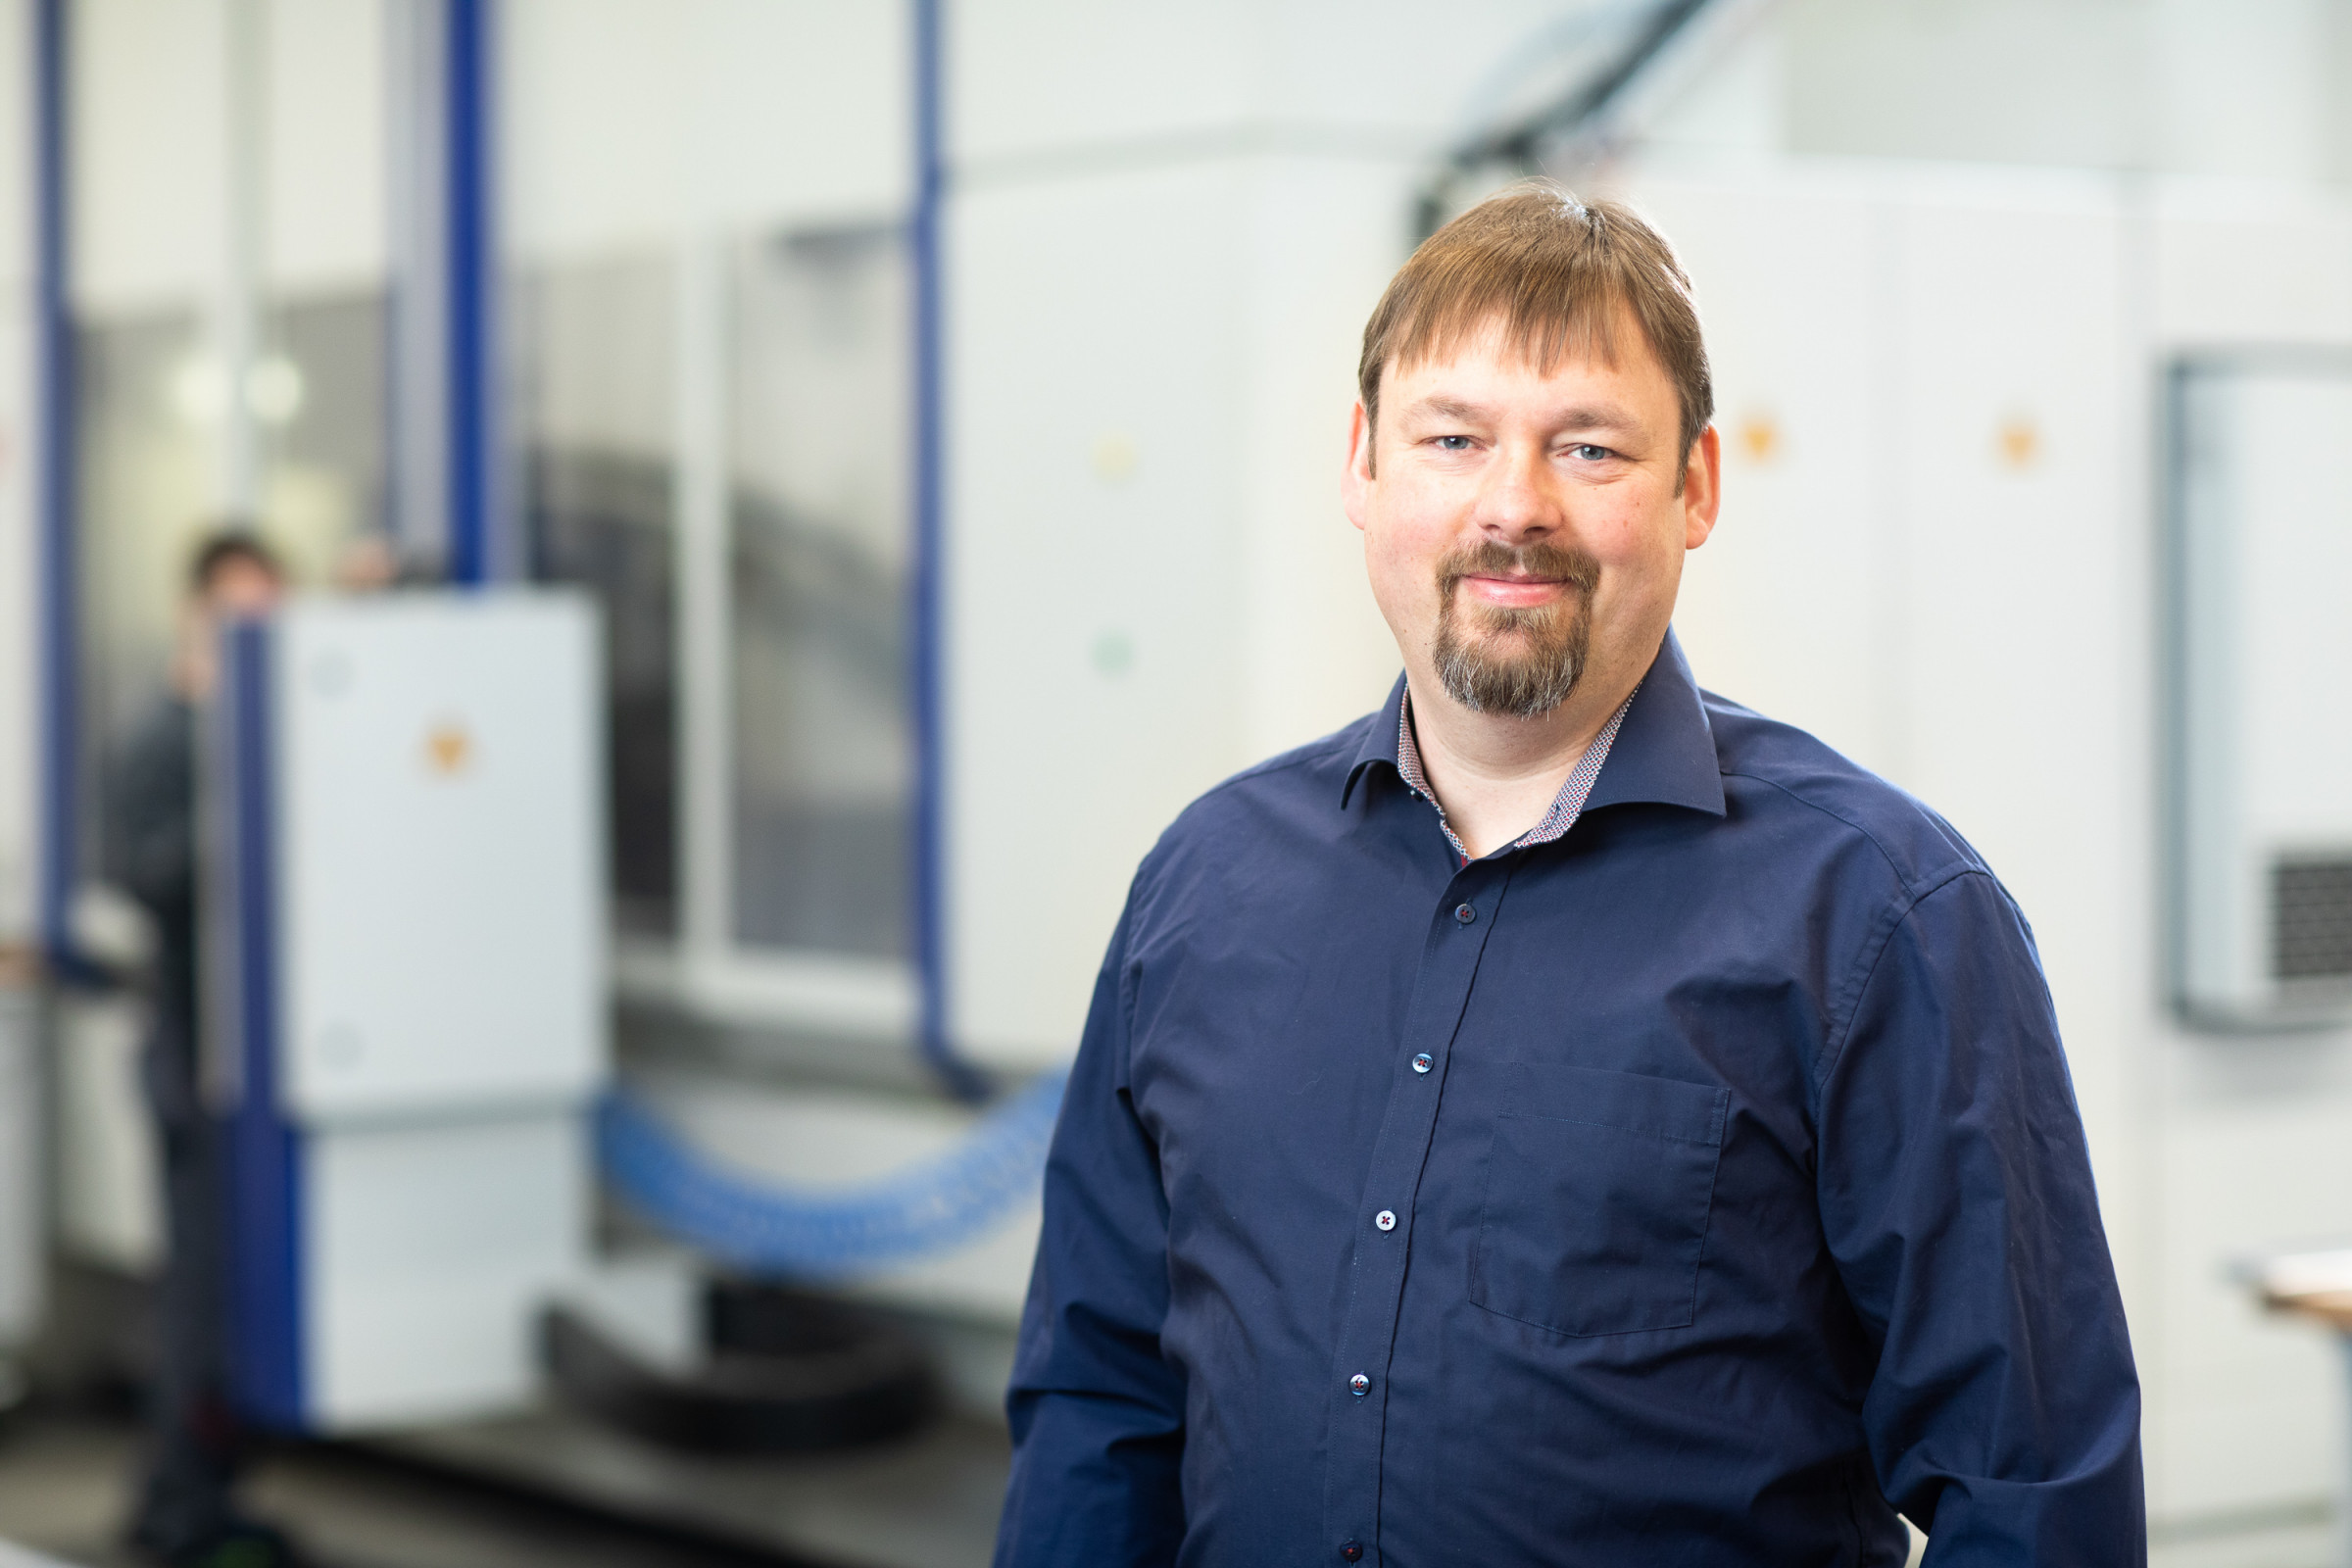
Dipl.-Ing (FH) Christoph Schilling, Geschäftsführer der RRS Schilling GmbH mit Sitz im norddeutschen Schwarzenbek, kennt sich mit dem Rührreibschweißen bestens aus. Seit zwei Jahrzehnten hat er mit seinem Unternehmen das Verfahren kontinuierlich verbessert und eine breite Palette an Anwendungsmöglichkeiten erarbeitet. Ein Alleinstellungsmerkmal ist dabei das stoffschlüssige Fügen unterschiedlicher Metalle in einer absolut dichten und festen Verbindung, wie zum Beispiel das Verschweißen von Stahl und Aluminium.
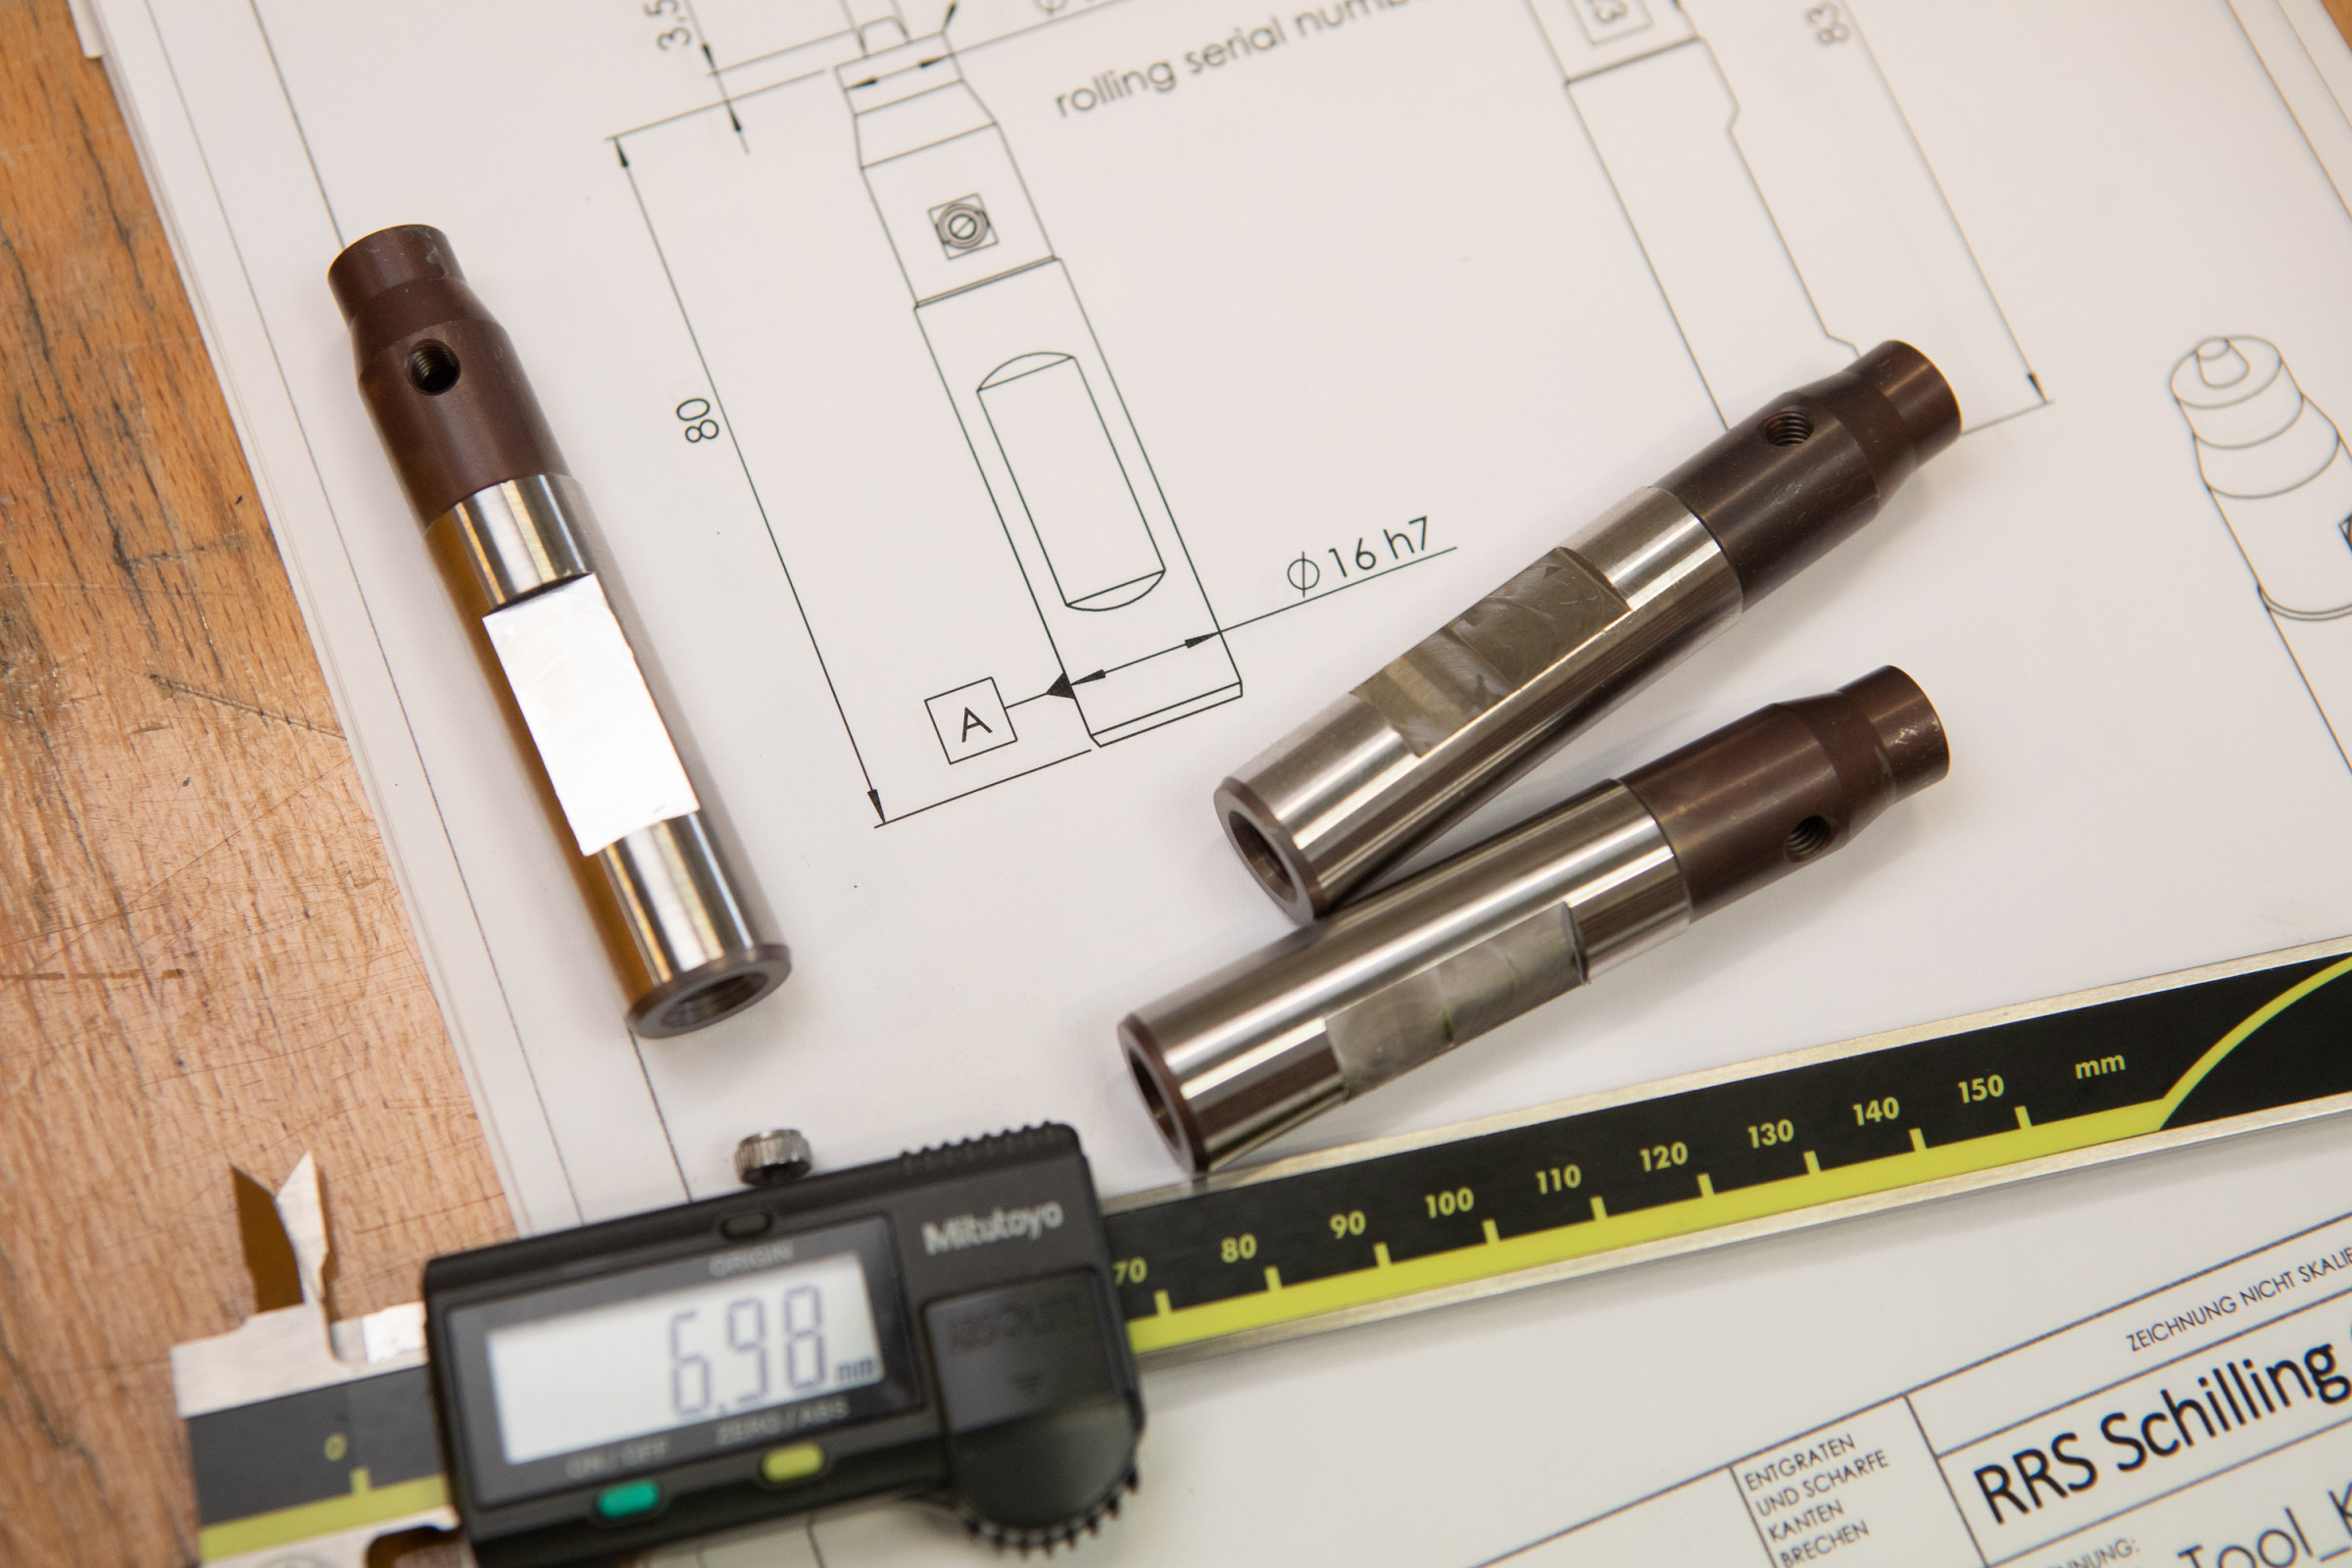
Mischverbindungen aus Aluminium und Stahl werden schon seit längerer Zeit angewendet, insbesondere im Fahrzeugbau, wo einerseits eine hohe Stabilität und Festigkeit gefordert ist, andererseits aber das Gewicht auf ein Minimum reduziert werden muss. Die Verwendung beider Metalle in Mischbauweise wurde in der Vergangenheit meist durch kraft- oder formschlüssige Verbindungen realisiert. Auch mit stoffschlüssigen Fügeverfahren wie dem Lichtbogenlöten oder thermischen Schweißverfahren wie Lichtbogen- oder CMT-Schweißen ist die Herstellung von Stahl-Aluminium-Verbindungen grundsätzlich möglich. Allerdings können diese Verbindungsarten keine hohen Ansprüche an Dichtheit und Festigkeit erfüllen. Zudem entstehen zwischen den unterschiedlichen Werkstoffen intermetallische Phasen, die in ihrer metallischen Gitterstruktur nicht mit den Ausgangsmaterialien übereinstimmen und die Schweißnaht aufgrund von ungleichen Härtegraden und Dichten schwächen.
Unter den vielen Möglichkeiten, beide Metalle und somit ihre positiven Werkstoffeigenschaften in einer Konstruktion zu verbinden, ist das stoffschlüssige Fügen auch aus anderen Gründen immer problematisch: Aufgrund der weit auseinander liegenden Schmelzpunkte ist es nicht möglich, durch das thermische Schweißen feste und dichte Verbindungen herzustellen: Aluminium und seine Legierungen haben Schmelzpunkte um die 600° C, bei Stahlwerkstoffen liegt dieser zwischen 1400° C und 1500° C. Neben den stark voneinander abweichenden Schmelzpunkten unterscheiden sich Stahl- und Aluminiumwerkstoffe auch in weiteren Materialeigenschaften wie Wärmeausdehnungskoeffizient, Dichte und elektrischer Leitfähigkeit. Mit dem Rührreibschweißen, das nicht zu den thermischen Schweißverfahren zählt, lassen sich diese Schwierigkeiten umgehen. Denn beim Rührreibschweißen wird mmer mit Temperaturen unterhalb des Schmelzpunktes sowie mit einem verschleißfesten, rotiereden Werkzeug gearbeitet.

Die Vorteile des Rührreibschweißens zeigen sich auch bei Präzisionsapparaturen, die insbesondere hinsichtlich der Dichtheit und Festigkeit normativen Vorgaben entsprechen müssen. Die Medizintechnik beispielsweise ist eine Branche, in der die Anforderungen an Funktionalität und Fertigungsqualität besonders hoch sind. Die Fügetechnik des Rührreibschweißens kann mit ihrer minimalinvasiven Arbeitsweise den dort herrschenden hohen Standards gerecht werden. So konnte das Rührreibschweißverfahren erfolgreich eingesetzt werden, um Bauteile aus Aluminium und Edelstahl für Röntgenbildverstärker herzustellen.
Bedingung für dieses Bauteil war, dass der aus Edelstahl und Aluminium gefertigte Deckel gasdicht sein muss, um das in der Apparatur erzeugte Vakuum abzuschließen. Kraft- oder formschlüssige Fügeverfahren können solche Maßgaben naturgemäß nicht erfüllen und auch Klebetechniken konnten dies nicht leisten. Die Lösung des Problems bot das Rührreibschweißen: Während das rotierende Werkzeug die Oberfläche des Edelstahlbauteils aufreibt, wird das Aluminium bis kurz unterhalb des Schmelzpunktes erwärmt. Darauf wird das plastifizierte Aluminium in die aufgeriebene Oberfläche des Edelstahlteiles gerührt und mit dem Führen des Werkzeugs durch die Fügezone bildet sich eine porenlose Naht, die gasdicht und von gleichmäßiger Festigkeit ist. Die Vergabe von Seriennummern für diese Teile entspricht dabei medizintechnischen Standards. Das ermöglicht zum einen das Rückverfolgen der Produkte und zum anderen eine gleichbleibend hohe Fertigungsqualität sichergestellt.

Nach der erfolgreichen Fertigung der Teile für Röntgenbildverstärker sind nun auch Betriebe aus anderen Industriezweigen an das Unternehmen herangetreten, um die Anwendbarkeit des Verfahrens für ihre Fertigung zu prüfen. Inzwischen hat sich das Rührreibschweißen außerdem als Fügeverfahren bei der Produktion einiger Prototypen für OEM der Automobilindustrie bewährt.
(Quelle: RRS Schilling GmbH)
Schlagworte
AluminiumAutomobilindustrieFahrzeugbauMedizintechnikRührreibschweißenStahl