01.02.2021
Regelwerke
Technologien
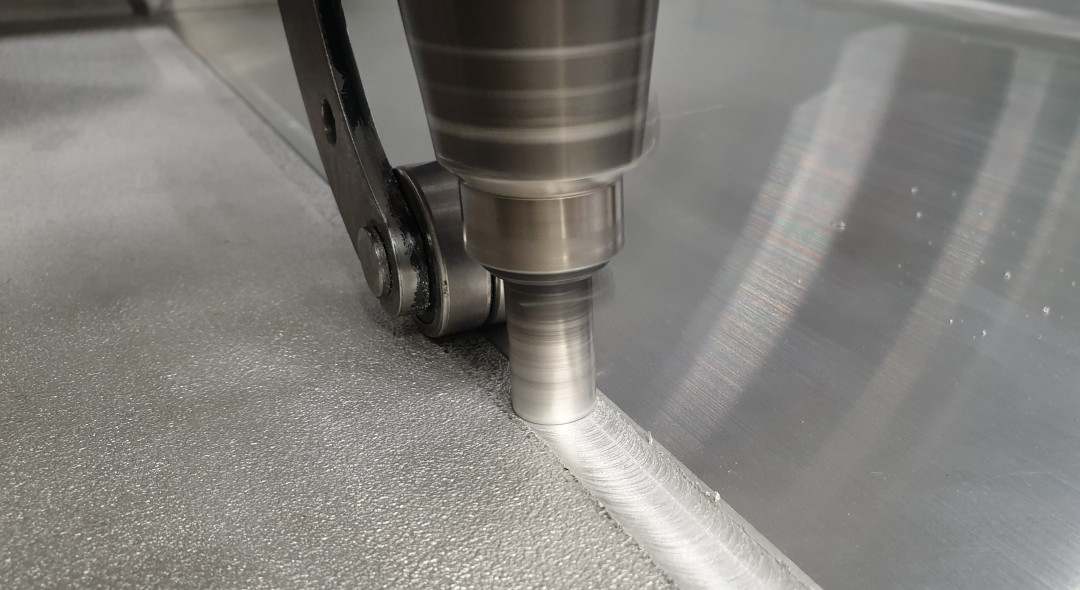
Rührreibschweißen: Wissenswertes zur aktualisierten DIN EN ISO 25239
Im Jahr 2012 erschien die erste internationale Norm zum Rührreibschweißen von Aluminium – die DIN EN ISO 25239. 2019 wurde das Regelwerk intensiv überarbeitet und liegt seit Dezember 2020 auch in deutscher Sprache vor.
Im Jahr 2012 trat sie in Kraft: DIN ISO 25239, die erste Norm zum Rührreibschweißen von Aluminium. Damals rückte das Verfahren in die Liga der weltweit industriell relevanten Technologien auf, denn durch die Normung wurde sichergestellt, dass rührreibgeschweißte Verbindungen weltweit einem gemeinsamen Qualitätsstandard entsprechen. Fachvokabular, konstruktive Auslegung von Rührreibschweißverbindungen und Anforderungen an die Qualitätsnachweise wurden ebenso festgelegt, wie die notwendige Qualifikation der Bediener an den Anlagen. Besonders für OEMs war dies ein wichtiger Schritt hin zur Vergleichbarkeit von Anbietern und für mehr Rechtssicherheit.
Im Arbeitsalltag stellten die Anwenderinnen und Anwender allerdings fest, dass die Praxis anders aussieht als die Theorie. Deshalb rief Dr. Axel Meyer von der RIFTEC GmbH vier Jahre nach Inkrafttreten eine internationale Arbeitsgruppe ins Leben, die eine Überarbeitung der ISO 235239 in die Hand nehmen sollte.
Hunderte Kommentare und Änderungswünsche von Rührreibschweißerinnen und -schweißern aus aller Welt wurden bewertet, vieles floss in die Aktualisierung ein. Ende 2019 fand in Tokio die abschließende Sitzung dieser Arbeitsgruppe statt. Seit Ende 2020 liegt endlich auch die deutsche Version der überarbeiteten Norm, DIN EN ISO 25239:2020, vor.
Was hat sich geändert?
In allen fünf Teilen der Norm fanden Aktualisierungen statt. Gegenüber der bisher gültigen Version DIN EN ISO 25239:2012 wurden in Teil 1 (Begriffe) einige Begriffsdefinitionen neu hinzugefügt und alte überarbeitet, um unnötige Doppeldefinitionen zu vermeiden und für mehr Klarheit zu sorgen. Entfernt wurde beispielsweise die „unvollständige Durchschweißung“, die ursprünglich einmal die „ungenügende Einschweißtiefe“ definieren sollte. Da dies jedoch im Alltag oft missverstanden wurde, sind nun die Definitionen zur „Einschweißtiefe“, „Durchschweißung“ und „vollständig“ bzw. „unvollständig“ verbessert worden. Hinzugefügt wurden außerdem neue Definitionen für die Verformung des Verbindungsbereiches, die Eintauchphase, die Schweißwurzelfehler und das Werkzeug mit Stehender Schulter.
In Teil 2 (Ausführung der Schweißverbindungen) wurde Bild 2 zum Thema Belastungswege in Überlappstößen verbessert. Für bestimmte Anwendungen kann die Schweißrichtung relevant sein, da es bei Überlappverbindungen zu inneren Verformungen kommen kann, die wiederum den tragenden Querschnitt der Verbindung reduzieren. Durch die asymmetrische Verbindung tritt die Verformung beim Rührreibschweißen reproduzierbar nur auf einer Seite der Naht auf. Diese sollte möglichst nicht auf die belastete Seite der Schweißverbindung gelegt werden. Dieser Zusammenhang wird in dem neuen Bild besser verdeutlicht. Außerdem wurde der halbe Überlappstoß in die Betrachtung einbezogen – eine Stoßvariante, die sowohl bei dünnwandigen Profilen als auch im Bereich der Kühler immer mehr an Bedeutung gewinnt.
Für die Praxis ebenfalls interessant sind die Überarbeitungen und Ergänzungen in Teil 3 der Norm (Regelungen und Anforderungen an die Qualifizierung der Bediener). In der nun gültigen Version wird die Qualifikation der Bediener in zwei Tätigkeitsgruppen eingeteilt: Die „einfachen“ Tätigkeiten können von nicht speziell qualifizierten Maschinenbedienern und -bedienerinnen durchgeführt werden, während die „echten“ Rührreibschweißer nach Norm qualifiziert werden müssen. Ist die Qualifizierung erfolgt, bleibt sie nach der aktuellen Änderung drei statt zwei Jahre gültig und kann relativ unkompliziert um drei weitere Jahre verlängert werden. Für die Unternehmen bedeutet dies eine Einsparung von Zeit und Kosten für die Re-Qualifizierung. Dass bei der Qualifikation nun beispielsweise die Zerstörungsfreie Prüfung nicht mehr als Alternative zur Biegeprüfung akzeptiert wird, ist eher eine Randnotiz.
In Teil 4 (Spezifikation und Qualifizierung von Schweißverfahren) wurden alternative Prozesssteuerungsverfahren wie die Temperatursteuerung als mögliches Steuerungsverfahren neu aufgenommen. Die Definition der Probenentnahme wurde für alle Prüfstücke vereinheitlicht und die Tabelle der Mindestzugfestigkeitsgrade von Stumpfstößen in Abhängigkeit der Werkstoffart überarbeitet.
Neu hinzugefügt wurde in Teil 5 (Qualitäts- und Prüfungsanforderungen) das Konzept dreier verschiedener Bewertungsgruppen für die Bewertung der Schweißqualität. Hintergrund ist, dass nicht an jede rührreibgeschweißte Naht die gleichen Ansprüche gestellt werden. Mit den Bewertungsgruppen B, C und D ist es ab sofort möglich, bei der Beurteilung der Schweißnahtqualität zwischen hohen, mittleren und geringen Anforderungen zu differenzieren. Unregelmäßigkeiten dürfen also an Bauteilen mit geringen Anforderungen größer ausfallen als beispielsweise an solchen mit hohen spezifischen Belastungen. Diese Änderung wird in der Praxis sehr begrüßt.
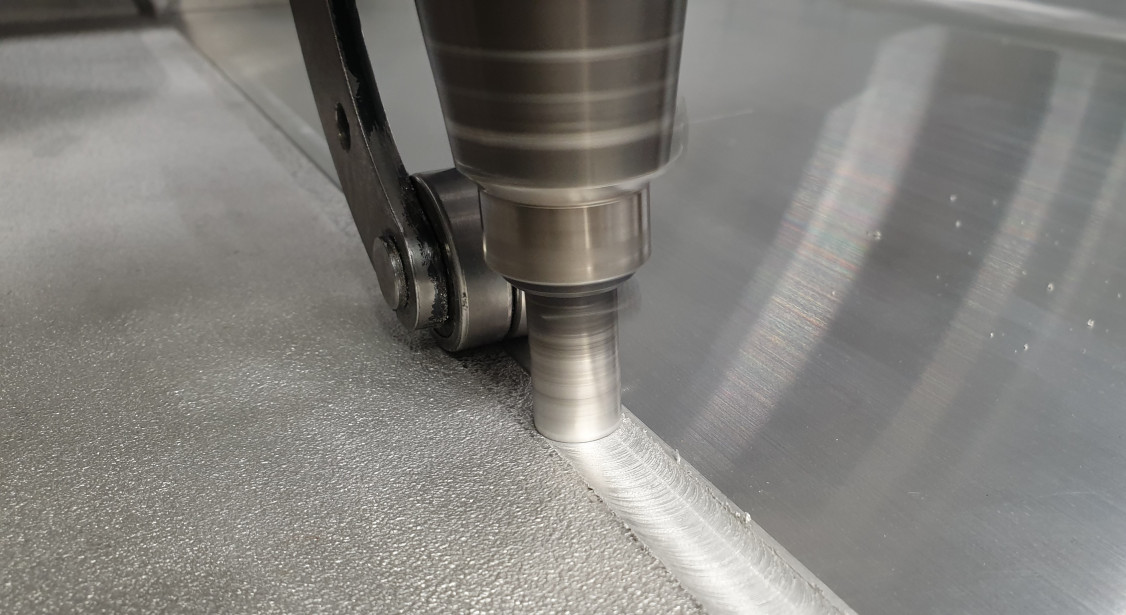
Auch die Tabelle der Unregelmäßigkeiten, im Alltag eine wichtige Basis für die Bewertung der Schweißnahtqualität, wurde grundlegend überarbeitet: Winkelversatz, Verformung des Verbindungsbereichs, Hohlraum an der Oberfläche, Feststoffeinschluss, Verbindungsreste und mehrfache Unregelmäßigkeiten wurden hinzugefügt. Mit diesen Ergänzungen wird die Arbeit der Qualitätssicherung beim Rührreibschweißen deutlich erleichtert, denn nun sind alle denkbaren Nahtunregelmäßigkeiten bewertbar.
All diese Änderungen und Verbesserungen sind ein weiterer Schritt hin zur „Emanzipation“ des Rührreibschweißens, also zur Akzeptanz des Verfahrens als gleichwertiges und qualitativ hochwertiges Schweißverfahren für die Industrie. Obwohl die RIFTEC GmbH und ihre Mitstreiter seit 20 Jahren industrielle Anwendungen schweißen, ist das Verfahren bei Projektleitern und Konstrukteuren in den Unternehmen auf Kundenseite oft nicht oder kaum bekannt. Jede Anpassung der Norm an den tatsächlichen Bedarf und jede Veröffentlichung rund um das Thema Rührreibschweißen helfen somit dabei, das Verfahren am Markt zu etablieren.
(Quelle: RIFTEC GmbH, Autoren: Dr. Axel Meyer, Geschäftsführer, und Corinna Rohland, Marketing und Vertrieb)
Schlagworte
AluminiumFügetechnikNormungRührreibschweißenSchweißtechnik