14.12.2020
Regelwerke

Update für die DIN EN ISO 25239 „Rührreibschweißen – Aluminium“
Mit Ausgabedatum Dezember 2020 sind die Teile -1, -2, -3, -4 und -5 der internationalen Norm DIN EN ISO 25239 „Rührreibschweißen – Aluminium“ in neuen Fassungen erschienen. Diese neu veröffentlichen Teile der Normenreihe ersetzen die Vorgängerdokumente aus dem Jahr 2012.
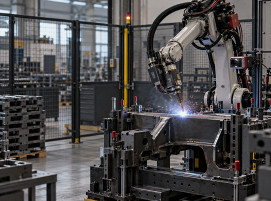
Das Rührreibschweißen erfolgt mit einem rotierenden Werkzeug, aus dem ein glatter oder schraubenähnlicher Stift herausragt. Dieser Stift wird mit hoher Kraft und nahezu senkrecht in die zu fügenden Bauteile eingebracht. Durch die Reibung zwischen Stift und Bauteilwerkstoff wird dieser in der Fügezone erwärmt, bis er teigig ist. Das Werkzeug wird stechend entlang der Schweißbahn geführt, wobei der teigige Werkstoff beider Bauteile miteinander verrührt wird. Der Wärmeeintrag beim Rührreibschweißen ist so gering, dass die Grundwerkstoffe nicht aufschmelzen. Dadurch ist es möglich, mit dem Rührreibschweißen auch Werkstoffe zu fügen, die nicht oder nur schwer schmelzbar sind. Der zunehmende Einsatz des Rührreibschweißens hat den Bedarf nach einer solchen Normenreige geschaffen, um sicherzustellen, dass alle Aspekte des Arbeitsablaufs richtig gesteuert werden.
DIN EN ISO 25239-1: Rührreibschweißen – Aluminium – Teil 1: Begriffe
Diese Internationale Norm definiert Begriffe für das Rührreibschweißen, wobei sich der Begriff „Aluminium“ in dieser Norm auf Aluminium und seine Legierungen bezieht.
Gegenüber dem Vorgängerdokument wurden folgende Änderungen vorgenommen:
Die gesamte Norm wurde redaktionell überarbeitet. Im zuge dessen wurden auch neue Definitionen für die Verformung des Verbindungsbereichs, den Bediener, die Eintauchphase, für Schweißwurzelfehler, das Werkzeug mit feststehender Schulter und für die Temperatursteuerung hinzugefügt. Darüber hinaus wurden die Definitionen für eine unvollständige Durchschweißung, das Mehrlagenschweißen, die schweißtechnische Fertigungsprüfung und das Einlagenschweißen entfernt.
Aus dem Inhalt (Auszug):
- Europäisches Vorwort
- Vorwort
- Einleitung
- Anwendungsbereich
- Normative Verweisungen
- Begriffe
DIN EN ISO 25239-1: Rührreibschweißen – Aluminium – Teil 2: Ausführung der Schweißverbindungen
Diese Internationale Norm legt Anforderungen an die Ausführung von rührreibgeschweißten Verbindungen fest. Auch hier bezieht sich der „Aluminium“ auf Aluminium und seine Legierungen. Dies Norm gilt jedoch nicht für das Rührreibpunktschweißen, da dies durch die Normenreihe ISO 18785 abgedeckt wird.
Gegenüber dem Vorgängerdokument wurden folgende Änderungen vorgenommen:
Die Norm wurde redaktionell überarbeitet. Im Zuge dessen wurde der halbe Überlappstoß wurde in die Betrachtung einbezogen und Bild 2 verbessert.
Aus dem Inhalt (Auszug):
- Europäisches Vorwort
- Vorwort
- Einleitung
- Anwendungsbereich
- Normative Verweisungen
- Begriffe
- Anforderungen an die Ausführung
- Dokumentation
- Verbindungsart
- Allgemeines
- Stumpfstöße
- Überlappstöße
- Zusätzliche Informationen
- Wesentliche Informationen
- Maße des geschweißten Bauteils
- Prüfung
DIN EN ISO 25239-1: Rührreibschweißen – Aluminium – Teil 3: Qualifizierung der Bediener
Diese Norm legt Anforderungen an die Qualifizierung von Bedienern von Schweißeinrichtungen für das Rührreibschweißen von Aluminium fest, wobei der Begriff „Aluminium“ ebenfalls Aluminium und seine Legierungen umfasst. Das Rührreibpunktschweißen ist von den Inhalten der Norm ausgenommen.
Gegenüber dem Vorgängerdokument wurden folgende Änderungen vorgenommen:
Die Bewertungsgruppen nach ISO 25239-5 wurden bei der Qualifizierung von Bedienern von Schweißeinrichtungen berücksichtigt und die Definitionen für Prüfung und Bewertungsgruppen von Prüfschweißungen wurden aktualisiert. Die Zerstörungsfreie Prüfung wird nicht mehr als Alternative zur Biegeprüfung akzeptiert, um einen Bediener von Schweißeinrichtungen zu qualifizieren. Darüber hinaus wurde die Gültigkeitsdauer der Qualifizierung eines Bedieners von Schweißeinrichtungen auf drei Jahre verlängert mit einer möglichen Verlängerung um weitere drei Jahre. Der Anhang A wurde umformuliert, um den Fokus auf die Kenntnis bezüglich der Schweißeinrichtung und deren Betrieb zu richten; der Anhang B wurde umformuliert, um den Fokus auf die Kenntnis bezüglich der Schweißtechnologie zu richten und Anhang C wurde an die verlängerte Gültigkeit der Qualifizierung angepasst.
Aus dem Inhalt (Auszug):
- Europäisches Vorwort
- Vorwort
- Einleitung
- Anwendungsbereich
- Normative Verweisungen
- Begriffe
- Anforderungen
- Qualifizierung von Bedienern von Schweißeinrichtungen
- Wesentliche Einflussgrößen und Geltungsbereiche
- Allgemeines
- Rührreibschweißverfahren
- Schweißeinrichtung
- Grundwerkstoffe
- Schweißverbindungsgeometrie
- Abnahmekriterien für die Qualität
- Qualifizierungsverfahren
- Qualifizierung auf Grundlage einer Standard-Prüfschweißung
- Qualifizierung auf Grundlage einer Schweißverfahrensprüfung
- Qualifizierung auf Grundlage einer schweißtechnischen Prüfung vor Fertigungsbeginn
- Qualifizierung auf Grundlage einer schweißtechnischen Prüfung einer Stichprobe aus der Fertigung
- Prüfschweißnähte
- Allgemeines
- Prüfung und Abnahmekriterien der Prüfschweißnähte
- Wiederholungsprüfung
- Prüfbericht
- Prüfbescheinigung
- Allgemeines
- Gültigkeitsdauer
- Erstqualifizierung
- Bestätigung der Gültigkeit
- Verlängerung der Qualifizierung
- Anhang A (normativ) Kenntnis der Funktion der Schweißeinrichtung und ihres Betriebes
- Anhang B (normativ) Kenntnis der Schweißtechnologie
- Anhang C (informativ) Beispiel einer Prüfbescheinigung für Bediener von Schweißeinrichtungen für das Rührreibschweißen
DIN EN ISO 25239-1: Rührreibschweißen – Aluminium – Teil 4: Spezifikation und Qualifizierung von Schweißverfahren
Dieser Teil der Normenreihe legt die Anforderungen für die Qualifizierung von Schweißverfahren für das Rührreibschweißen von Aluminium und seinen Legierungen fest.
Gegenüber dem Vorgängerdokument wurden folgende Änderungen vorgenommen:
Alternative Prozesssteuerungsverfahren (z. B. Temperatursteuerung) wurden inhaltlich einbezogen und die Formulierung des Paragraphen zu Thermischem Management und Wärmebehandlungen wurde verbessert. Die Definition für die Entnahme von Proben wurde für alle Prüfstücke angepasst und die Abbildungen entsprechend überarbeitet. Die Anforderung, dass sich die Oberfläche der Proben beim Querzugversuch im Schweißzustand befinden muss, wurde entfernt und in der Tabelle 3 wurde eine neue Anforderung an den Mindestzugfestigkeitsgrad für wärmebehandelbare Legierungen mit einer Einschweißtiefe kleiner 5 mm hinzugefügt. Die pWPS muss nun nach den in ISO 25239-5 festgelegten Bewertungsgruppen qualifiziert werden und die Bewertungsgruppen wurden in der WPQR-Vorlage in Anhang D einbezogen.
Aus dem Inhalt (Auzug):
- Europäisches Vorwort
- Vorwort
- Einleitung
- Anwendungsbereich
- Normative Verweisungen
- Begriffe
- Entwicklung und Qualifizierung von Schweißverfahren
- Allgemeines
- Technischer Inhalt einer pWPS
- Qualifizierung auf Grundlage einer Schweißverfahrensprüfung
- Allgemeines
- Prüfstücke
- Form und Maße der Prüfstücke
- Schweißen von Prüfstücken
- Untersuchung und Prüfung von Prüfstücken
- Prüfumfang
- Sichtprüfung und Bewertungsgruppen
- Zerstörende Prüfungen
- Wiederholungsprüfung
- Geltungsbereich
- Allgemeines
- Bezogen auf den Anlagenbauer
- Andere Einflussgrößen
- Bericht über die Qualifizierung eines Schweißverfahrens
- Qualifizierung auf Grundlage einer Schweißprüfung vor der Produktion
- Allgemeines
- Prüfstücke
- Untersuchung und Prüfung von Prüfstücken
- Geltungsbereich
- Bericht über die Qualifizierung eines Schweißverfahrens
- Anhang A (informativ) Beispiel eines Vordruckes für die vorläufige Schweißanweisung (pWPS) und die Schweißanweisung (WPS)
- Anhang B (informativ) Zerstörungsfreie Prüfung
- Anhang C (informativ) S-Biege-Hammerprüfung für Überlappstöße
- Anhang D (informativ) Beispiel eines Vordruckes für den Bericht über die Qualifizierung eines Schweißverfahrens (WPQR)
DIN EN ISO 25239-1: Rührreibschweißen – Aluminium – Teil 5: Qualitäts- und Prüfungsanforderungen
Dieser Teil der Normenreihe legt ein Verfahren fest, mit dem die Fähigkeit des Herstellers ermittelt werden kann, das Rührreibschweißen zur Fertigung von Produkten mit festgelegter Qualität einzusetzen. Das Dokument legt spezifische Qualitätsanforderungen fest, weist diese Anforderungen aber keiner spezifischen Produktgruppe zu. Der Begriff „Aluminium“ bezieht sich in diesem Dokument erneut auf Aluminium und seine Legierungen.
Gegenüber dem Vorgängerdokument wurden folgende Änderungen vorgenommen:
In Anhang A wurde das Konzept dreier verschiedener Bewertungsgruppen für die Bewertung der Schweißqualität hinzugefügt und folgende Unregelmäßigkeiten wurden zu Tabelle A.1 hinzugefügt: Winkelversatz, Verformung des Verbindungsbereiches, Hohlraum an der Oberfläche, Feststoffeinschluss, Verbindungsreste und mehrfache Unregelmäßigkeiten. Außerdem wurden die Anforderungen an das Personal, das die Zerstörungsfreie Prüfung und die Sichtprüfung durchführt, wurden in Übereinstimmung mit ISO 17637 gebracht.
Aus dem Inhalt (Auszug):
- Europäisches Vorwort
- Vorwort
- Einleitung
- Anwendungsbereich
- Normative Verweisungen
- Begriffe
- Qualitätsanforderungen
- Allgemeines
- Schweißpersonal
- Allgemeines
- Bediener für das Schweißen
- Inspektions- und Prüfpersonal
- Allgemeines
- Personal für die zerstörungsfreie Prüfung (einschließlich Sichtprüfung)
- Personal für die zerstörende Prüfung
- Schweißeinrichtungen
- Eignung der Schweißeinrichtungen
- Reproduzierbarkeitsprüfungen für qualifizierte Schweißeinstellungen an Maschinen
- Wartung der Schweißeinrichtungen
- Schweißanweisung
- Werkzeug für das Rührreibschweißen
- Identifizierung
- Überprüfung des Rührreibschweißwerkzeugs
- Vorbereitung und Anpassung der Fuge vor dem Schweißen
- Vorbereitung der Fuge
- Reinigen vor dem Schweißen
- Steuerung der Vorwärm- und Zwischenlagentemperaturen
- Heftschweißnähte
- Schweißen
- Wärmebehandlung nach dem Schweißen
- Inspektion und Prüfung
- Allgemeines
- Inspektion und Prüfung vor dem Schweißen
- Überwachung und Prüfung während des Schweißens
- Überwachung und Prüfung nach dem Schweißen
- Beschädigte und fehlerhafte Schweißnähte
- Korrektur der Schweißnahtgeometrie
- Kennzeichnung und Rückverfolgbarkeit
- Anhang A (normativ) Unregelmäßigkeiten, Prüfung und Untersuchung, Bewertungsgruppen und Bezugsnummern nach ISO 6520-1
Schlagworte
AluminiumAluminiumlegierungenFügetechnikRührreibschweißenSchweißenSchweißtechnik